


Efekt tłoczenia na gorąco jest niezadowalający, ponieważ nie zostało to wykonane prawidłowo.
Jako technika wykańczania powierzchni materiałów drukowanych, tłoczenie na gorąco odgrywa kluczową rolę w-druku wysokiej jakości, podkreślając projekt i podkreślając temat dzięki wyraźnym wzorom, jasnym kolorom, odporności na zużycie, odporności na ciepło i wyjątkowemu wyglądowi. Aluminium elektrolityczne, jako niezbędny element procesu tłoczenia na gorąco, często odgrywa w tym procesie decydującą rolę.
W przeszłości firmy poligraficzne analizowały głównie proces tłoczenia na gorąco pod kątem sprzętu, temperatury tłoczenia, ciśnienia tłoczenia i produkcji plików do tłoczenia, a następnie przeprowadzały udoskonaloną kontrolę. W tym artykule autor zacznie od aluminium elektrolitycznego, aby przeanalizować jego wpływ na proces tłoczenia na gorąco i techniki kontroli.
Mikroskopijna charakterystyka strukturalna aluminium elektrolitycznego
Po pierwsze, poprzez zrozumienie podstawowego składu i cech strukturalnych aluminium elektrolitycznego (tłoczenie na gorąco), możemy rozpoznać aluminium elektrolityczne i odpowiadające mu właściwości jego składników z perspektywy mikroskopowej.
Zwykłe aluminium elektrolityczne składa się zazwyczaj z pięciu warstw różnych materiałów, podczas gdy aluminium elektrolityczne laserowo składa się zazwyczaj z sześciu warstw (jak pokazano na rysunku 1).
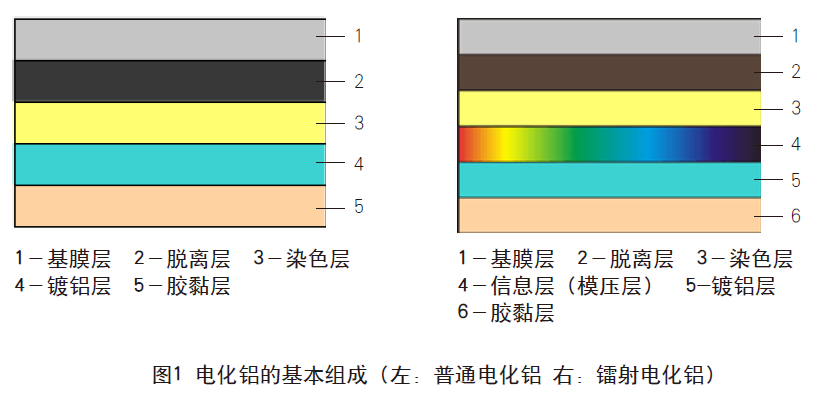
Po zrozumieniu podstawowego składu metalizowanego aluminium, osobno wyjaśnimy charakterystykę każdej warstwy metalizowanego aluminium i jej wpływ na efekty tłoczenia na gorąco.
1. Warstwa folii bazowej
Warstwa folii bazowej to zazwyczaj dwuosiowo rozciągnięta folia poliestrowa (PET), pełniąca głównie rolę nośną, do której przylegają wszystkie pozostałe warstwy. Grubość PET waha się od 12 do 25 µm. Zwykła folia bazowa z metalizowanego aluminium ma grubość 16 μm, natomiast folia bazowa do tłoczenia pozycyjnego ma grubość 22 μm. W procesie tłoczenia na gorąco warstwa folii bazowej pełni funkcję nośnika informacji z metalizowanego aluminium, jakim jest przezroczysta folia odrywana po tłoczeniu.
2. Zwolnij warstwę
Warstwa rozdzielająca izoluje warstwę powłoki aluminiowej od warstwy folii bazowej, ułatwiając uwalnianie folii podczas tłoczenia. Zwykle wykorzystuje się wosk żywiczny, octan celulozy lub żywicę silikonową. Zwykle luźność metalizowanego aluminium jest związana z tą warstwą: w przypadku-wytłaczania brył o dużej powierzchni stosuje się luźniejszą folię; w przypadku drobnego tekstu lub linii stosuje się ciaśniejszą folię. W przypadku stosowania do stemplowania przed drukowaniem napięcie powierzchniowe musi być również w stanie wytrzymać późniejsze drukowanie tuszem.
3. Warstwa kolorów
Główną funkcją warstwy barwnej jest uwypuklenie koloru metalizowanego aluminium, a po wytłoczeniu zabezpieczenie wytłoczonego wzoru. Warstwa barwna składa się z żywicy syntetycznej i pigmentów. Główne żywice obejmują poliuretan, nitrocelulozę, żywicę melaminowo-formaldehydową i modyfikowaną żywicę kalafoniową.
4. Warstwa informacyjna
Warstwa ta służy przede wszystkim do przenoszenia wytłoczonych informacji i obecnie jest powszechnie łączona z warstwą kolorową. Zwykle jest wykonany z mieszanki żywicy poliakrylowej i żywicy poliuretanowej, tworzącej warstwę żywicy termoplastycznej, która wymaga-odporności na wysoką temperaturę,-właściwości zapobiegających przywieraniu, długiego zakresu tworzyw termoplastycznych i silnej przyczepności do warstwy aluminium.
5. Warstwa powłoki aluminiowej
Jego funkcją jest zapewnienie metalicznego połysku podkładu dla warstw kolorowych/wytłaczanych. Dzięki wykorzystaniu wysokiego współczynnika odbicia aluminium i silnych właściwości optycznych-odbijających światło, światło odbite przez warstwę koloru pojawia się jako kolorowe światło z metalicznym połyskiem. Nowoczesne przezroczyste metalizowane aluminium wykorzystuje procesy mycia aluminium lub bezpośrednio osadza przezroczyste media, takie jak siarczek cynku i dwutlenek krzemu.
6. Warstwa kleju
Podczas tłoczenia na gorąco, gdy metalizowane aluminium styka się z podłożem, warstwa kleju topi się pod wpływem ciepła i zapewnia mocne połączenie. Klej składa się głównie z gorących-żywic topliwych, takich jak metakrylan metylu (lub metakrylan etylu, metakrylan butylu) kopolimeryzowanych z akrylanem. W zależności od tłoczonego materiału można również wybrać inne żywice, takie jak lakier Cuba, szelak lub kalafonia. Aby zapewnić dobrą przyczepność, należy wziąć pod uwagę kompatybilność z podłożem. Temperatura topnienia-nie powinna być zbyt wysoka i musi odpowiadać żywicy warstwy rozdzielającej.
Proces produkcji metalizowanego aluminium
Oprócz składu wpływającego na wydajność tłoczenia na gorąco, proces produkcji i kontrola procesu metalizowanego aluminium również wpływają na tłoczenie na gorąco. Proces produkcji i technologię metalizowanego aluminium przedstawiono na rysunkach 2 i 3.
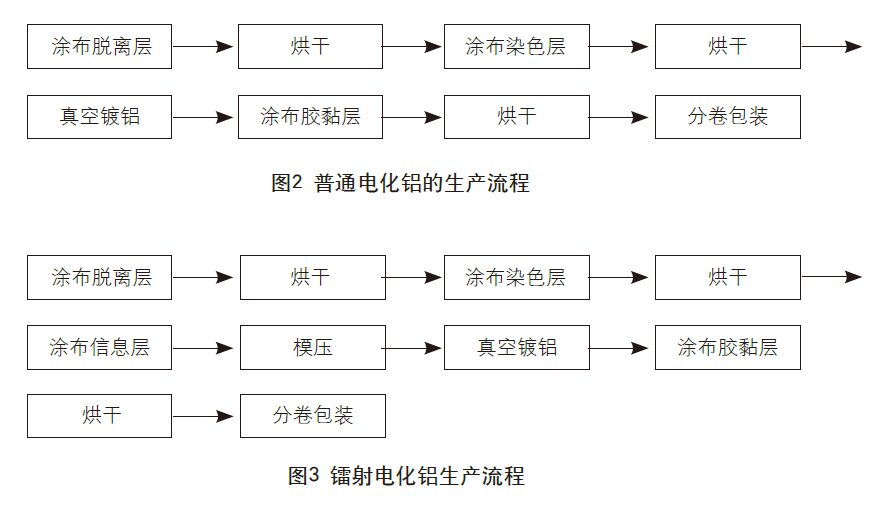
Jako przykład bierzemy laserowe-aluminium elektrolityczne, aby dokładniej zilustrować proces produkcji aluminium elektrolitycznego.
1. Powłoka
Powlekanie odbywa się za pomocą maszyny powlekającej. Typowe grubości powłok są w przybliżeniu następujące: grubość powłoki warstwy rozdzielającej 0,01–0,05 μm, grubość powłoki warstwy barwnika na ogół 1 μm, grubość powłoki warstwy informacyjnej 2 μm i grubość powłoki warstwy klejącej na ogół 1,5 μm.
2. Suszenie
Po pokryciu każdej warstwy należy ją wysuszyć przed przystąpieniem do kolejnego procesu. Temperaturę suszenia dostosowuje się w zależności od rodzaju materiału powłokowego i użytego sprzętu.
3. Tłoczenie holograficzne
Za pomocą maszyny do wytłaczania holograficzna metalowa forma jest podgrzewana do określonej temperatury i pod określonym ciśnieniem dociskana do warstwy informacyjnej. W ten sposób delikatny reliefowy wzór zostaje przeniesiony z holograficznej formy metalowej na powierzchnię termoplastycznej warstwy informacyjnej. Po ochłodzeniu, stwardnieniu i rozdzieleniu powierzchnia warstwy informacyjnej tworzy paski identyczne z tymi na metalowej formie holograficznej, będącej skopiowanym, wytłoczonym hologramem.
4. Powłoka aluminiowa
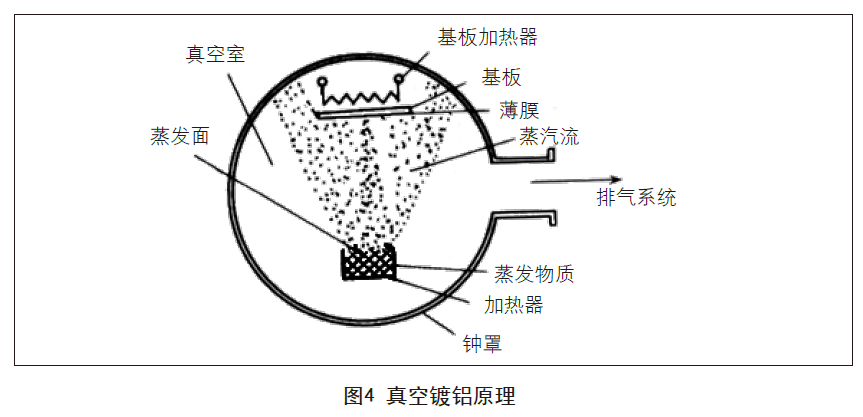
Próżniowe powlekanie aluminium to proces, podczas którego metal odparowuje się w wyniku oporności,-ogrzewania o wysokiej częstotliwości lub za pomocą ogrzewania wiązką elektronów w warunkach wysokiej próżni (powyżej 4–10 MPa) i przyczepia się do powierzchni podłoża foliowego, tworząc metalową folię kompozytową. Materiałami metalowymi używanymi do powlekania może być złoto, srebro, miedź, cynk, chrom, aluminium itp., przy czym najczęściej stosowane jest aluminium. Grubość warstwy naparowanej- wynosi około 0,02–0,05 μm. Zasada jest pokazana na rysunku 4.
5. Akceptacja
Jakość elektrochemicznego aluminium należy przyjmować zgodnie z normami krajowymi lub normami jednostek produkcyjnych i jednostek użytkownika. Norma branżowa „BB/T 0031-2006 Elektrochemiczna folia aluminiowa do tłoczenia na gorąco” obejmuje następujące wymagania: jasność i wygląd, mocne przyleganie, stabilne działanie folii, łatwe oddzielanie warstwy izolacyjnej, wyraźna i gładka grafika, kwalifikowana kontrola LZO, pozycjonowanie elektrochemicznego aluminium zgodnie z wymaganiami itp.
6. Opakowanie
Po kontroli i rozcięciu ogólne aluminium elektrochemiczne jest pakowane w ilości 120 metrów na rolkę lub 1200 metrów na rolkę, a aluminium elektrochemiczne jest pakowane zgodnie z faktycznie wymaganymi specyfikacjami. Oczywiście aluminium elektrochemiczne ma również trwałość, a aluminium elektrochemiczne przechowywane zbyt długo jest podatne na błędy związane z tłoczeniem na gorąco w trakcie użytkowania.
Wpływ elektrochemicznego aluminium na proces tłoczenia na gorąco
Na koniec szczegółowo analizujemy wpływ elektrochemicznej produkcji aluminium i właściwości składu na proces tłoczenia na gorąco.
Znamy trzy elementy tłoczenia na gorąco: temperaturę, ciśnienie i czas. Jaki jest zatem związek aluminium elektrochemicznego z tymi trzema pierwiastkami w procesie tłoczenia na gorąco?
1. Temperatura
Jeśli temperatura jest zbyt niska, warstwa izolacyjna i warstwa klejąca elektrochemicznego aluminium nie zostaną wystarczająco stopione, co spowoduje niepowodzenie tłoczenia na gorąco lub tłoczenie na gorąco nie będzie mocne, co spowoduje niekompletne odciski i kwitnienie. Temperatura tłoczenia na gorąco nie może być niższa niż zakres odporności temperaturowej aluminium elektrochemicznego, a dolna granica tego zakresu ma zapewnić temperaturę, w której topi się elektrochemiczna warstwa klejąca aluminium.
Jeśli temperatura jest zbyt wysoka, warstwa kleju stopi się poza dopuszczalny zakres, powodując przylgnięcie elektrochemicznego aluminium do plamy i wytworzenie pasty. Spowoduje to również utlenienie i polimeryzację żywicy syntetycznej i pigmentu w warstwie elektrochemicznego barwienia aluminium, w wyniku czego na elektrochemicznych odciskach aluminium pojawią się pęcherze lub-podobne do zmętnienia. Wysoka temperatura spowoduje również utlenianie na powierzchni elektrochemicznej warstwy powlekającej aluminium i warstwy barwiącej, powodując utratę metalicznego połysku i zmniejszenie jasności produktu tłoczonego na gorąco.
2. Stres
Efektem przyłożenia nacisku jest zapewnienie, że elektrochemiczne aluminium może przylegać do podłoża i zrealizować ścinanie elektrochemicznej części aluminiowej tłoczonej na gorąco. W procesie tłoczenia na gorąco działają trzy siły: siła odrywania generowana przez elektrochemiczne odrywanie aluminium od warstwy folii bazowej, siła przyczepności pomiędzy elektrochemicznym aluminium a podłożem oraz siła przyczepności do powierzchni podłoża (takiej jak zadrukowana warstwa farby i biały papier).
Jeżeli ciśnienie tłoczenia na gorąco jest zbyt niskie, aluminium elektroforetyczne nie będzie w stanie przylgnąć do podłoża, a krawędzi tłoczenia na gorąco nie można w pełni przyciąć, co skutkuje niepowodzeniem tłoczenia na gorąco lub wykwitem odcisku części tłoczonej na gorąco.
Jeśli ciśnienie tłoczenia na gorąco jest zbyt wysokie, odkształcenie kompresyjne wkładki i podłoża wzrośnie, co spowoduje sklejanie się lub szorstkość druku. Jeśli ciśnienie będzie zbyt wysokie, płyta zostanie zmiażdżona, a nawet sprzęt ulegnie uszkodzeniu.
3. Prędkość
Szybkość tłoczenia na gorąco określa czas kontaktu elektrochemicznego aluminium z podłożem, a czas kontaktu jest wprost proporcjonalny do trwałości tłoczenia na gorąco w określonych warunkach. Prędkość tłoczenia na gorąco jest nieco mniejsza, co może sprawić, że elektrochemiczne aluminium i podłoże będą mocno przylegać, co sprzyja tłoczeniu na gorąco. Jeśli prędkość tłoczenia na gorąco jest zbyt duża, warstwa klejąca i warstwa oddzielająca elektrochemicznego aluminium nie stopiły się lub nie stopiły się wystarczająco w jednej chwili, co doprowadzi do tłoczenia na gorąco lub wzdęć. Szybkość tłoczenia na gorąco musi być zgodna z ciśnieniem i temperaturą, a zbyt duża lub zbyt wolna prędkość ma swoje wady.
Ogólnie rzecz biorąc, w przypadku niskiej temperatury tłoczenia na gorąco, dużej prędkości tłoczenia na gorąco, grubej warstwy farby na powierzchni drukowanego produktu przeznaczonego do stemplowania i małej gładkości papieru, ciśnienie tłoczenia na gorąco wzrasta i odwrotnie, ciśnienie tłoczenia na gorąco maleje.
Podsumowując, skład i proces produkcji aluminium elektrochemicznego będą miały ogromny wpływ na proces tłoczenia na gorąco. Firmy poligraficzne napotkają wiele problemów w procesie dążenia do wyjątkowego i stabilnego efektu tłoczenia na gorąco, a większość problemów można znaleźć w każdym szczególe składu procesu, aby znaleźć najlepsze rozwiązanie. W tym artykule pokrótce wyjaśniono wpływ elektrochemicznego składu aluminium i procesu produkcyjnego na proces tłoczenia na gorąco, mając nadzieję, że dostarczy każdemu pomysłów na rozwiązanie problemu tłoczenia na gorąco.