


„Siedem wilków (ostra krawędź)”-Druk na papierze powlekanym na aluminium: 3 typowe wady i środki zaradcze
Wraz z ciągłym postępem technologii życie materialne ludzi szybko się zmieniało, a przemysł poligraficzny również wszedł w okres szybkiego rozwoju. Obecnie różne drukowane produkty opakowaniowe są szeroko stosowane w życiu codziennym, a wymagania rynku dotyczące jakości drukowanych opakowań stale rosną. Powtarzające się aktualizacje technologii drukowania i pakowania stawiają także nowe wyzwania przed firmami produkcyjnymi. W inteligentnych modelach produkcji potrzebny jest pełniejszy system zarządzania jakością, aby zapewnić jakość drukowanych produktów. W artykule przeanalizowano typowe wady występujące w procesie drukowania papieru metalizowanego „Siedem Wilków (Fengmang)” i zaproponowano odpowiadające im rozwiązania.
Druk na papierze metalizowanym „Seven Wolves (Fengmang)” jest bardziej złożony niż zwykły druk na papierze, ale gotowe opakowanie może prezentować świeży i efektowny efekt wizualny (rysunek 1). Papier metalizowany, powszechnie nazywany „papierem przetworzonym”, powstaje w wyniku przeniesienia aluminium na zwykły papier powlekany podwójnie-lub pojedynczo-powlekany. W porównaniu ze zwykłym papierem podwójnie-powlekanym papier metalizowany ma słabszą wytrzymałość na rozciąganie, jego struktura papieru jest nieco uszkodzona, a powierzchnia jest gładka, co zwiększa trudność kontrolowania przenoszenia i poziomowania atramentu podczas drukowania. Od dłuższego czasu błędy jakościowe w druku tym materiałem są częste, co stawia wyższe wymagania wobec farby, papieru, płyt drukarskich i operatorów. W oparciu o-długoterminowe badania praktyczne i analizę badań artykuł ten skupia się na omówieniu trzech typowych defektów występujących podczas drukowania papieru metalizowanego „Siedem wilków (Fengmang)”.
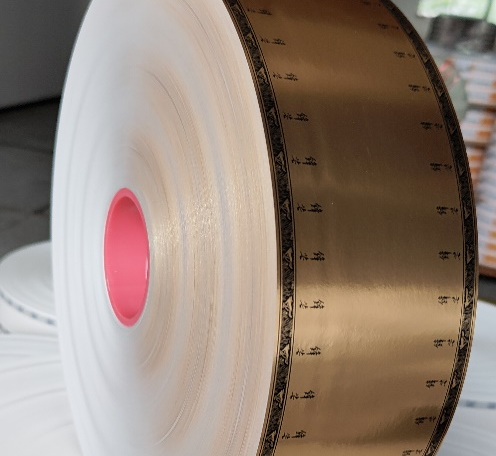
Rysunek 1: „Siedem wilków (Fengmang)”-aluminiowy papier powlekany
Na zdjęciu widoczne są wady w postaci czarnych smug
Czarny atrament składa się głównie z sadzy, żywicy wiążącej i różnych dodatków. Żywica służy do utrwalenia koloru pigmentu i zwiększenia lepkości atramentu, natomiast dodatki regulują konsystencję atramentu i szybkość schnięcia. Produkcja czarnego atramentu wiąże się z bardzo rygorystycznymi wymaganiami dotyczącymi procesu szlifowania. W przypadku korzystania z czarnego tuszu głównym problemem pojawiającym się na obrazie lub tekście są czarne smugi, które można podzielić na dwa typy: ciągłe długie smugi i krótkie smugi (rysunek 2).
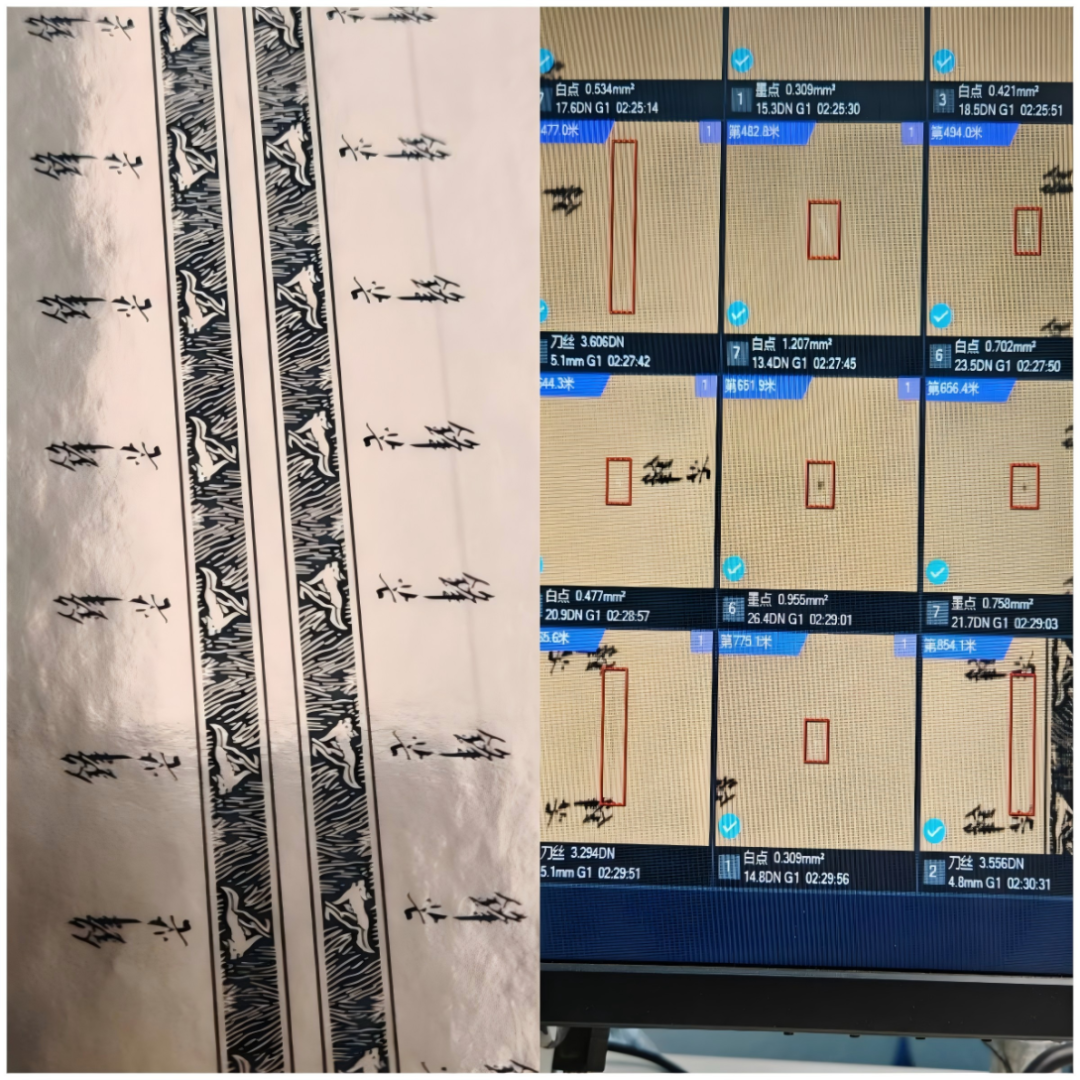
Rysunek 2 Tekst i obraz Czarne linie ciągnięcia (po lewej: ciągła długa linia ciągnięcia, po prawej: krótki koniec liny)
Rozwiązania:
1. Przed nałożeniem atramentu na prasę dokładnie wymieszaj, przefiltruj przez sito o oczkach 200 i dokładnie wyczyść zasobnik z tuszem;
2. Do wypolerowania płyty drukarskiej użyj papieru ściernego o ziarnistości 400;
3. W razie potrzeby dodaj 5–10% środka-wolnoschnącego;
4. Wysuń ściągaczkę 2–3 mm poza poduszkę ostrza i utrzymuj kąt pomiędzy ściągaczką a płytą na poziomie 20–40 stopni;
5. Kontrolować ciśnienie druku i docisk rakla w zakresie 0,20–0,25 MPa;
6. W razie potrzeby wymienić na twardszy wałek elektrostatyczny.
Wada lakieru błyszczącego typu „półksiężyc”.
Lakier błyszczący to przezroczysta powłoka wykonana głównie z żywicy syntetycznej zmieszanej z bazą i dodatkami, zapewniająca połysk, odporność na zużycie i ochronę. W porównaniu z innymi tuszami lakier błyszczący ma mniejszą gęstość, dlatego podczas ciągłej pracy płyty mogą tworzyć się pęcherzyki, co prowadzi do defektów w kształcie-półksiężyca (rysunek 3).

Rysunek 3 Wada lakieru „Półksiężyc”.
Rozwiązanie:
Zainstaluj wałek przenoszący farbę z niezależnym silnikiem (rysunek 4), aby równomiernie nałożyć lakier na komórki płyty drukarskiej; jeśli bąbelki są duże, możesz dodać odpowiednią ilość środka przeciwpieniącego, aby je wyeliminować.
 Rysunek 4 Rolka raklowa z niezależnym urządzeniem silnikowym
Wada „wielkiego brzucha”.
„Wielki brzuch” to popularne określenie w branży poligraficznej. Jeśli ogólne napięcie drukowania nie zostanie zoptymalizowane, rolka papieru po nawinięciu do pewnego punktu zacznie wybrzuszać się na krawędziach i dlatego nazywa się ją „dużym brzuchem”. Powlekany papier aluminiowy jest już gładki na powierzchni, a po zadrukowaniu lakierem UV podłoże staje się jeszcze gładsze. Jeśli naprężenie druku nie zostanie odpowiednio wyregulowane, zwłaszcza naprężenie uzwojenia, wada ta może ujawnić się podczas dalszych procesów cięcia (Rysunek 5).

Rycina 5 Wada „dużego brzucha”.
Rozwiązania:
1. Utrzymuj napięcie uzwojenia w zakresie 0,10–0,12 MPa, ponieważ zbyt duże napięcie może powodować marszczenie papieru. Ustaw napięcie odwijania na 0,15–0,20 MPa;
2. Unikaj dokonywania dużych zmian w położeniu bocznym papieru podczas drukowania;
3. Tusz lakieru nie powinien być zbyt lepki. Użyj kubka Zahna nr 3 do pomiaru i utrzymania lepkości na poziomie 13–14 sekund;
4. Odpowiednio zmniejsz prędkość prasy drukarskiej.
Powyższe to typowe problemy z jakością występujące w procesie drukowania na papierze-powlekanym aluminium w przypadku filmu „Seven Wolves (Fengmang)”. Podczas rzeczywistej produkcji operatorzy powinni stale zbierać wszelkiego rodzaju wady jakościowe, stale je podsumowywać i analizować, rejestrować i przeglądać każdą partię produktów, stale doskonalić-zdolności rozwiązywania problemów, zwiększać współczynnik przepuszczalności gotowego produktu i stale optymalizować jakość produktu, aby wspierać stały rozwój firmy.