


Wydajność pracy zwiększona o ponad 300%! Nowe urządzenie do kontroli paczek papierosów jest tak wydajne!
Obecnie badanie właściwości klejących gotowych opakowań papierosów odbywa się całkowicie ręcznie. Proces testowania obejmuje trzy główne etapy: przygotowanie materiału, łączenie papieru i ocena-odklejenia, obejmujące ponad dziesięć procedur, takich jak wycinanie próbek, nakładanie kleju, prasowanie, odpoczywanie, odrywanie i ocena, a wszystkie one opierają się wyłącznie na pracy ręcznej. Ta tradycyjna metoda testowania wiąże się z problemami, takimi jak niedokładna ilość kleju, nierównomierne nakładanie, źle wyrównany papier i niewystarczające dociśnięcie, co prowadzi do długich czasów testowania, częstych powtórnych testów, dużej pracochłonności, niskiej wydajności i zagrożeń bezpieczeństwa w przypadku niektórych urządzeń grzewczych. Aby rozwiązać te problemy, firma Changde Jinpeng Printing Co., Ltd. (zwana dalej „Changde Jinpeng”) przyjęła podejście oparte na „wspólnym przełomowym podejściu przedsiębiorstw należących do łańcucha wyższego i niższego szczebla”. Ucząc się-na miejscu i wspólnie wprowadzając innowacje, udało im się opracować urządzenie do testowania przyczepności papieru opakowaniowego. Artykuł ten systematycznie wyjaśnia tło rozwoju, rozwiązania techniczne, efekty wdrożenia i potencjalne zastosowania tego urządzenia, mając na celu zapewnienie odniesienia dla innowacji technologicznych w testowaniu jakości w przemyśle.
Podstawa techniczna i analiza problemów
01/ Techniczne znaczenie działania kleju
Wydajność klejenia oznacza, bazując na mechanizmie uszkodzenia wiązania, symulowanie etapu łączenia podczas tworzenia opakowania papierosów, podczas którego dwie próbki są łączone, a następnie niszcząco rozrywane. Jeżeli włókna papieru zostaną rozerwane przez klej, działanie kleju uznaje się za zadowalające. Ten wskaźnik wydajności bezpośrednio odzwierciedla kompatybilność kleju z podłożem papierowym i jest kluczowym parametrem zapewniającym stabilność konstrukcji opakowania.
02/ Tradycyjne metody testowania i istniejące problemy
Obecnie wszystkie produkty opakowaniowe do pudełek po papierosach muszą zostać poddane testom przyczepności przed opuszczeniem fabryki. Proces testowania można podzielić na trzy główne etapy: „przygotowanie materiału”, „łączenie papieru” i „ocena-odrywania”. Specyficzna procedura obejmuje: pobranie badanej próbki z worka na próbki → przycięcie klejącego obszaru próbki do wymiarów 20 mm x 50 mm → nabranie kleju strzykawką (jak pokazano na rysunku 1) → nałożenie kleju na wyznaczone miejsce → równomiernie rozprowadzić klej czystym zakraplaczem → wyrównać i przymocować tył papieru do klejonego obszaru → docisnąć urządzeniem zgrzewającym (jak pokazano na rysunku 2) → położyć płasko i pozostawić na 30 minut → ręcznie oddzielić obie sklejone powierzchnie całkowicie → wizualnie ocenić, czy włókna papieru nie są uszkodzone.
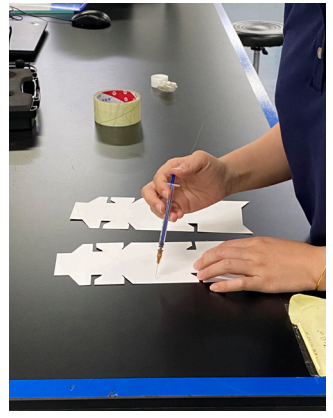
Rysunek 1 Ręczne zasysanie żelu
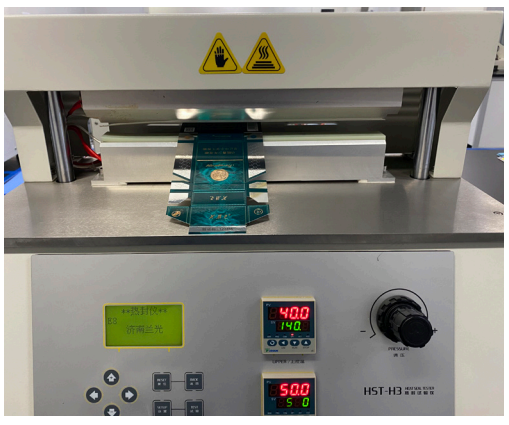 Rysunek 2 Prasa do zgrzewania na gorąco
Po analizie powyższy, w pełni ręczny proces obsługi ma następujące problemy:
(1) Niska wydajność: Pojedyncze testy w laboratorium trwają zbyt długo, a cały proces zajmuje około 35 minut. Po złożeniu wniosku o inspekcję trzeba długo czekać na informację zwrotną, która nie jest w stanie sprostać-potrzebom monitorowania produkcji w czasie rzeczywistym.
(2) Zagrożenia bezpieczeństwa: Niektóre etapy testowania obejmują sprzęt grzewczy, a obsługa ręczna wiąże się z ryzykiem oparzeń i zagrożeń elektrycznych.
(3) Niewystarczająca dokładność: Obecne metody testowania są stosunkowo szorstkie. Kontrola ilości kleju zależy od doświadczenia operatora i nie można zagwarantować jednorodności powłoki, co prowadzi do niskiej precyzji danych testowych, co utrudnia udoskonaloną kontrolę jakości.
(4) Wysoki wskaźnik ponownych kontroli: cały proces jest wykonywany ręcznie, a kluczowe etapy (takie jak zeskrobywanie kleju, wyrównywanie i prasowanie) są podatne na błędy, co powoduje niepowodzenie eksperymentu. Wskaźnik ponownych inspekcji sięga aż 50%, co nie tylko zwiększa obciążenie pracą, ale także marnuje zasoby testowe.
Podsumowując, tradycyjne ręczne metody testowania nie odpowiadają już wymaganiom współczesnego przemysłu opakowań papierosów w zakresie precyzyjnej i skutecznej kontroli jakości. Istnieje pilna potrzeba opracowania znormalizowanego, zautomatyzowanego urządzenia testującego, które zasadniczo wyeliminowałoby ingerencję człowieka.
Rozwiązanie i zasady techniczne
01/ Cele badawcze i ogólne podejście
Aby rozwiązać powyższe problemy, nasz zespół projektowy postawił sobie następujący cel rozwojowy: opracowanie urządzenia do badania wydajności kleju do papieru opakowaniowego, które standaryzuje i automatyzuje proces testowania, skutecznie kontroluje ilość i jednorodność naniesionego kleju, zapewnia bezpieczne i mocne prasowanie na gorąco oraz znacząco poprawia wydajność testów i wiarygodność danych. Ogólne podejście techniczne polega na zintegrowaniu funkcji, takich jak skrobanie, przenoszenie, podgrzewanie i prasowanie kleju, w jednym urządzeniu, przekształcając rozproszone operacje ręczne w ciągły, zautomatyzowany proces; uzyskać precyzyjną kontrolę kluczowych parametrów procesu poprzez precyzyjną konstrukcję mechaniczną; i eliminować czynnik ludzki poprzez ustandaryzowane procedury operacyjne.
02/ Projekt konstrukcyjny urządzenia
Opracowane urządzenie do badania właściwości klejących papieru opakowaniowego należy do dziedziny technologii klejenia opakowań i składa się głównie z trzech modułów funkcjonalnych, jak pokazano na rysunku 3.
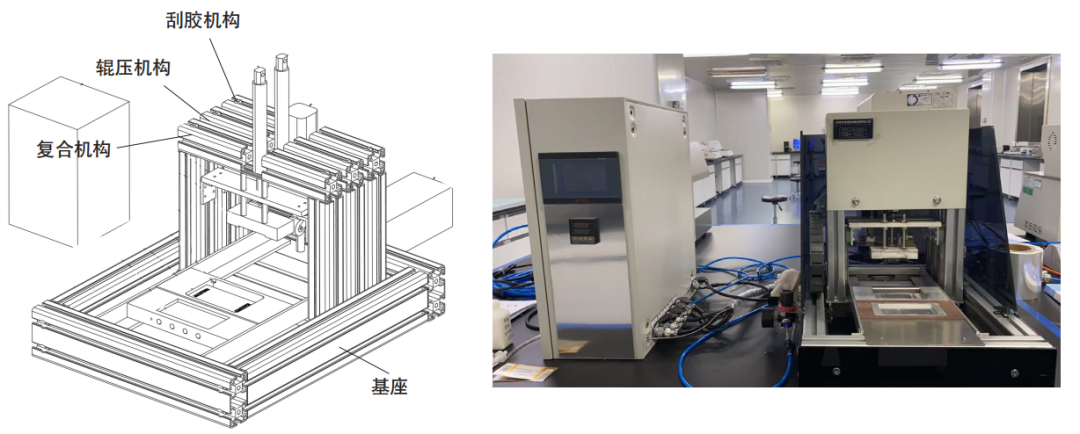 Rysunek 3 Urządzenie do testowania działania kleju do papieru opakowaniowego (po lewej: schemat ideowy, po prawej: rzeczywiste urządzenie)
(1) Podstawa: Służy jako platforma nośna dla całego urządzenia, integrując instalację mechanizmu zgarniającego, mechanizmu zwijającego i mechanizmu laminowania. Zapewnia precyzyjną koordynację przestrzennego rozmieszczenia każdego modułu funkcjonalnego, umożliwiając ciągłe procesy testowania.
(2) Mechanizm zgarniający: Służy do zeskrobywania nadmiaru kleju z korytka pędzla kleju do rynny przelewowej i wyrównywania kleju. Mechanizm ten wyposażony jest w precyzyjne urządzenie do regulacji szczeliny zgarniającej, które kontroluje grubość warstwy kleju w zadanym zakresie, zapewniając jednolitą i stałą grubość.
(3) Mechanizm zwijający: Służy do dociskania papieru opakowaniowego do warstwy kleju po zeskrobaniu, przenosząc klej na papier. Mechanizmem steruje jednostka napędowa, która zapewnia stałą prędkość i nacisk walca, eliminując wahania prędkości i nierównomierny nacisk powodowany ręcznym walcowaniem.
(4) Mechanizm laminowania: stosowany w testach klejenia w celu zastosowania kontrolowanego ciśnienia i czasu laminowania na papier, który został sklejony i przeniesiony do koryta do laminowania, symulując proces laminowania w rzeczywistej produkcji drukowania i opakowań. Mechanizm ten zawiera elektryczny moduł grzewczy pozwalający na precyzyjną kontrolę temperatury i czasu prasowania.
03/ Standaryzowany proces testowania
W oparciu o opracowane urządzenie ustalono następujący ustandaryzowany proces testowania:
(1) Pobieranie próbek: Należy pobrać próbki z co najmniej 5 arkuszy na partię. Próbki powinny być płaskie, nieuszkodzone, wolne od sklejania i spełniać wymagania dotyczące wielkości co najmniej 300 mm × 300 mm. Każda próbka powinna mieć oznaczony kierunek włókien papieru oraz stronę przednią/tylną i być zapieczętowana w torebce.
(2) Kondycjonowanie w temperaturze i wilgotności: Próbki należy kondycjonować w warunkach określonych w GB/T 10739, aby wyeliminować wpływ środowiska na wyniki.
(3) Cięcie próbki: Potnij próbki na Próbkę 1 (98 mm × 42 mm) i Próbkę 2 (98 mm × 50 mm), upewniając się, że długi bok (98 mm) jest równoległy do kierunku włókien, aby zachować zgodność z kierunkiem siły podczas rzeczywistej produkcji.
(4) Wtrysk kleju: Użyj dozownika kleju, aby pobrać odmierzoną ilość kleju testowego i wstrzyknij go do zbiornika kleju punktowego modułu nakładania kleju.
(5) Zeskrobanie kleju: Skrobak automatycznie zgarnia nadmiar kleju wokół zbiornika kropek do rynny przelewowej i wyrównuje go, tworząc jednolitą warstwę kleju.
(6) Nakładanie kleju: Umieść próbkę 1 (98 mm × 42 mm) w module nakładania kleju, stroną z papierem skierowaną do góry. Uruchom mechanizm zwijający, aby docisnąć próbkę do wypoziomowanej warstwy kleju ze stałą prędkością i naciskiem, zapewniając równomierne nanoszenie kleju.
(7) Przyczepność: Usuń przyklejoną Próbkę 1 i umieść ją w rowku elektrycznego modułu grzejnego modułu łączącego, stroną z klejem do góry, wyrównaną z przednią stroną Próbki 2. Ustaw temperaturę elektrycznego modułu grzejnego i uruchom urządzenie do-prasowania na gorąco, aby docisnąć do siebie Próbkę 1 i Próbkę 2.
(8) Przykładowa instalacja: Pobrać związaną próbkę z urządzenia do nakładania kleju. Włóż jeden koniec Próbki 2 do stałego gniazda testera odrywania i zaciśnij drugi koniec Próbki 1 za pomocą uchwytu rozciągającego.
(9) Test odrywania: Jak pokazano na rysunku 4, zastosuj kąt odrywania 150 stopni i prędkość testową 600 mm/s z urządzeniem trakcyjnym. Zanotuj krzywą siły odrywania i określ rodzaj uszkodzenia (uszkodzenie włókien papieru lub uszkodzenie styku warstwy kleju).
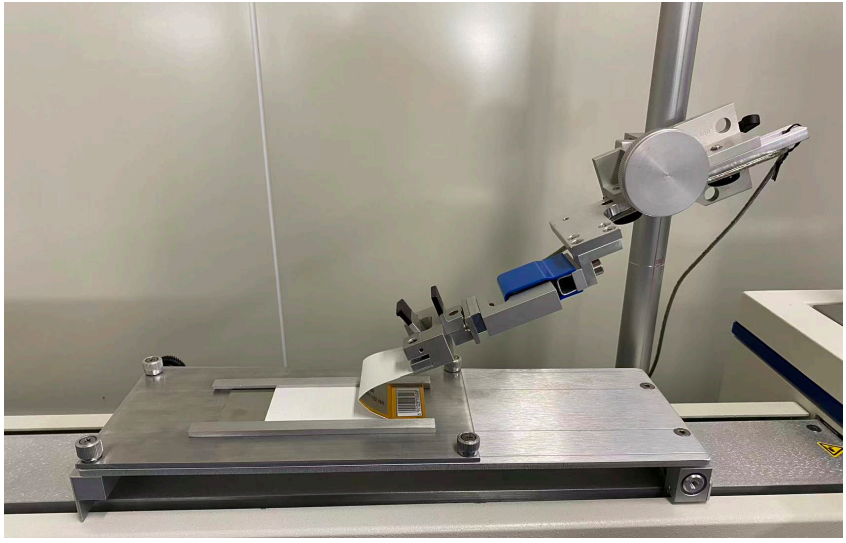
Rycina 4 Test obierania paczki papierosów
04/ Kluczowe przełomy technologiczne
Urządzenie to osiągnęło przełom technologiczny w trzech obszarach:
(1) Zintegrowany projekt: integrując trzy główne moduły funkcjonalne-zeskrobywanie, wałkowanie i laminowanie kleju- w jedną podstawę, standaryzuje cały proces eksperymentów z wydajnością kleju, w tym nakładanie kleju, wyrównywanie warstwy kleju, przenoszenie kleju i laminowanie, eliminując błędy między etapami.
(2) Precyzyjna kontrola parametrów: Mechanizm zgarniający zapewnia jednolitą grubość warstwy kleju (błąd mniejszy lub równy 0,01 mm); mechanizm walcujący, napędzany serwomechanizmem, steruje rolkami w celu przenoszenia kleju ze stałą prędkością i ciśnieniem, z dokładnością prędkości ± 0,1 mm/s i dokładnością nacisku ± 0,5 N; mechanizm laminowania może precyzyjnie regulować ciśnienie laminowania (± 1N), temperaturę (± 1 stopień) i czas (± 0,1 s), dokładnie symulując rzeczywiste warunki produkcji.
(3) Standaryzacja operacji: wszystkie operacje są konfigurowane za pomocą interfejsu człowiek-maszyna, a po uruchomieniu jednym{{2}kliknięciem cały proces kończy się automatycznie. Eliminuje to całkowicie defekty powstałe na skutek ręcznej obsługi, takie jak niedokładna ilość kleju, nierównomierna aplikacja, źle ułożony papier czy niedostateczny docisk, zapewniając powtarzalność i porównywalność wyników badań. Porównanie procesu testowania przed-i-po nim pokazano na rysunku 5.
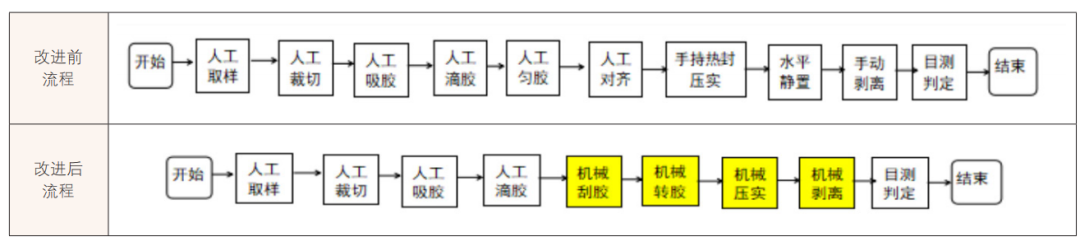
Rysunek 5 Porównanie procesów kontroli przed i po ulepszeniu
Efektywność techniczna i analiza danych
01/ Analiza poprawy efektywności
Po wielu praktycznych-weryfikacjach i testach praktycznych urządzenie osiągnęło znaczną poprawę wydajności kontroli. Całkowity czas kontroli na przejście został skrócony z 2057 sekund w przypadku tradycyjnych metod ręcznych do 442 sekund, zwiększając wydajność pracy o 365,38%. Wskaźnik powodzenia całego procesu inspekcji osiągnął 100%, a wskaźnik-ponownych inspekcji spadł z 50% do 0, co znacznie zmniejsza pracochłonność personelu testującego.
02/ Dokładność i niezawodność wykrywania
Ocena klienta: „To urządzenie zostało zaprojektowane naukowo i rozsądnie, jest łatwe w obsłudze, bardzo dokładne i bardzo stabilne. Skutecznie przezwycięża problemy, takie jak opóźnienie w wykrywaniu i błąd danych występujące w poprzednich ręcznych metodach kontroli, zapewniając silne wsparcie techniczne dla naszych wysiłków na rzecz wzmocnienia kontroli jakości kleju do papieru opakowaniowego.
03/ Poprawa bezpieczeństwa
Tradycyjne testy ręczne wykorzystują zgrzewarki i inny sprzęt grzewczy, który stwarza ryzyko oparzeń i bezpieczeństwa elektrycznego. To urządzenie integruje moduł grzewczy w zamkniętym, kompozytowym mechanizmie, wyposażonym w ochronę izolacji termicznej i automatyczną kontrolę temperatury, dzięki czemu operatorzy nie muszą dotykać-komponentów o wysokiej temperaturze, co całkowicie eliminuje ryzyko poparzenia.
Korzyści społeczne i wartość aplikacyjna
01/ Bezpośrednie korzyści ekonomiczne
Urządzenie to może skutecznie zmniejszyć ilość strat związanych ze złomem i przeróbkami w produkcji opakowań, przewidując z wyprzedzeniem efekty wiązania papieru. Według szacunków, jeśli to urządzenie będzie promowane w całej branży, odsetek złomowań gotowego produktu spowodowanych problemami z klejem w firmach zajmujących się pakowaniem opakowań może zostać zmniejszony ze średnio 5,7% do poniżej 2%. Jednocześnie zwiększona wydajność inspekcji może zaoszczędzić znaczną ilość kosztów pracy, zmniejszając koszty pracy na inspekcję o około 80%.
02/ Rola lidera technologicznego
Standaryzowane działanie tego urządzenia może mierzyć skuteczność wiązania różnych rodzajów kleju, skutecznie wybierać i dostosowywać receptury kleju do specjalistycznych procesów papieru, atramentu i laminowania na opakowania papierosów, skracać cykl badawczo-rozwojowy w zakresie wyboru kleju i udoskonalania receptury, precyzyjnie rozwiązywać problemy praktyczne, takie jak usuwanie kleju, wypaczanie, przelewanie się kleju i przyczepność w produkcji opakowań papierosów, a także ustanawiać system oceny kompatybilności kleju i papieru na opakowania papierosów.
03/ Synergia łańcucha branżowego
W projekcie przyjęto wspólny model badawczy w całym łańcuchu branżowym, integrując prace badawczo-rozwojowe na wczesnym etapie łańcucha dostaw, drukowanie i produkcję opakowań papierosów na wczesnym etapie łańcucha dostaw oraz dalszych producentów opakowań papierosów dysponujących zasobami technicznymi, talentami i sprzętem. Przełamuje bariery informacyjne i techniczne na każdym etapie, tworząc-pełny łańcuchowy system optymalizacji technicznej od surowców po gotowe produkty, kierując całą branżę opakowań do papierosów w kierunku większej wydajności, precyzji i inteligencji oraz zwiększając podstawową konkurencyjność branży.
04/ Wkład w standaryzację przemysłu
W ramach tego projektu pomyślnie opracowano pierwsze w kraju urządzenie do testowania właściwości klejących do papieru opakowaniowego, co stanowi pierwsze osiągnięcie w branży. Aby spełnić ujednolicone specyfikacje techniczne wymagane przez różne przedsiębiorstwa i instytucje testujące w branży, zespół projektowy ujednolicił wyniki badań, promował przełomy techniczne i poprawę jakości składanych kartonów oraz surowców i materiałów pomocniczych (papieru) w branży opakowaniowej i poligraficznej, a także poprawił skoordynowaną alokację i możliwości innowacyjne przedsiębiorstw wyższego i niższego szczebla.
W przyszłości zespół badawczy będzie w dalszym ciągu optymalizować poziom inteligencji urządzenia, opracowywać system automatycznej oceny oparty na widzeniu maszynowym, osiągnąć w pełni bezzałogową operację testowania działania kleju oraz badać rozszerzenie zastosowania urządzenia na inne materiały opakowaniowe (takie jak tworzywa sztuczne i folie metalowe) do testowania przyczepności, wnosząc większy wkład w innowacje technologiczne w kontroli jakości w branży opakowaniowej.