


Wysoki współczynnik złomowania opakowań papierosów na gorąco; udoskonalenie tego urządzenia może skutecznie je zmniejszyć!
Obecnie w firmie, w której pracuję, podczas procesu tłoczenia na gorąco 3D opakowań po papierosach, często konieczne jest zatrzymanie maszyny ze względu na zbyt wysokie lub zbyt niskie ciśnienie. Aby wyregulować nacisk, należy kilkakrotnie wyciągnąć podstawę do tłoczenia. Dodatkowo, poszukiwanie miejsca, w którym wymagana jest regulacja ciśnienia i konkretnego sposobu regulacji, pochłania pewną ilość czasu, co generuje odpady z tłoczenia na gorąco. Co więcej, ponieważ operatorzy nie mogą bezpośrednio zlokalizować obszarów kompensacji ciśnienia, muszą wielokrotnie przeszukiwać i zatrzymywać maszynę w celu regulacji. Podczas tego procesu zmienia się temperatura tłoczenia, w wyniku czego powstają złomy z tłoczenia na gorąco, jak pokazano na rysunku 1. Powyższe czynniki bezpośrednio wpływają na wydajność produkcji i uzysk gotowego produktu z produkcji opakowań papierosów.
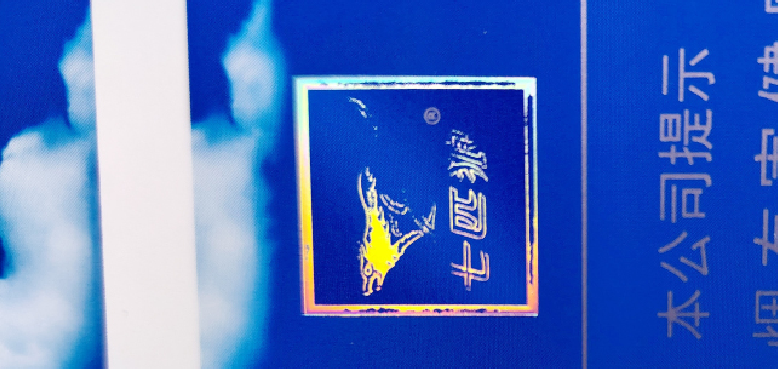
Rysunek 1 Odpady z tłoczenia folią
Problemy z istniejącymi metodami
Obecna metoda-kompensacji ciśnienia w trójwymiarowym tłoczeniu folią polega głównie na bezpośrednim przymocowaniu-papieru do kompensacji nacisku do tylnej części formy z żywicy ① na rysunku 2, a następnie za pomocą kleju przymocowania go do płyty podstawowej do tłoczenia folii ②, uzyskując w ten sposób regulację ciśnienia (prasowanie) podczas procesu tłoczenia folii. Jeżeli ciśnienie podczas tłoczenia folią nie spełnia wymagań procesu, należy podnieść całą formę żywiczną i zidentyfikować obszary wymagające regulacji docisku poprzez porównanie z efektem tłoczenia produktu. Po znalezieniu odpowiednich pozycji papier-kompensujący nacisk jest mocowany do tylnej części formy żywicznej ①-2, a następnie przyklejany i mocowany do płyty podstawowej do tłoczenia folii ②, uzyskując w ten sposób kompensację ciśnienia.
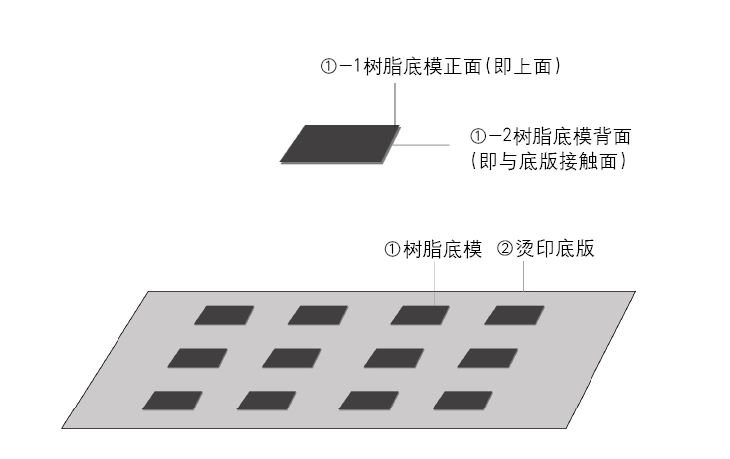
Rysunek 2 Schemat ideowy oryginalnego trójwymiarowego-urządzenia ciśnieniowego kompensującego tłoczenie
Podczas tego procesu położenie podstawy żywicy i tłocznika może się zmienić, dlatego konieczne jest wielokrotne sprawdzanie i korygowanie położenia, co skutkuje długim czasem regulacji i zwiększonym prawdopodobieństwem wadliwego wytłoczki na skutek niedokładnego pozycjonowania. Jednocześnie, w wyniku wielokrotnych regulacji, dolna warstwa papieru może również ulec deformacji i uszkodzeniu, co wpływa na ogólny efekt stemplowania. Widok z boku oryginalnego trójwymiarowego-urządzenia ciśnieniowego kompensującego tłoczenie pokazano na rysunku 3.
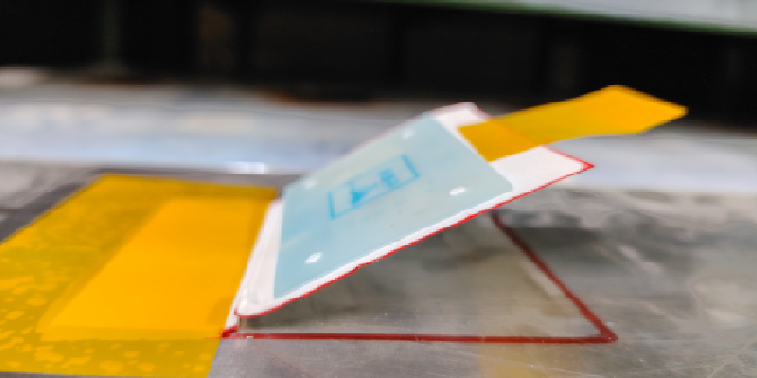 Rysunek 3 Widok z boku oryginalnego trójwymiarowego-urządzenia do kompensacji ciśnienia metodą tłoczenia na gorąco
Ponadto ze względu na różnice w umiejętnościach technicznych operatorów czas i skuteczność trójwymiarowej-kompensacji ciśnienia tłoczenia na gorąco może się różnić.
Analiza wykonalności i weryfikacja
Podczas korzystania z oryginalnego urządzenia pozycjonującego, na przykład małego pudełka paczek papierosów „Seven Wolves (niebieski)”, w przypadku 18-częściowego produktu przypada w sumie 36 urządzeń do pozycjonowania stempli. Regulacja ciśnienia trwa zazwyczaj 7–9 godzin lub nawet dłużej. Każda regulacja może powodować niewspółosiowość dolnej formy z żywicy i płyty podstawy do tłoczenia, co wymaga zmiany położenia i regulacji, co jest-czasochłonne. Tymczasem podczas procesu tłoczenia nacisk tłoczenia bezpośrednio wpływa na jakość tłoczenia. Jeśli ciśnienie jest zbyt wysokie lub zbyt niskie, powstają wadliwe stemple, takie jak wżery tłoczące, niekompletne stemple lub odpryski-złota. Dlatego konieczne jest zatrzymanie maszyny w celu zidentyfikowania obszarów wymagających regulacji ciśnienia i dokonania odpowiednich regulacji. Obszar stemplowania zwykle stanowi niewielką część całkowitej powierzchni produktu, co oznacza, że obszar regulacji jest mały i często się zmienia, co wymaga dużej cierpliwości w przypadku wielokrotnych regulacji ciśnienia. Powtarzające się przestoje maszyny do tłoczenia na gorąco bezpośrednio wpływają na temperaturę sprzętu, a jeśli temperatura jest zbyt wysoka lub zbyt niska, nastąpi wadliwe tłoczenie. Dlatego wybrane materiały na urządzenie muszą być odporne na ciepło, stabilne i niełatwe do odkształcenia lub uszkodzenia podczas powtarzających się elastycznych regulacji i ruchów.
Analizując powyższe-problemy, zespół projektowy zoptymalizował i ulepszył oryginalne materiały żywiczne oraz wydajność produktu. Planowane jest zastosowanie urządzenia do pozycjonowania materiału żywicznego, umożliwiającego szybką regulację ciśnienia, które wykorzystuje konstrukcję kompozytową do mocowania części materiału konstrukcji pozycjonującej, przy jednoczesnej zmianie obszaru rdzenia na mechanizm ruchomy lub elastyczny. Ogólna konstrukcja opiera się na części stałej stanowiącej podstawę, w której osadzona jest część ruchoma. Umożliwia to trójwymiarową-kompensację ciśnienia tłoczenia na gorąco podczas procesu regulacji ciśnienia, skutecznie skracając czas regulacji ciśnienia i zmniejszając straty związane z regulacją maszyny.
Dodatkowo, aby rozwiązać problem wielokrotnego identyfikowania obszarów do regulacji kompensacji ciśnienia, urządzenie musi uwzględniać podstawowe linie wzoru projektu tłoczenia. W oparciu o te rozważania, podczas ogólnego doboru materiału, oprócz nieruchomej formy dolnej z żywicy, zespół projektowy wykorzystuje również często używaną tekturę do pakowania papierosów jako stałą część bazową (ogólny projekt ma głównie kształt trapezowy, aby zapewnić połączenie pomiędzy konstrukcjami stałymi i osadzonymi), przygotowuje pewną ilość półprzezroczystej kalki technicznej (z zawartością do wytłoczenia wydrukowaną na jej powierzchni) oraz warstwę buforową z blachy miedzianej. Wreszcie tworzy to wbudowane urządzenie zdolne do szybkiej kompensacji-trójwymiarowego ciśnienia procesu tłoczenia na gorąco. Schemat podziału materiału i rzeczywiste widoki perspektywiczne zastosowania pokazano na rysunkach 4 i 5.
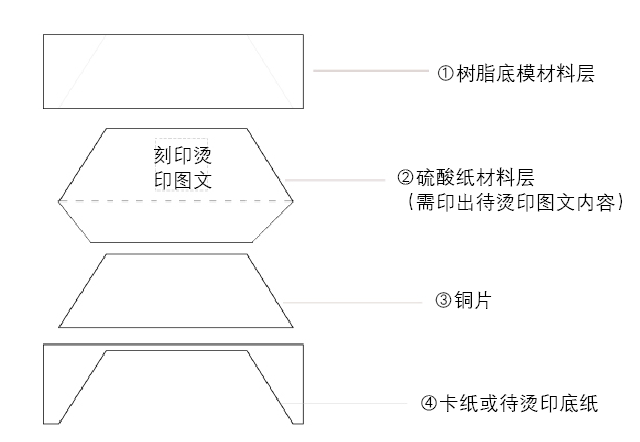
Rysunek 4 Widok rozłożonego materiału na urządzenie ciśnieniowe dla procesu stereoskopowego tłoczenia na gorąco z wbudowaną szybką kompensacją
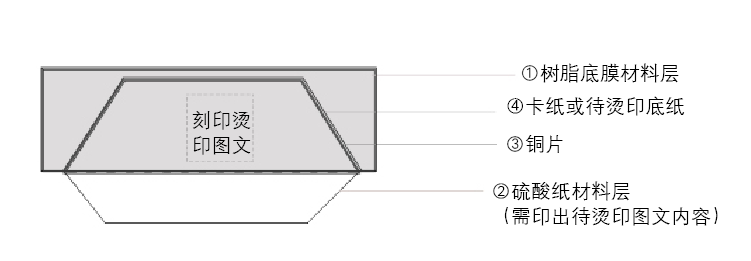 Ryc.5 Widok perspektywiczny rzeczywistego zastosowania wbudowanego szybko-kompensującego, trójwymiarowego-urządzenia ciśnieniowego do procesu tłoczenia na gorąco
Całkowity rozmiar obramowania warstwy materiału żywicy podformy na rysunkach 4 i 5 jest zgodny z rozmiarem (4) papieru zakleszczającego lub papieru dolnego, który ma być stemplowany, a jego główną funkcją jest całkowite spojenie i dopasowanie pierwszej warstwy i dolnej warstwy oraz ochrona urządzenia osadzającego i właściwości materiału (2) i (3).
Materiał (2) Warstwa materiału papierowego z kwasem siarkowym jest chłonna, która może wchłonąć wilgoć powstającą w wyniku wytwarzania ciepła podczas procesu tłoczenia na gorąco i zapewnić, że nie ulegnie deformacji ani uszkodzeniu. Jednocześnie warstwę materiału papierowego z kwasem siarkowym należy wydrukować lub narysować zgodnie ze wzorem na podformie z żywicy. Zgodnie z efektem prezentacji obszaru tłoczenia na gorąco produktu, obszar wymagający regulacji można zlokalizować bezpośrednio, skracając czas wyszukiwania i regulacji, zmniejszając ilość złomu i poprawiając wydajność produkcji.
Materiał (3) Blacha miedziana ma pewną wytrzymałość, która może odgrywać rolę buforową podczas prasowania podczas procesu tłoczenia na gorąco, a forma na bazie żywicy nie jest łatwa do złamania podczas tłoczenia na gorąco, co chroni i ułatwia ekstrakcję i wkładanie warstwy materiału papierowego kwasu siarkowego.
Materiał (4) Tektura lub papier podkładowy, który ma być wytłoczony, jest wydrążony, a pusty obszar to obszar wyglądu materiału (2) i (3), który może tworzyć kompletny projekt gniazda na karty z (4), a stała pozycja nie jest przesunięta ani zdeformowana; Ogólna zdolność adaptacji materiału w materiale (4) jest bardziej zgodna z wymaganiami procesu tłoczenia na gorąco; Warstwa materiału jest mocowana zgodnie z efektem pozycji nadruku za pomocą płyty do tłoczenia na gorąco i nie jest już przesuwana ani obsługiwana podczas późniejszego procesu regulacji ciśnienia i może być zamocowana bezpośrednio na płycie podstawowej do tłoczenia na gorąco.
Popraw rzeczywistą skuteczność programu
Ulepszone urządzenie pozycjonujące może najpierw rozwiązać problem powtarzającej się kalibracji płyty do tłoczenia na gorąco spowodowanej całkowitym otwarciem formy na bazie żywicy spowodowanym oryginalną metodą kompensacji ciśnienia i zmniejszyć straty związane z tłoczeniem na gorąco spowodowane niedokładnym wyrównaniem. Po drugie, osadzona struktura może wykorzystywać-wysuwaną konstrukcję do wyciągania arkusza miedzi i papieru z kwasem siarkowym w celu kompensacji ciśnienia w odpowiednim położeniu w oparciu o osiągnięcie ogólnej stabilności wyrównania nadruku, skracając czas potrzebny na dostosowanie wyrównania nadruku i znalezienie pozycji nacisku, którą należy dostosować. Ogólna konstrukcja osadzona może również w największym stopniu rozwiązać problem przeróbki urządzenia pozycjonującego spowodowany absorpcją wody przez materiał pozycjonujący urządzenie do napełniania pod ciśnieniem, zgodnie z wyborem materiału, i poprawić stopień wykorzystania urządzenia.
Schemat demontażu urządzenia ciśnieniowego z osadzoną szybką kompensacją, trójwymiarowego-procesu tłoczenia na gorąco pokazano na rysunku 6, a specyficzny efekt rozkładu jest następujący: przyjęto metodę osadzania, a strukturę osadzania materiału w różnych warstwach wykorzystuje się do elastycznego ciągnięcia (schemat rozszerzania części ciągnącej pokazano na rysunku 7), a złożoną strukturę warstwy materiału papierowego kwasu siarkowego (z grafiką tłoczoną na gorąco) i blachy miedzianej można bezpośrednio wyciągać zgodnie z potrzebami regulacyjnymi, tak jak aby dokonać odpowiednich regulacji, aby uzyskać wygodę obsługi i powtarzalność, a schemat syntezy wbudowanego trójwymiarowego urządzenia ciśnieniowego do tłoczenia na gorąco z szybką kompensacją pokazano na rysunku 8.
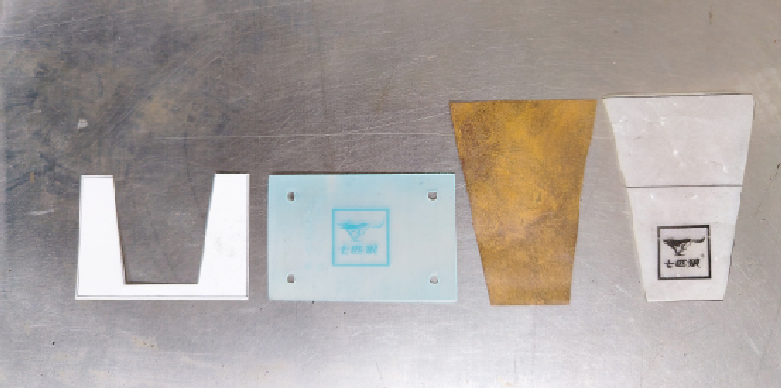
Rysunek 6 Widok rozstrzelony urządzenia ciśnieniowego do stereoskopowego procesu tłoczenia na gorąco z szybką kompensacją
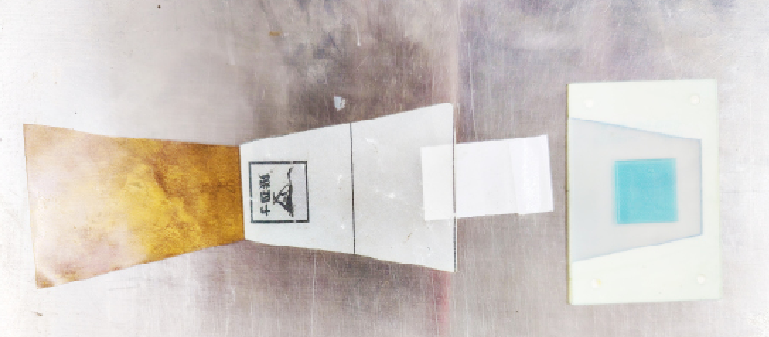
Rysunek 7. Widok-wyciąganej sekcji w powiększeniu
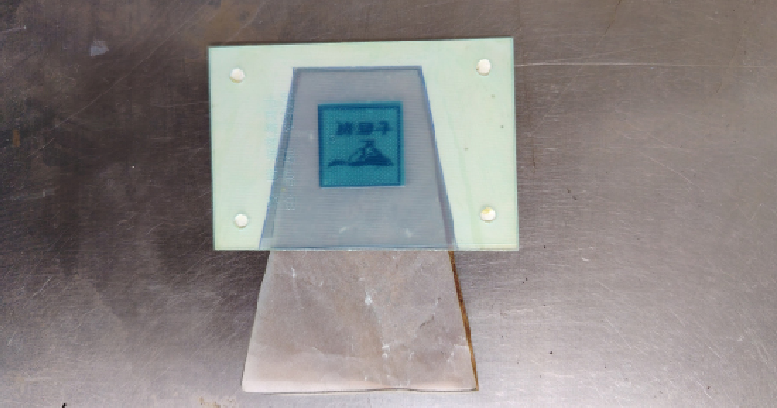
Rysunek 8 Schemat ideowy wbudowanego urządzenia ciśnieniowego z szybką kompensacją stereofonicznego tłoczenia na gorąco
W rzeczywistym procesie produkcyjnym warstwa folii na bazie żywicy i część kartonowa stanowią stały obszar trapezowy. Podczas ciągnięcia struktury kompozytowej papieru kwasu siarkowego i folii miedzianej kompensację nacisku na papierze kwasu siarkowego można regulować w zależności od jakości obszaru tłoczenia produktu. Właściwości materiału, takie jak absorpcja wody przez papier kwasu siarkowego i wytrzymałość folii miedzianej, utrudniają odkształcenie lub uszkodzenie materiałów podczas wielokrotnego ciągnięcia, chroniąc formę na bazie żywicy przed pękaniem, jednocześnie maksymalizując stabilność ogólnego efektu urządzenia stemplującego. Dodatkowo stała powierzchnia trapezowa zapewnia dokładność pozycjonowania całego urządzenia, zapobiegając przesunięciu.
Po okresie stabilnej pracy nowe urządzenie pozycjonujące (jak pokazano na rysunku 9) zostało zastosowane w procesie produkcji małych pudełek do paczek papierosów firmy „Siedem Wilków (niebieskie)”. Urządzenie pozycjonujące wykazało niezwykłe rezultaty, czas regulacji ciśnienia ustabilizował się na poziomie 2–3 godzin, skracając czas w porównaniu z poprzednią metodą o około 71,43%, osiągając zakładane cele i poprawiając wydajność.
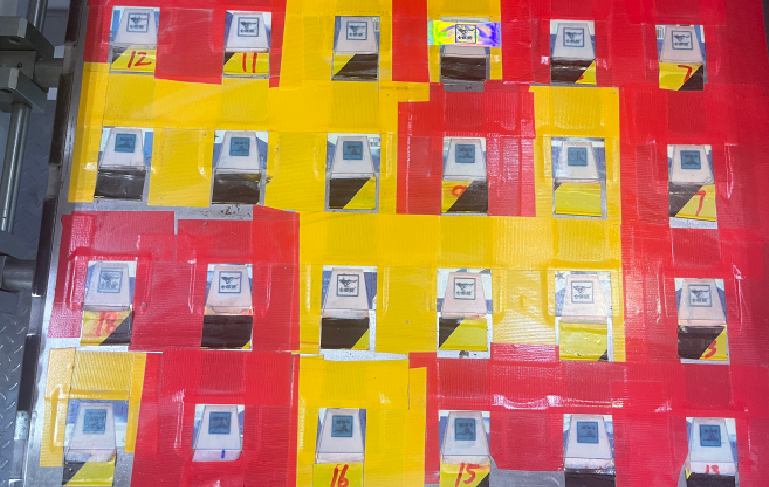
Rysunek 9 Schematyczny diagram ogólnej instalacji wbudowanego trójwymiarowego urządzenia ciśnieniowego do szybkiej kompensacji-
Ponadto w praktycznym zastosowaniu urządzenia, dzięki stabilnemu ciśnieniu i zmniejszonemu-czasowi regulacji ciśnienia, zmiany temperatury tłoczenia spowodowane przestojami są zminimalizowane, a straty po tłoczeniu zostały znacznie zmniejszone, co poprawia wydajność gotowego produktu. Odsetek odpadów stemplowanych w przypadku małych pudełek po papierosach „Siedem wilków (niebieskich)” spadł z najwyższego poziomu 24,87% do 4,75% w 2025 r., skutecznie zmniejszając ilość odpadów stemplowanych.
Powyższa praktyka pokazuje, że wbudowane,-wymiarowe urządzenie dociskowe do szybkiego tłoczenia z szybką kompensacją ma takie zalety, jak rozsądna konstrukcja, niski koszt produkcji oraz prosta instalacja i obsługa. To urządzenie można również zastosować w innych scenariuszach i ma pewną wartość promocyjną w procesach tłoczenia.