


Najbardziej wszechstronne rodzaje procesów tłoczenia na gorąco i kluczowe punkty przetwarzania
Proces tłoczenia folią
Tłoczenie folią należy nazwać elektrochemicznym tłoczeniem folią (Foil Stamping), a ponieważ najczęściej stosuje się złoto i srebro, potocznie określa się je jako złocenie, tłoczenie folią lub złocenie folią.
Każdy widział materiały drukowane metodą tłoczenia folią, takie jak okładki książek, broszury dotyczące nieruchomości, wizytówki i opakowania, a wszystkie te materiały cieszą się dużą popularnością. Jeśli jednak nie byłeś w drukarni, możesz nie być zbyt zaznajomiony z procesem produkcyjnym tłoczenia folią.
Dzisiaj Xiao Jiang specjalnie znalazł animowany obraz, aby pomóc wszystkim lepiej zrozumieć zasadę i proces tłoczenia folią.
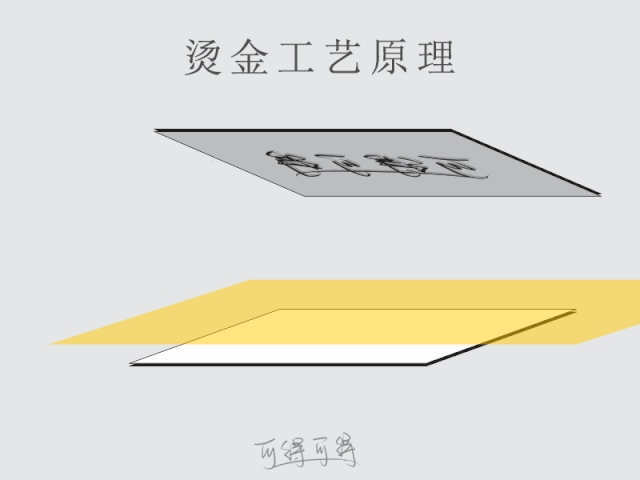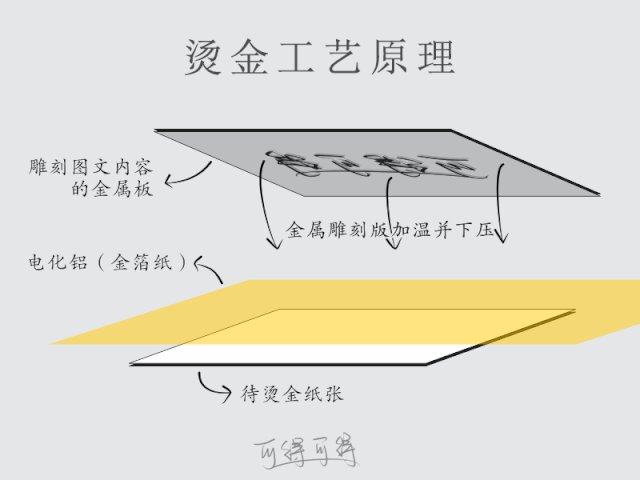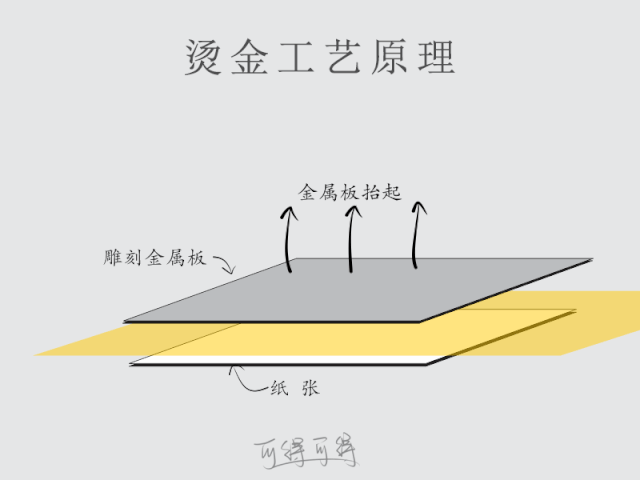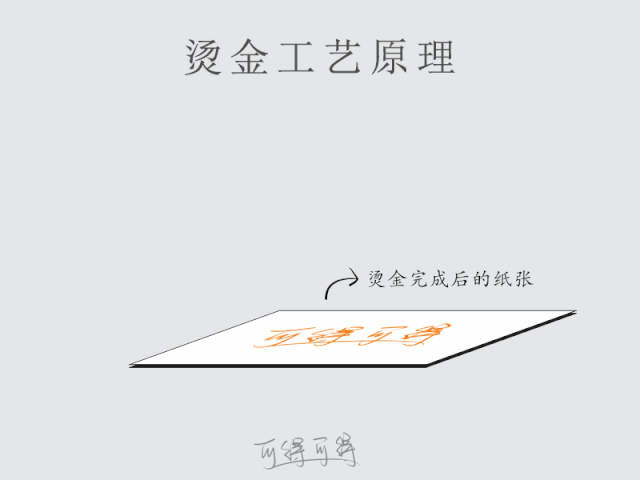
Proces tłoczenia na gorąco polega na wykorzystaniu zasady transferu prasy na gorąco w celu przeniesienia warstwy aluminium w elektrochemicznym aluminium na powierzchnię podłoża w celu utworzenia specjalnego efektu metalicznego, który można podzielić na tłoczenie na gorąco na zimno i tłoczenie na gorąco, przy czym tłoczenie na gorąco dzieli się na: zwykłe tłoczenie na gorąco na płasko, tłoczenie na gorąco trójwymiarowe-trójwymiarowe tłoczenie na gorąco (powszechnie znane jako tłoczenie na gorąco reliefowe i wypukłe), tłoczenie na gorąco z pozycjonowaniem holograficznym i inne procesy.
01
Zwykłe płaskie tłoczenie na gorąco
1. Proces produkcji płyt drukarskich (powszechnie zwanych „płytami górnymi”).
Jakość produkcji płyt do tłoczenia na gorąco jest ważnym czynnikiem wpływającym na jakość tłoczenia na gorąco. Produkcja zwykłych płaskich płyt do tłoczenia na gorąco wykorzystuje głównie proces wytwarzania fotograficznych płyt korozyjnych i proces wytwarzania elektronicznych płyt do grawerowania, ten pierwszy ma prosty proces produkcyjny i niski koszt, ale dokładność płyty do tłoczenia na gorąco jest również stosunkowo niska, ograniczona do tekstu tłoczonego na gorąco, grubych linii i wzorów o niskich wymaganiach jakościowych; Produkowana przez tę ostatnią płyta do tłoczenia na gorąco ma wysoką dokładność, może bogato i delikatnie wyrażać działanie sprzętu na poziomie obrazu, może dobrze odtwarzać drobne linie i nierówną grubość obrazów i tekstów, koszt jest stosunkowo wysoki, zakres zastosowania jest stosunkowo szeroki i nadaje się do paczek papierosów, opakowań po winie, opakowań leków, opakowań kosmetyków itp., które wymagają wysokiego efektu tłoczenia na gorąco.
2. Dobór materiału płyt drukarskich
Powszechnie stosowanymi płytami do zwykłych płaskich płyt do tłoczenia na gorąco są płyty miedziane lub płyty cynkowe. Płyty miedziane mają delikatną teksturę, gładką powierzchnię, dobrą przewodność cieplną, odporność na zużycie i odporność na ciśnienie, a także nie są łatwe do odkształcenia i są preferowane przez większość fabryk produkujących płyty. Dla informacji producentów wyrobów drukowanych o małych ilościach i niskich wymaganiach jakościowych, płyta płyty do tłoczenia na gorąco może być blachą cynkową.
3. Dobór materiału płyty dolnej (powszechnie zwanej „wersją dolną”).
Obecnie większość zwykłych producentów płaskich płyt do tłoczenia na gorąco produkuje tylko płyty do tłoczenia na gorąco, a ze względu na różne media do tłoczenia na gorąco producenci płyt nie mogą zapewnić odpowiednich płyt nośnych, więc większość firm zajmujących się pakowaniem kartonów stoi przed problemem wyboru materiału, który wybrać zwykłe płaskie płyty do tłoczenia na gorąco. Wszechstronne nośniki do tłoczenia na gorąco, odporność na druk, możliwości adaptacji, łatwa obsługa i inne czynniki są-przesadzone. Poniższe podsumowanie: W przypadku wydruków na papierze powlekanym w zwykłym płaskim tłoczeniu na gorąco można wykorzystać odpadowe płyty PS, stalowe ostrza zgarniające i szorstki papier o grubości około 0,5 mm jako płytę podstawową; w przypadku tektury złotej, srebrnej, tektury laserowej i tektury szklanej jako płytę podstawy można zastosować płytę izolacyjną o grubości 0,8 ~ 1,5 mm i stalowe ostrze zgarniające; Niezależnie od materiału, z jakiego wykonana jest płyta podstawy, konieczne jest umieszczenie pod nią papieru dociskowego.
4. Wymagania procesowe
✦ Zelektryfikowane aluminium
Zwykłe aluminium elektrochemiczne składa się z 4–5 warstw różnych materiałów, w tym warstwy folii podstawowej, warstwy zdzierającej, warstwy barwiącej, warstwy aluminium i warstwy kleju. Na szybkość i jakość tłoczenia na gorąco wpływa głównie warstwa odrywająca i warstwa klejąca dekoracji opakowania. Jeśli te dwie powłoki nie są wystarczająco wrażliwe na ciepło, prędkość tłoczenia na gorąco zostanie odpowiednio zmniejszona.
✦ Temperatura, ciśnienie, prędkość
Są to trzy główne elementy procesu tłoczenia na gorąco i tylko kontrolując relację między nimi możemy kontrolować jakość tłoczenia na gorąco. Temperatura zwykłego płaskiego tłoczenia na gorąco wynosi zazwyczaj 70 ~ 110 stopni, temperatura jest zbyt niska, warstwa klejąca i warstwa złuszczająca elektrochemicznego aluminium nie mogą zostać całkowicie stopione, a elektrochemiczne aluminium nie może zostać całkowicie przeniesione podczas tłoczenia na gorąco, co powoduje, że nie można wykonać tłoczenia na gorąco; Jeśli temperatura będzie zbyt wysoka, papier ulegnie poważnemu odkształceniu, co może powodować problemy takie jak niedokładny nadruk, wklejanie grafiki, wykwity pisma ręcznego i elektrochemiczne odbarwienia aluminium. Ciśnienie tłoczenia na gorąco powinno być dostosowane do odpowiedniego poziomu w zależności od medium tłoczenia na gorąco i nośności górnej i dolnej płyty oraz prędkości tłoczenia na gorąco: ręczne tłoczenie na gorąco złota jest zwykle kontrolowane przy 600 ~ 700 arkuszy na godzinę; Automatyczna maszyna do tłoczenia na gorąco jest zwykle sterowana z prędkością 3500 ~ 5000 arkuszy na godzinę.
02
Trójwymiarowa-trwała trwałość
Może jednocześnie wykonywać tłoczenie na gorąco i prasowanie, redukując proces przetwarzania i ilość odpadów spowodowanych niedokładnym nadrukiem, poprawiając wydajność produkcji i jakość produktu. Stosowany jest głównie do tłoczenia na gorąco różnych-ekskluzywnych opakowań kartonowych, takich jak paczki papierosów, opakowania po winie, opakowania po lekarstwach i opakowania kosmetyków.
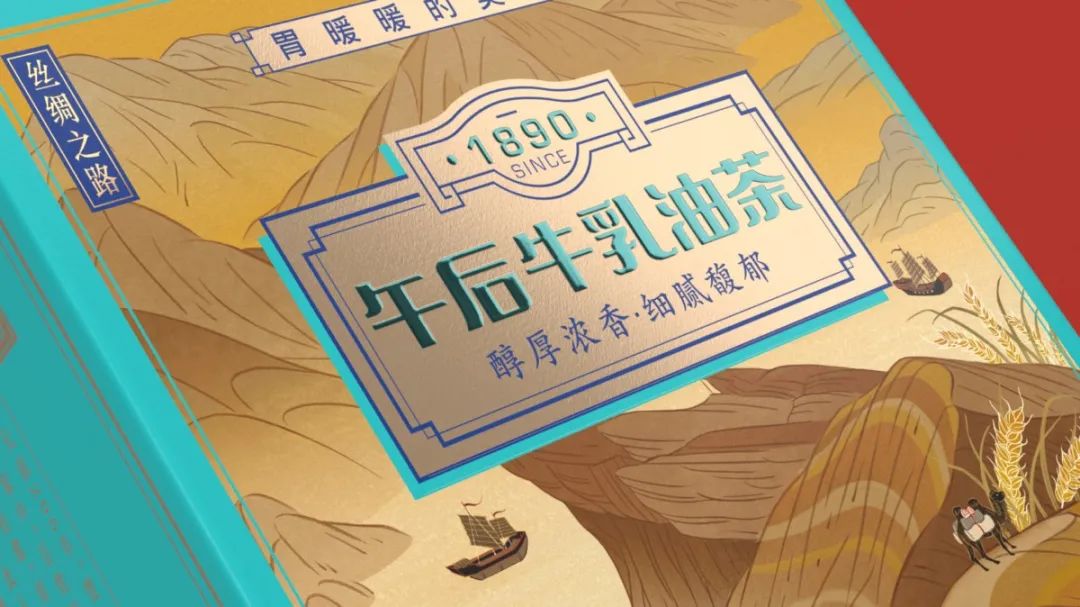
1. Definicja (znana również jako trwała wklęsła i wypukła, trójwymiarowa-trwałość, relief)
Trójwymiarowe-tłoczenie na gorąco oznacza, że obrazy i teksty przetwarzane za pomocą tłoczenia na gorąco mają oczywistą wysokość i trójwymiarowe-warstwy, które wyróżniają się na powierzchni druku. Trójwymiarowa-technologia tłoczenia na gorąco to złożona technologia, która łączy technologię tłoczenia na gorąco oraz technologię wklęsłą i wypukłą, którą można również uznać za kombinację kombinacji „tłoczenie na gorąco + wklęsłe i wypukłe”, która polega na wykorzystaniu technologii korozji lub grawerowania w celu nadania tekstowi graficznemu tłoczenia na gorąco oraz wklęsłości i wypukłości w formę negatywową wklęsłodrukową i typograficzną w formie męskiej przy współpracy górnej i dolnej, aby zrealizować proces tłoczenia na gorąco i tłoczenia oraz Technologia wypukła zakończona jednorazowo.
2. Zasada
Trójwymiarowe-tłoczenie na gorąco to-jednorazowe zakończenie tłoczenia na gorąco oraz druku wklęsłego i wypukłego: przy użyciu płyt do tłoczenia na gorąco i form dolnych, pod działaniem określonego ciśnienia i temperatury, zadrukowane podłoże ulega odkształceniu plastycznemu, a jednocześnie elektrochemiczna folia aluminiowa jest drukowana na zadruku lub innych podłożach, na których następuje odkształcenie plastyczne, w celu przeprowadzenia artystycznej obróbki na powierzchni zadrukowanego materiału. Trójwymiarowa-płyta do tłoczenia na gorąco z grawerowaniem elektrycznym charakteryzuje się dużą dokładnością, a efekt tłoczenia na gorąco jest wyjątkowy. Elektro-płyta mosiężna do elektrograwerowania jest szeroko stosowana w-obróbce po druku. Dzięki kontroli oprogramowania komputerowego-zeskanowany wstępnie obraz jest trójwymiarowym-grawerem, więc wykonana w ten sposób płyta do tłoczenia na gorąco może być trójwymiarowa-wytłaczana na gorąco przy użyciu prefabrykowanej prasy typograficznej. Kluczem do tego procesu jest wykonanie płyty. Część graficzna płyty do tłoczenia na gorąco powinna składać się z zaokrąglonych linii, co różni się od-prostokątnych linii zwykłych płaskich płyt do tłoczenia na gorąco, dlatego trójwymiarowa-płyta do tłoczenia na gorąco musi być obrobiona dwukrotnie po korozji, a trudność techniczna jest większa.
3. Produkcja płyt do tłoczenia na gorąco wklęsłych i wypukłych (powszechnie zwanych „płytami górnymi, płytkami yin”).
Zasada produkcji wklęsłych i wypukłych płyt do tłoczenia na gorąco jest bardziej złożona niż w przypadku zwykłych płaskich płyt do tłoczenia na gorąco, a ponieważ osiąga również efekty wklęsłe i wypukłe, wklęsłe i wypukłe płyty do tłoczenia na gorąco mają głębokie i płytkie warstwy, a głębokość reliefu grafiki i tekstów jest również głębsza niż w przypadku zwykłych płaskich płyt do tłoczenia na gorąco, a dokładność jest wyższa. Obecnie krajowe fabryki płyt korzystają z procesu składu-grawerowanego komputerowo mosiężnych płyt, a produkowane wklęsłe i wypukłe płyty do tłoczenia na gorąco są bogate i delikatne, a ich odporność na druk jest wysoka.
4. Produkcja wklęsłej i wypukłej płyty bazowej do tłoczenia na gorąco (powszechnie znanej jako „wersja niższa, wersja yang”).
Płyta podstawowa używana do wklęsłego i wypukłego tłoczenia na gorąco musi być formą typograficzną pozytywową odpowiadającą wklęsłej i wypukłej płycie do tłoczenia na gorąco, a materiałem płyty podstawowej wybieranym zwykle przez fabrykę płyt jest włókno szklane, które może być wstępnie-wykonane zgodnie z modelem wklęsłej i wypukłej płyty do tłoczenia na gorąco i współpracować z przetworzoną płytą miedzianą w celu opracowania układu otworów pozycjonujących, aby ułatwić wymianę i pozycjonowanie.
Płyta dolna musi dokładnie odpowiadać wklęsłej i wypukłej płycie do tłoczenia na gorąco, ale w procesie wklęsłego i wypukłego tłoczenia na gorąco, wraz ze stopniowym wzrostem temperatury, wklęsła i wypukła płyta do tłoczenia na gorąco będzie się rozszerzać, podczas gdy temperatura płyty podstawowej pozostanie niezmieniona, co spowoduje niedopasowanie wklęsłej i wypukłej płyty do tłoczenia na gorąco z płytą podstawową, co spowoduje zmiażdżenie dolnej formy lub niekompletny wzór tłoczenia na gorąco. Dlatego przy wykonywaniu płyty podstawowej należy w pełni uwzględnić szybkość rozszerzania wklęsłej i wypukłej płyty do tłoczenia na gorąco, aby zapewnić dokładniejszą płytę podstawową.
5. Wymagania procesowe dla tłoczenia na gorąco wklęsłego i wypukłego
✦ Zelektryfikowane aluminium
Należy wybrać specjalne aluminium elektrochemiczne do tłoczenia na gorąco wklęsłego i wypukłego i nie należy stosować zwykłego aluminium elektrochemicznego.
✦ Temperatura, ciśnienie, prędkość
Tłoczenie na gorąco wklęsłe i wypukłe należy wykonać jednocześnie, aby zakończyć publikację tłoczenia na gorąco i wytłaczania, dlatego wymagania dotyczące temperatury tłoczenia na gorąco są bardzo wysokie, zwykle można ukończyć w temperaturze 110 ~ 140 stopni, ale zbyt wysoka temperatura nie tylko spowoduje problemy, takie jak wklejanie płytek i elektrochemiczne odbarwienie aluminium, ale także spowoduje, że płyta do tłoczenia na gorąco wklęsłodruku zbytnio się rozszerzy i nie będzie mogła dokładnie współpracować z płytą podstawową, co spowoduje słabe tłoczenie na gorąco. Można powiedzieć, że temperatura tłoczenia na gorąco jest głównym czynnikiem decydującym o powodzeniu lub niepowodzeniu tłoczenia na gorąco wklęsłego i wypukłego.
03
Holograficzne pozycjonowanie, tłoczenie na gorąco
Holograficzne pozycjonowanie na gorąco należy do specjalnego procesu tłoczenia na gorąco, w którym wykorzystuje się-wzór zapobiegający podrabianiu na elektrochemicznym aluminium, co może nie tylko znacznie poprawić-działanie produktu w zakresie zapobiegania podrabianiu, ale także poprawić jakość produktu, stosowanego głównie w różnych opakowaniach kartonowych, które wymagają funkcji zapobiegania-podrabianiu.
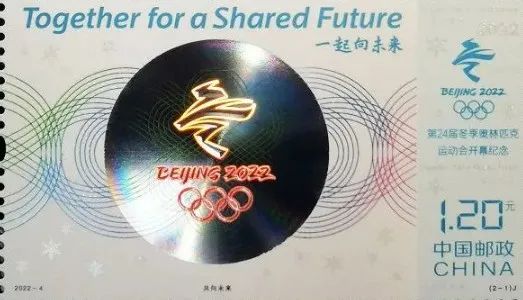
1. Definicje
Elektrochemiczne aluminium tłoczone na gorąco jest obrazem holograficznym, a obraz musi być dokładnie umieszczony na drukowanym produkcie w procesie tłoczenia na gorąco. Istnieją dwa główne rodzaje holograficznego tłoczenia na gorąco: zwykłe tłoczenie na gorąco i pozycjonowanie na gorąco.
Prasowanie z pozycjonowaniem holograficznym to połączenie technologii zapobiegania-podrabianiu laserowego obrazu holograficznego z dobrym efektem-podrabiania i technologią dekoracji metodą tłoczenia na gorąco, dzięki czemu produkt może poprawić dekorację i jednocześnie zwiększyć skuteczność-podrabiania. Hologramy laserowe wykonywane są w oparciu o zasadę interferencji lasera oraz metodą przestrzennego kodowania częstotliwościowego. Ze względu na ducha koloru, oczywiste warstwy, żywe i realistyczne obrazy, zmienne efekty transformacji optycznej oraz wysoką zawartość informacyjną i techniczną, hologramy laserowe są szeroko stosowane w kraju i za granicą. Stosowany jest głównie do zapobiegania-podrabianiu różnych biletów, kart kredytowych, paszportów, banknotów, znaków towarowych, opakowań wyrobów tytoniowych i alkoholowych oraz ważnych publikacji.
2. Zasada
Polega na podgrzaniu i stopieniu warstwy kleju topliwego i warstwy oddzielającej na holograficznym materiale do tłoczenia na gorąco przez podgrzaną głowicę do tłoczenia na gorąco na sprzęcie do tłoczenia na gorąco i pod pewnym ciśnieniem holograficzne paski siatki warstwy informacyjnej materiału do tłoczenia na gorąco są oddzielane od podłoża PET, dzięki czemu warstwa informacyjna folii aluminiowej i powierzchnia tłoczenia na gorąco są połączone, zintegrowane i doskonale połączone.
3. Produkcja holograficznej płyty do tłoczenia na gorąco
Proces produkcji holograficznej płyty do tłoczenia na gorąco jest zasadniczo taki sam jak w przypadku zwykłej płaskiej płyty do tłoczenia na gorąco oraz wklęsłej i wypukłej płyty do tłoczenia na gorąco.
4. Wymagania procesowe dotyczące tłoczenia na gorąco
Holograficzne tłoczenie na gorąco musi wykorzystywać specjalny laser elektrochemiczny aluminium i zaawansowany system wykrywania rejestracji, który określa, że wymagania dotyczące wydajności materiałów do tłoczenia na gorąco i maszyn do tłoczenia na gorąco są bardziej rygorystyczne i wyższe niż w przypadku innych metod tłoczenia na gorąco.
✦ Rejestracja wykrywania regulacji oka elektrycznego
W procesie tłoczenia na gorąco z pozycjonowaniem holograficznym najważniejszym krokiem jest regulacja elektrycznego oka detekcyjnego (czujnika). Bardziej powszechną metodą regulacji jest: w stanie czystym lampka kontrolna włącza się po napotkaniu kursora, a lampka kontrolna gaśnie, gdy nie ma kursora. Jednak w rzeczywistej produkcji, podczas stosowania powyższej metody regulacji, często zdarza się, że oko wykrywające nie znajduje kursora i stale generuje alarmy, co skutkuje przestojami i dużą ilością odpadów. Prawidłową metodą regulacji jest najpierw obserwacja stanu reakcji elektrycznego oka detekcyjnego podczas pracy maszyny, a następnie dokonanie odpowiednich regulacji, aby zapewnić czułość i dokładność reakcji elektrycznego oka detekcyjnego, a stanu reakcji elektrycznego oka detekcyjnego nie można odnieść do stanu czyszczenia.
✦ Obróbka szwów blachy aluminiowej elektrocynowanej laserowo
W przypadku holograficznego skanowania metodą tłoczenia na gorąco, ponieważ większość holograficznych-podrabianych wzorów na elektrochemicznym aluminium jest rozmieszczonych niezależnie i sporadycznie, co jakiś czas podczas pracy będzie pojawiał się szew (szew płytowy). Dlatego kontrolowanie programu skoku szwu w przypadku holograficznego tłoczenia na gorąco elektrochemicznego aluminium jest również ważnym czynnikiem wpływającym na sukces holograficznego tłoczenia na gorąco.
5. Inne środki ostrożności
(1) Podczas procesu tłoczenia na gorąco czasami zdarza się, że wydruk nie może zostać stemplowany ze względu na lakierowanie UV, co jest spowodowane niekompatybilnością elektrochemicznego aluminium i lakieru UV. W tym momencie należy zastosować metodę hot-stampingu, a następnie lakierowania UV.
(2) Jeżeli druk przeznaczony do prasowania wymaga jeszcze obróbki za pomocą nadruku laserowego, nie można zastosować metody najpierw tłoczenia na gorąco, a następnie transferu nadruku laserowego i należy najpierw wykonać transfer nadruku laserowego, a następnie tłoczenie na gorąco.
Powody są dwie główne: po pierwsze, powierzchnia druku po tłoczeniu na gorąco jest często nierówna, a papier jest zdeformowany, co poważnie wpływa na efekt transferu metodą wytłaczania laserowego; Po drugie, rozproszone elektrochemiczne wióry aluminium, skrawki papieru, kurz i plamy oleju na maszynie powstałe w poprzednim procesie nie tylko wpływają na efekt transferu nadruku laserowego, ale także mogą uszkodzić płytę lakierniczą używaną do transferu laserowego nadruku.
04
Tłoczenie na zimno na gorąco
Elektrochemiczna folia aluminiowa, zasada działania i przebieg procesu tłoczenia na zimno na gorąco różnią się od tradycyjnego tłoczenia na gorąco, tył elektrochemicznej folii aluminiowej stosowanej w tradycyjnym procesie tłoczenia na gorąco jest wstępnie-pokryty klejem, a ciśnienie gorącego bębna służy do topienia kleju podczas tłoczenia na gorąco, aby zrealizować transfer folii aluminiowej. Do tłoczenia na gorąco na zimno wykorzystuje się specjalne elektrochemiczne aluminium, które nie jest przyklejane z tyłu, a klej nakładany jest bezpośrednio w miejsce, które ma zostać ozdobione podczas drukowania. Do transferu naelektryzowanej folii aluminiowej wykorzystywana jest nowa technologia tłoczenia na zimno.
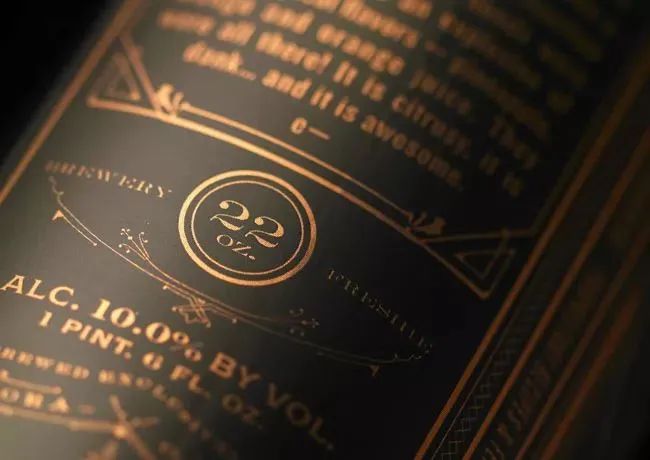
1. Zasada
Podczas druku na aluminium powlekanym elektrochemicznie aluminium ma kontakt z klejem i pod wpływem kleju folia aluminiowa przyczepia się do powierzchni zadrukowanego materiału. Przebieg procesu to:
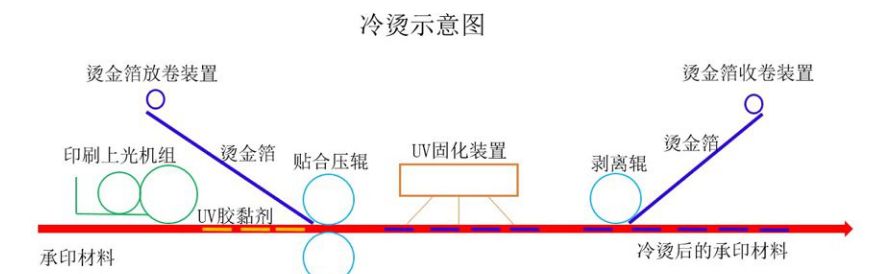
Najpierw drukowany jest atrament UV, a po wyschnięciu na powierzchnię atramentu drukowany jest specjalny klej, który wymaga tłoczenia na gorąco - klej utwardzany promieniami UV, a wydrukowany klej suszy się w dołączonym urządzeniu UV, a wilgoć z kleju jest w pewnym stopniu usuwana przez urządzenie suszące UV, tworząc bardzo cienką warstwę warstwy kleju wrażliwego na nacisk-lepkości-, dzięki czemu powierzchnia drukowanego materiału, który ma zostać wytłoczony na gorąco, tworzy się obszar o wysokiej-lepkości.
Następnie należy rozpocząć tłoczenie na zimno, pod działaniem pary metalowych wałków, elektrochemiczna folia aluminiowa styka się z klejem, a elektrochemiczna folia aluminiowa jest trwale połączona z powierzchnią wzoru druku poprzez zastosowanie nacisku, a następnie elektrochemiczna folia aluminiowa jest odrywana, tak aby część, którą należy przenieść na elektrochemiczną folię aluminiową, przenosi się na powierzchnię druku, aby uzyskać tłoczenie na zimno na gorąco. Ze względu na dużą przyczepność kleju do folii aluminiowej, część, w której usuwana jest elektrochemiczna folia aluminiowa i klej, pozostaje na powierzchni druku i staje się jednością z drukowanym materiałem, natomiast pozostałe części elektrochemicznej folii aluminiowej są usuwane w sposób tradycyjny, tak aby zakończyć przednią część technologii hot-stampingu.
Ponieważ wzór elektrochemicznej folii aluminiowej przeniesiony na zadrukowany materiał unosi się na powierzchni zadrukowanego materiału, trwałość jest bardzo słaba, dlatego należy ją chronić. Lakierowanie lub laminowanie powierzchni zadrukowanego materiału może chronić elektrochemiczny wzór folii aluminiowej. Wreszcie inne procesy-obróbki po druku, takie jak sztancowanie-, usuwanie odpadów, krojenie lub przewijanie itp., uzupełniają cały proces drukowania.
2. Środki ostrożności
Proces tłoczenia na zimno jest ograniczony klejami, elektrochemiczną folią aluminiową i innymi warunkami, ale nadal występują pewne niedociągnięcia, dlatego należy zwrócić uwagę podczas stosowania druku metodą tłoczenia na zimno.
(1) Ponieważ wzór elektrochemicznej folii aluminiowej powstałej w wyniku tłoczenia na zimno jest wytłoczony na powierzchni druku, jej trwałość jest bardzo słaba i musi być chroniona przez zewnętrzną powłokę. Dlatego po tłoczeniu na zimno druku na gorąco, powierzchnię zadruku należy pokryć szkliwem lub woskiem w celu zabezpieczenia wzoru elektrochemicznej folii aluminiowej, co zwiększa koszt tłoczenia na zimno i złożoność procesu.
(2) Ze względu na słabe wyrównanie kleju UV stosowanego w tłoczeniu na zimno na gorąco, część powierzchni po wyschnięciu nie jest całkowicie płaska, co powoduje słabą jasność na powierzchni przeniesionej na nią elektrolitycznej folii aluminiowej, a nawet występuje zjawisko rozproszonego odbicia. Ponadto tłoczenie na zimno nie nadaje się do materiałów foliowych o właściwościach skurczowych (takich jak PVC, PE itp.). W tych dwóch punktach efekt tłoczenia na zimno na gorąco nie jest tak dobry, jak w przypadku tradycyjnego tłoczenia na gorąco.
(3) Ponieważ jakość tłoczenia na zimno zależy od jakości drukowanego kleju, należy zwrócić uwagę na jakość i przydatność kleju do druku, a także zwrócić szczególną uwagę na obserwację i podsumowanie doświadczeń związanych z drukowaniem, aby zapewnić lepsze działanie w przyszłości.
(4) Wymagania dotyczące tłoczenia na zimno dla podłoża można drukować tylko na podłożu o gładkiej powierzchni, a klej zostanie wchłonięty na szorstkim podłożu, co spowoduje, że na powierzchni podłoża nie będzie wystarczającej ilości kleju do tłoczenia na zimno. Dlatego przy druku na podłożach o chropowatej powierzchni (takich jak skóra itp.) należy udoskonalić technologię tłoczenia na zimno, dlatego przy wyborze podłoża należy zwrócić uwagę na gładkość jego powierzchni.
(5) Technologia tłoczenia na zimno na gorąco jest obecnie stosowana głównie w drukowaniu podłoży w rolkach.