


Tylko jeden ruch! Ulepszony proces stemplowania na opakowania papierosów, łatwe osiągnięcie jakości i poprawy wydajności
Perspektywa branżowa: wiele wyzwań i możliwości w produkcji opakowań papierosów
Jako karta obrazowa produktów tytoniowych, pakiety papierosów ponoszą odpowiedzialność za komunikację marki, a ich efekty wizualne wpływają bezpośrednio na decyzje dotyczące zakupów konsumentów. Wymaga to, aby pakiety papierosów nie tylko mają wysoką jakość rzemiosła o wysokiej -, ale także o doskonałej rozpoznawaniu i pewnej wydajności podrabiania anty -. Proces galwanizowanej folii aluminiowej gorącej stemplowania przenosi metaliczną teksturę folii galwanicznej aluminium na powierzchnię wydrukowanego produktu poprzez precyzyjną kontrolę temperatury i ciśnienia. Jego cechy doskonale zaspokajają potrzeby opakowania papierosów pod względem procesu, rozpoznawania i przeciwdziałania wyników podrabiania przeciw-, a zatem są szeroko stosowane w produkcji opakowań papierosowych.
Jako ważny podział drukowania opakowań, drukowanie opakowań papierosów ma charakterystykę dużych partii produkcyjnych i wysokiej jakości standardów. Zgodnie z wytycznymi dotyczącymi polityki „praktykowania oszczędności i przeciwstawienia się odpadów” przemysł tytoniowy był głęboko zaangażowany w poprawę jakości, obniżenie kosztów i zwiększaniu wydajności od wielu lat, a teraz wkracza na etap trudności w pokonywaniu. W związku z tym przedsiębiorstwa drukowania papierosów pilnie muszą wprowadzać innowacje w zakresie technologii, optymalizacji przepływu procesu i głębokiego wykorzystania własnego potencjału, aby poradzić sobie z wieloma wyzwaniami, takimi jak ulepszenia popytu klientów i zwiększona presja kosztowa.
Obecnie proces stemplowania opakowań papierosów przedstawia głównie cztery cechy: wiele gorących punktów stemplowania, drobne gorące wzory stemplowania, bogate i różnorodne materiały do tłoczenia gorącego (takie jak folia zwykła, folia laserowa, przedrustowanie przeciwne - itp.), A itp. Itp. Wraz z kompleksowym zastosowaniem technologii kodu QR w drukowaniu opakowań papierosów klienci przedstawili wyższe wymagania dotyczące dokładności procesu i czasu dostawy. W tym kontekście, jak osiągnąć efektywne wykorzystanie galwanizowanych materiałów aluminiowych i stale poprawić wydajność produkcji, naturalnie stała się głównym celem różnych przedsiębiorstw w procesie stemplowania gorącego.
Analiza problemu: Dylemat odpadów materiałowych metody bezpośredniego ciągnięcia w specjalnych sytuacjach
Ilość zastosowanego aluminium zależy głównie na szerokości aluminium i długości kroku skoku aluminiowego. W konwencjonalnej metodzie bezpośredniego rysowania szerokość folii aluminiowej jest równa szerokości gorącego wzoru tłoczenia plus margines po obu stronach (margines po obu stronach odnosi się do marginesu zarezerwowanego dla szerokości folii aluminiowej, aby zapobiec niepełnemu tłoczeniu na gorąco na bokach. Wzór stemplowania). Ale gdy gorący wzór stemplowania jest wąski (taki jak „kwadratowy” gorący wzór stemplowania na rycinie 1, który ma tylko 7 mm szerokości), a proces tłoczenia gorącego musi działać przy dużej prędkości maszynowej 6000 arkuszy na godzinę, aby upewnić się, że galwaniczne aluminium po pęknięciu podsumowującym podczas pieczenia w wysokiej temperaturze nie ma nachylania się oddziaływania w stopie. Koło, szerokość galwanizowanego aluminium należy zwiększyć do 20 mm lub więcej.
Odnosząc się do powyższych danych (z wyłączeniem pomijania stopnia aluminiowego poszycia), na podstawie marginesu 10 mm po obu stronach, szybkość wykorzystania aluminiowego poszycia wynosi [({1}})/20] × 100%=85%; W przypadku obliczenia na podstawie marginesu 6 mm po obu stronach, szybkość wykorzystania aluminium elektrolitycznego jest tylko [(7+6)/20] × 100%=65%.
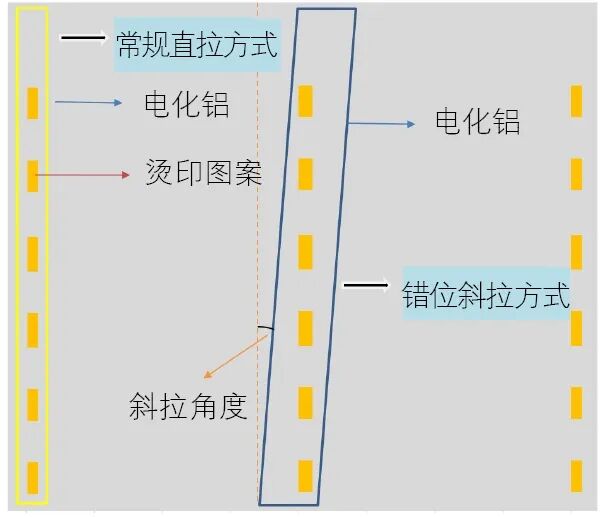
Ryc. 1 Przykład konwencjonalnej metody ciągnięcia prostego i niewspółosiowej metody ciągnięcia po przekątnej
Ulepszenie nachylonego procesu rysowania do galwanizacji galwozji galonicznej jest dostosowaną metodą galwanizacji galwanicznej zaprojektowanej w celu zwiększenia szybkości wykorzystania galwanizacji galwanizacji aluminium, zapewniając jednocześnie płynne działanie procesu galwanicznego w specjalnej sytuacji, w której wzór tłoczenia gorącego jest stosunkowo wąski. Jak pokazano na rycinie 1 „Metoda rysowania ukośna”, dostosowując nachylenie folii aluminiowej na gorącej tłoczającej płytce plastra miodu, folia aluminium można poprawić od metody konwencjonalnego rysowania do wygody, która może sprytnie wykorzystać pusty obszar z tylnej części ukośnego rysunku ukośnego.
Implementacja weryfikacyjna: Porównanie pre - i publikuj dane i udostępnianie praktycznego doświadczenia
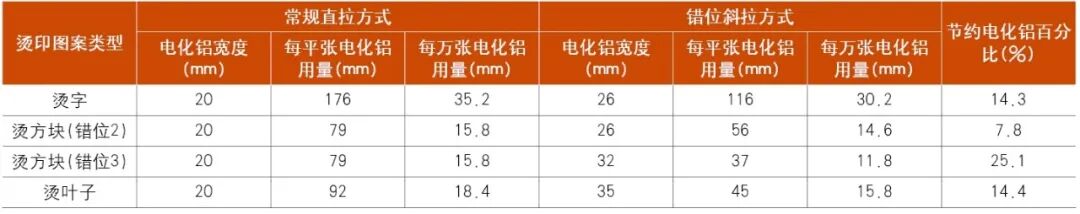
Ryc. 2 wizualnie ilustruje układ płaskiego arkusza pojedynczego rzędu gorącego stemplowania dla wielu produktów pakietów papierosów, a także porównanie faktycznych efektów tłoczenia na gorąco folii aluminiowej przy konwencjonalnych prostych metod ciągnięcia i rozłożonych ukośnych. Tabela 1 dodatkowo weryfikuje różnicę w ilości aluminium używanego przez wiele produktów przy użyciu konwencjonalnych metod rysowania prostego i rozłożonych metod rysowania po przekątnej poprzez szczegółowe porównanie danych, zapewniając solidne wsparcie danych dla skuteczności tej ulepszonej metody.
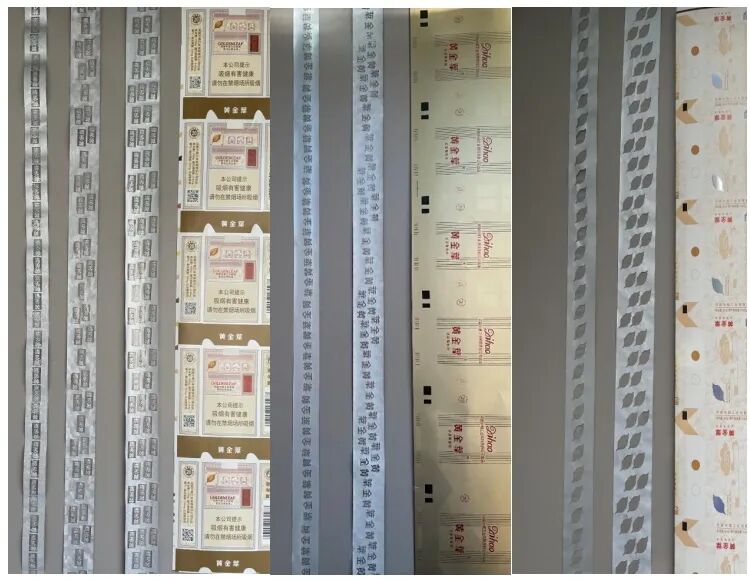
Ryc. 2: Zdjęcia efektu gorących pozycji stemplowania i konwencjonalnego prostego ciągnięcia i niewspółosekcji po przekątnej dla wielu produktów pakietów papierosów
Tabela 1: Zużycie aluminium i porównanie między konwencjonalną metodą ciągnięcia prostego a niewspółosiową metodą ciągnięcia po przekątnej
W praktycznym działaniu liczba niewspółosiowości w ukośnym gorącym tłoczeniu nie jest ustalona, ale należy ją dostosować zgodnie z szybkością wykorzystania aluminium i faktycznym efektem tłoczenia na gorąco. Rycina 3 przedstawia porównanie efektów zastosowania wielu produktów z różną liczbą niewspółosiowości podczas ukośnego gorącego stemplowania. Można zauważyć, że wzrostowi liczby niewspółosiowości będzie towarzyszyć rozszerzenie powierzchni folii aluminiowej i wzrost nachylenia. Chociaż w pewnym stopniu może to poprawić szybkość wykorzystania folii aluminiowej, prawdopodobieństwo składania, pomarszczania, wahania i gorącego stemplowania ciężkie pozycje (głównie poziome nakładanie się między niewspółponowonymi wzorami) występujące podczas wysokiej operacji prędkości sprzętu również wzrośnie. Dlatego konieczne jest kompleksowe i kompleksowe rozważenie różnych czynników, zrównoważenie związku między szybkością wykorzystania galwanizacji galwanicznej a płynnym działaniem gorącego stemplacji oraz zapewnienie optymalnego efektu produkcji.
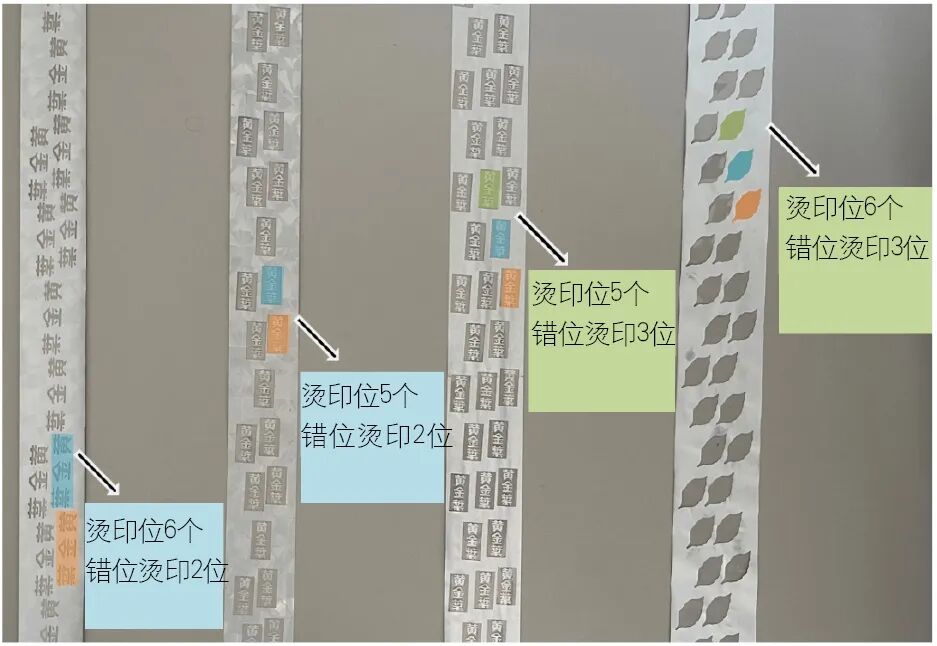
Rycina 3 Porównanie efektów zastosowania różnych liczb niewspółosiowości dla wielu produktów podczas przesunięcia ukośne stemplowanie gorące
Pod względem obliczania kroku skokowego, chociaż istnieją różnice między metodą obliczeniową aluminium przekątnej przekątnej a konwencjonalną metodą prostego ciągnięcia, zasada podstawowa jest taka sama. Podczas obliczania etapu pomijania po prostu odejmij liczbę przesunięć pozycje tłoczenia gorącego od oryginalnej liczby gorących pozycji stemplowania, aby uzyskać liczbę przekątnych pozycji tłoczenia przekątnego przesunięcia. Długość oryginalnego gorącego wzoru tłoczenia i odstępy między oryginalnymi pozycjami tłoczenia na gorąco pozostają niezmienione, a obliczanie kroku pomijania jest nadal wykonywane zgodnie z konwencjonalną metodą prostego rysowania. Jeśli chodzi o poziomy odstępy między dwiema niewspółosiowymi pozycjami tłoczenia na gorąco, można je osiągnąć, dostosowując kąt pochylonego przyciągania folii aluminiowej.
Należy zauważyć, że ze względu na fakt, że długość kroku (a) folii aluminiowej jest obliczana na podstawie trybu ciągłego, może wystąpić odchylenie między ustaloną długością kroku (a) a rzeczywistą długością chodzenia aluminium (c) podczas pracy w trybie nachylonym ciągnięciem
If the diagonal angle is A, then a=c × cosA. When A=0, a=c; When A>0, c>a.
To odchylenie spowoduje, że rzeczywiste wyniki tłoczenia na gorąco na folii aluminiowej będą niezgodne z oczekiwanym efektem podczas ustawiania kroku skoku. W tym momencie operator musi wielokrotnie próbować dostosowywać oryginalną długość gorącego wzoru tłoczenia, odstępy na gorąco stemplowania, podłużne odstępy na gorąco stemplowania i inne dane oparte na wynikach stemplowania na gorąco folii aluminiowej, tak aby odstępy na gorące stemping, przeskakiwanie etapów i inne parametry folii aluminiowej spełniają folię operatywną, powodując stabilność produktu i płynność procesu produkcyjnego.
Innowacja nie jest nieosiągalna, ukryta w każdym szczególe codziennej produkcji. Iskra inspiracji, niewielka regulacja procesu, może wprowadzić znaczące zmiany. Innowacja jest podstawową siłą napędową i kamieniem węgielnym konkurencyjności w zakresie rozwoju przedsiębiorstw. Powinniśmy zachęcić pracowników do dalszego odkrywania, gromadzenia małych innowacji w celu uzyskania dużych przełomów oraz wspólnie promować przedsiębiorstwa i branże w celu osiągnięcia nowych wyżyn.