


Jak rozwiązać problem pęcherzyków powietrza w produktach klejowych? Kompleksowe podsumowanie doświadczenia mistrza wiążącego klej!
Wraz z ciągłym rozwojem technologii drukowania bezprzewodowe wiązanie kleju zajmuje ważną pozycję w podręcznikach, pomocy dydaktycznej i wiązaniu książek ze względu na wysoką wydajność wiązania i niski koszt. Jednak problem pęcherzyków powietrza z tyłu produktów związanych z klejem zawsze nękał różne firmy drukarskie. Problem ten nie tylko zmniejsza stanowczość i obsługę życia książek, ale także poważnie wpływa na jakość książek, prowadząc do skarg i zwrotów klientów, powodując straty ekonomiczne dla przedsiębiorstwa.
Autor ma wieloletnie doświadczenie w prowadzeniu linii łączenia klejącej. Poprzez ciągłe uczenie się i w - analiza głębokości całego procesu wiązania klejącej, autor będzie zbadał przyczyny pęcherzyków powietrza z wielu perspektyw, takich jak sprzęt, proces, materiały i działanie, w połączeniu z faktycznymi przypadkami produkcyjnymi i proponuje sugestie dotyczące optymalizacji procesu wiązania kleju. Celem jest zapewnienie praktycznych i wykonalnych rozwiązań dla branży drukarskiej oraz poprawa ogólnej jakości produktów łączenia klejącym.
Manifestacja pęcherzyków powietrza w produktach klejowych
Bąbelki powietrza w produktach klejowych pojawiają się głównie jako oczywiste małe otwory w kształcie plastra miodu na górze i dolnej części książki, a przyciskając siłą z tyłu książki. Konkretne przejawy są następujące:
01/nierównomierny rozkład kleju do stopu gorącego
Jak pokazano na rycinie 1, w utwardzonej warstwie kleju istnieją oczywiste pustki utworzone przez pęcherzyki lub puste plamy w niektórych obszarach, które są całkowicie odkryte przez klej do stopu. Pęcherzyki powodują niewystarczającą powierzchnię wiązania w tym obszarze, a pusta część całkowicie traci siłę wiązania. Otwarcie książki od środka pleców, można zauważyć, że nie ma kleju na gorącym stopie lub klej do gorącego stopu nie jest solidny w niektórych obszarach pleców, a są puste przestrzenie.
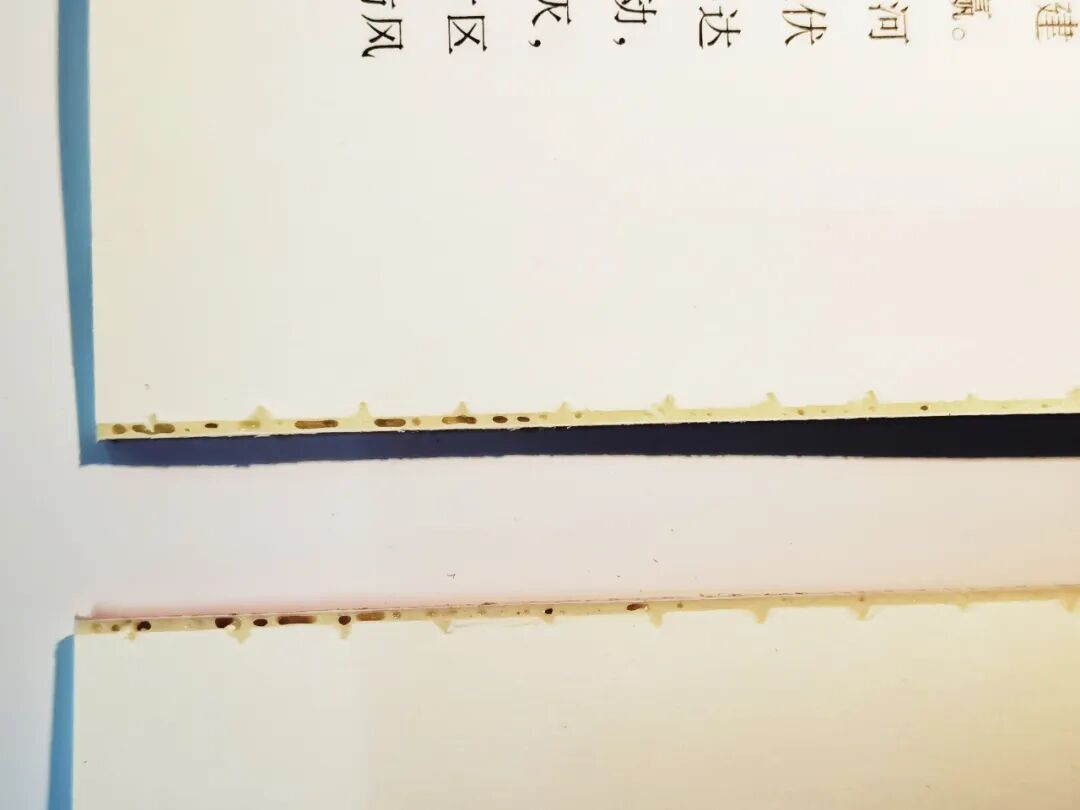 Rysunek 1: Klej z tyłu książki jest cienki i ma puste przestrzenie
02/Niespójna grubość warstwy kleju
Problem ten powoduje, że powierzchnia książki jest nierówna (falista), objawiająca się jako nieregularne odpylenie, wybrzuszenia lub depresje na wyleczonej powierzchni oporowej książki, nie w stanie gładkim i jednolitej (jak pokazano na rycinie 2), a także mogą istnieć znaczące różnice w grubości grubości adhezyjnej na górnej i dolnej części książki (jak pokazano na rycinie 3).
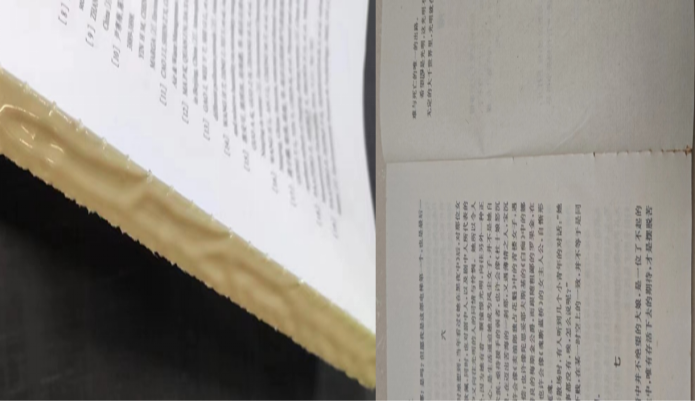
Rysunek 2: Powierzchnia książki jest nierówna i nierówna
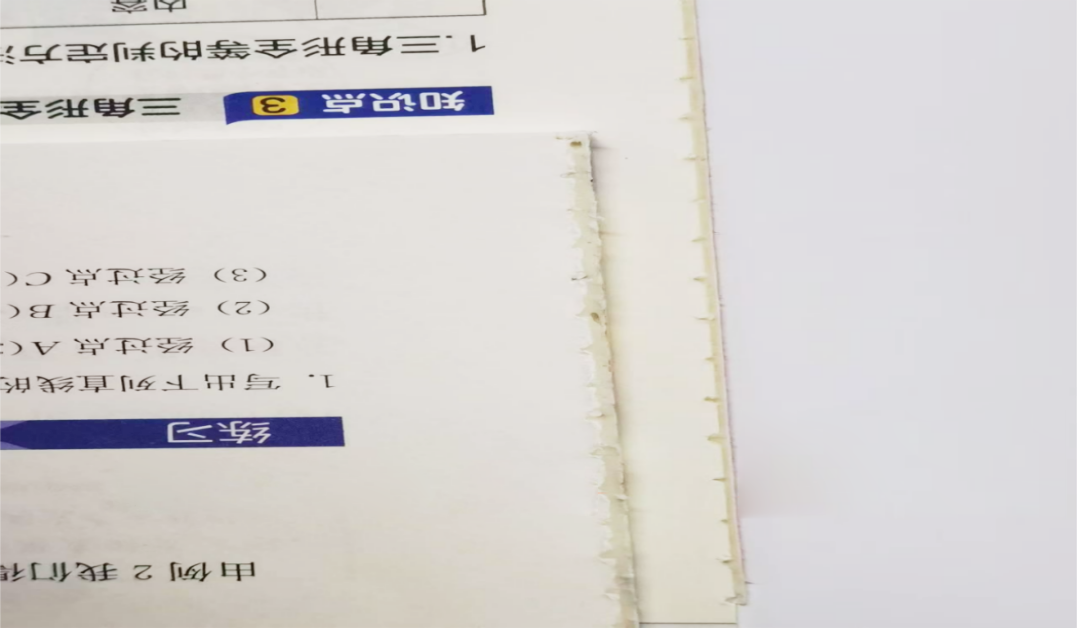 Istnieje znacząca różnica w grubości warstwy kleju między górną a dolną na rycinie 3
Wpływ pęcherzyków powietrza na jakość produktów klejących
01/Wpływa na wygląd produktu
Jednym z nich jest spowodowanie ogólnej nierównomości lub częściowego depresji książki, która wpływa na płaskość i ogólne piękno książki. Drugi to pęcherzyki powietrza na niebie i stopach, które wpływają na zmysły odczytu klientów lub czytelników.
02/Ciężka kawitacja wpływa na stanowczość
Ciężkie pęcherzyki powietrza tworzą pusty klej, dzięki czemu strony są łatwe do oddzielania, pozbawione jędrności i nie spełniają standardów testowania na rozciąganie. W ciężkich przypadkach może to powodować wypadki o poważnej jakości, takie jak pęknięcie książki i luźne strony.
03/powodowanie zwrotów i skarg klientów
Pęcherzyki większe niż 1 mm wielkości u góry i na dole produktu mogą powodować zwrot klientów, skargi, a nawet kar, które mogą wpływać na reputację firmy. Jeśli bąbelki powietrza są szczególnie surowe, produkt zostanie uznany za niewykwalifikowaną w inspekcji jakości, co będzie miało poważny wpływ na reputację przedsiębiorstwa.
Analiza przyczyn pęcherzyków powietrza w produktach klejowych
01/niewłaściwa regulacja mechanizmu klejenia
(1) Niewłaściwa kontrola temperatury kleju: Nadmierna lub niewystarczająca temperatura kleju może bezpośrednio wpływać na płynność i lepkość kleju do stopu gorącego, co powoduje nierówną powłokę i wpływając na jakość powłoki podstawowej książki. Różnica w liczbie drukowanych arkuszy może również wpływać na czas utwardzania i chłodzenia kleju do stopu gorącego, dlatego konieczne jest dostosowanie temperatury klesu zgodnie ze zmianami temperatury sezonowej i środowiskowej.
(2) Niewłaściwa pozycja wysokości koła kleju: Jeśli koło klejowe jest zbyt wysokie lub zbyt niskie, spowoduje nierównomierne rozkład kleju do stopu gorącego, co powoduje puste klej i wpływając na siłę wiązania książki.
(3) Niewłaściwa grubość i lepkość kleju na gorącym stopie: Grubość powłoki należy regulować zgodnie z grubością książki, zwykle kontrolowaną w zakresie 1,0 ± 0,2 mm (regulowana w zależności od grubości rdzenia książki, jak pokazano na rycinie 4, gdzie grubość warstwy klejowej jest zbyt cienka). Niewłaściwa lepkość kleju na gorącym stopie może również wpływać na jednolitość i przyczepność powłoki.
Rycina 4: Grubość warstwy kleju jest zbyt cienka
(4) Jeśli koło kleju pęka w niewłaściwej pozycji, spowoduje to brak kleju z tyłu książki (jak pokazano na rycinie 5).
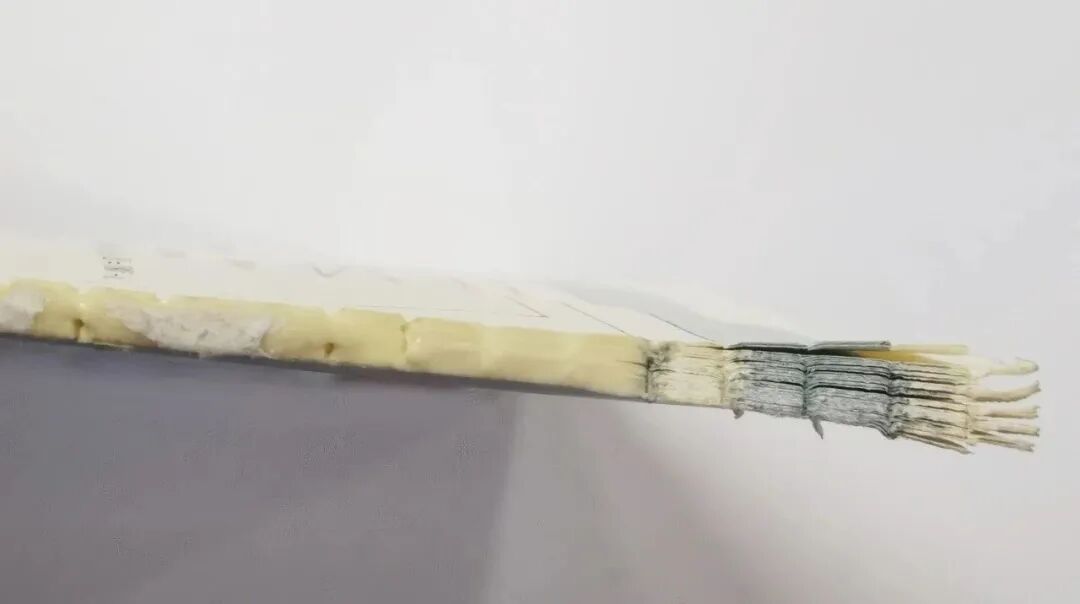 Położenie złamanej gumy na gumowym kole na rycinie 5 jest niedokładne, a u stóp nie ma płynu kleju
02/niewłaściwa regulacja frezarki noża
(1) Muchowe ostrze tylne jest poważnie zużyte, a jeśli powierzchnia książki z powrotem po mieleniu nie jest czysta, nierówna, lub ma fragmenty fragmentów, wpłynie to na jakość powłoki kleju (jak pokazano na rycinie 6).
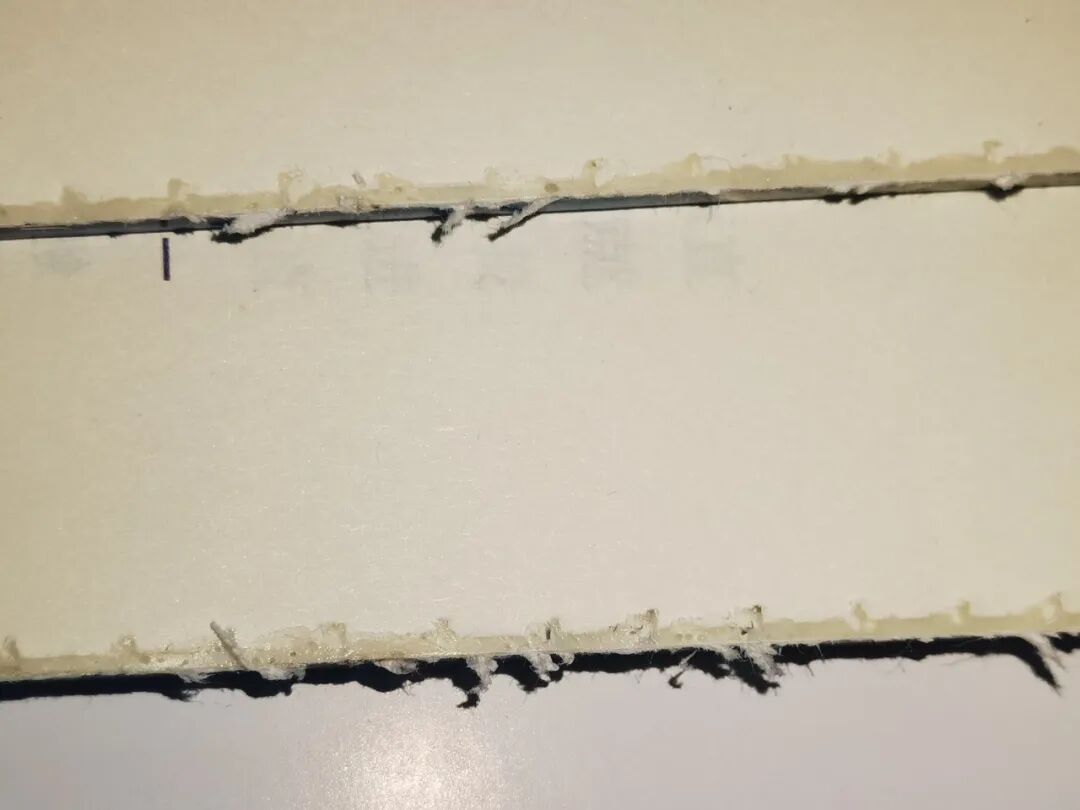 Rysunek 6: Powierzchnia książki nie jest frezowana w czystości
(2) Różnica między mieleniem tylnym ostrzem a płytą ciśnieniową jest zbyt duża, co może spowodować zwinięcie końca bloku książki i nierównomierne z powrotem.
(3) Niewłaściwa regulacja pionowej odległości od poziomej płaszczyzny młynalnego ostrza do zacisku książki: Jeśli odległość jest zbyt duża, odsłoniętej części wiązania będzie brakowało pewnej ilości ciśnienia napięcia, co spowoduje luźność między arkuszami papieru, zwiększy głębokość penetracji grubości stopu gorącego i zwiększy grubość książki. Spowoduje to, że grubość wiązania będzie wyższa niż grubość nacięcia, co spowoduje wady, takie jak pęcherzyki powietrza, zagięcia i zmarszczki łuk na opóźnieniu, a także utrudniając wycięcie gotowego produktu; Jeśli odległość jest zbyt mała, wpłynie to na głębokość penetracji kleju do stopu gorącego i wpłynie na siłę wiązania.
03/niewystarczająca regulacja mechanizmu formowania paletyzowania
(1) nieodpowiednia wysokość lub równowaga mechanizmu paletyzacji: Jeśli wszystkie bąbelki pojawiają się z tyłu książki, należy dostosować wysokość mechanizmu paletyzacji; Jeśli na górze lub na dole gruntu znajdują się pęcherzyki powietrza, należy użyć poziomu do dostosowania równowagi wspornika.
(2) Gdy czas działania zacisku mechanizmu formowania paletyzowania nie pasuje: „Najpierw na górze, a następnie zacisk”, „zacisk najpierw, a następnie górny” lub „jednocześnie zaciska”, może również powodować pęcherzyki powietrza. W tej chwili konieczne jest dostosowanie czasu działania paletyzowania.
04/niewłaściwy wybór papieru i składanie
(1) Lekki papier: lekki papier jest bardziej miękki niż zwykły papier laminowany, a strony nie są w pełni spłaszczone, tworząc kieszenie powietrzne, które mogą łatwo powodować pęcherzyki powietrza z tyłu książki.
(2) Różnica w masie papieru między osłoną a głównym tekstem: Używanie papieru o wadze 200 g/m2 lub więcej dla osłony przy użyciu papieru o wadze 65 g/m2 lub mniej dla głównego tekstu może spowodować przeciąganie zawartości po ustawieniu, co powoduje pęcherzyki powietrza z tyłu książki.
(3) Niewłaściwe składanie i układanie: niewłaściwe składanie lub układanie może powodować zagięcia lub nierówne powierzchnie na okładce książki (zwłaszcza zwinięte oparcia książek), co może powodować nierówną przyczepność kleju do gorącego stopu i unieważnienia w tylnej części książki.
05/niewłaściwa regulacja szczeliny
(1) Odstępy i głębokość rowków nie spełniają standardowych wymagań, co może prowadzić do niewystarczającego wypełnienia kleju z tyłu książki, co skutkuje bąbelkami powietrza z tyłu książki.
(2) Nóż do szczelin jest poważnie zużyty, a głębokość szczelin na tylnej powierzchni książki jest różna. Klejek stopu na gorąco nie jest łatwy do wypełnienia, co wpłynie na jakość powłoki kleju (jak pokazano na ryc. 7).
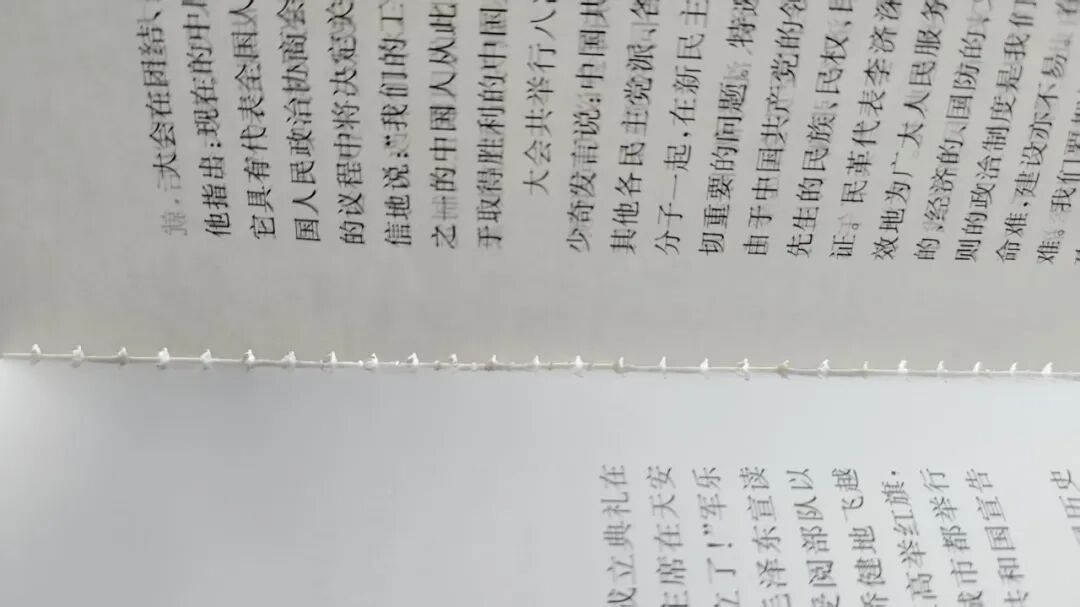
Rysunek 7: Nóż do szczelin jest poważnie zużyty, a głębokość szczelin z tyłu książki jest różna
(3) Kąt między nożem do szczeliny a tyłem książki jest nieprawidłowy, co może powodować, że papierowe skrawki i papierowe włosy blokują szczelinę po szczelinie, uniemożliwiając przenikanie kleju do gorącego stopu do gniazda, co powoduje niewystarczający i nieczeszczony klej z tyłu, prowadząc do pęcherzyków powietrza na tylnej książce.
06/Niezgodne dostosowanie siły zacisku klipów książkowych
Gdy siła zacisku każdego klipu książki w maszynie wiążącej klej jest niespójna, rdzeń książki można łatwo przeciągnąć przez płytkę ciśnieniową przez stacja tylną frezującą w klipie książki o zbyt małym ciśnieniu, powodując, że frezowanie jest nierówne (pochylone). Po przejściu przez groove głębokość groove z przodu i z tyłu rdzenia książki będzie niespójna, a siła podtrzymująca również będzie niezrównoważona, co spowoduje pęcherzyki powietrza z tyłu książki.
07/niewłaściwe użycie kleju do stopu gorącego
(1) Nie wybieranie prawidłowego rodzaju kleju do stopu gorącego na podstawie typu papieru: Różne typy papieru powinny użyć odpowiedniego rodzaju kleju do stopu gorącego, takiego jak papier miedziany, który powinien używać kleju miedzianego. Mieszanie różnych rodzajów kleju na gorącym stopie jest niedozwolone (garnek klejowy musi być dokładnie oczyszczony podczas zmiany kleju), w przeciwnym razie spowoduje to nierówny klej z tyłu książki, co skutkuje bąbelkami.
(2) Prędkość maszyny nie pasuje do kleju do stopu gorącego: czas utwardzania wysokiej - kleja prędkości wynosi 3 - 5 sekund, a czas otwarcia wynosi 5-7 sekund; Czas utwardzania kleju o niskiej prędkości wynosi 8-13 sekundy, a czas otwarcia wynosi 9-15 sekund. Nieprawidłowy wybór kleju na gorącym stopie, zbyt szybki lub zbyt wolny czas utwardzania i czas otwarcia, może również wpływać na jakość kleju i powodować pęcherzyki powietrza.
(3) Niestabilna jakość kleju na gorącym stopie: niektóre kleje do gorącego stopu mają słabą jakość i wysokie zanieczyszczenia, które mogą powodować zanieczyszczenia przylegające do pręta grzewczego garnku lub blokowania gumowego węża i koła, co powoduje nierówne klejenie i wytwarzanie pęcherzyków powietrza.
Rozwiązanie do pęcherzyków powietrza w produktach klejowych
01/Optymalizacja i regulacja standardów mechanizmu kleju
(1) Dostosuj temperaturę kleju: dostosuj temperaturę kleju zgodnie z temperaturą otoczenia, aby zapewnić kontrolę różnicy temperatury w granicach ± 5 stopni. Na przykład temperaturę kleju można ustalić do 160 stopni latem i zwiększyć do 170 stopni w zimie.
(2) Dostosuj pozycję wysokości gumowego koła: Sprawdź i wyreguluj wysokość górnego gumowego koła i jednolitego gumowego koła, aby upewnić się, że ciśnienie gumowego koła jest jednolite i odpowiednie, unikając zbyt wysokiego lub zbyt niskiego.
Sugestia dla 1 # dolnego doniczki kleju: odległość między pierwszym kołem kleju a rdzeniem książki wynosi 0,50-0,80 mm; Odległość między drugim kołem kleju a rdzeniem książki wynosi 0,80-1,00 mm; a odległość między jednolitym kołem kleju a rdzeniem książki wynosi 0,85-0,90 mm.
Sugestia dotycząca 2 # dolnego doniczki kleju: odległość między pierwszym kołem kleju a rdzeniem książki wynosi 0,80-1,00 mm; Odległość między drugim kołem kleju a rdzeniem książki wynosi 1,80-2,00 mm; a odległość między jednolitym kołem kleju a rdzeniem książki wynosi około 2,00 mm
(3) Zoptymalizuj grubość i lepkość kleju na gorącym stopie: Dostosuj grubość powłoki zgodnie z grubością książki, wybierz stabilną wysokiej jakości klej do stopu i dostosuj położenie złamania kół kleju. Grubość książki, grubość warstwy kleju i odniesienie do instrukcji są następujące: Jeśli grubość książki jest mniejsza niż 10 mm, zalecana grubość warstwy klejącej wynosi 0,6-1,0 mm. Cienkie książki powinny unikać utwardzania kręgosłupa z powodu nadmiernej grubości warstwy kleju; Grubość książki wynosi 10-30 mm, a zalecana grubość warstwy klejącej wynosi 1,0-1,5 mm. W przypadku książek o średniej grubości należy wziąć pod uwagę zarówno przepuszczalność, jak i siłę kleju do stopu; Jeśli grubość książki jest większa niż 30 mm, zaleca się użycie grubości warstwy kleju 1,5-2,0 mm. W przypadku grubych książek konieczne jest zwiększenie ilości kleju, aby wypełnić rowek książki, a także współpracować z procesem ciągnięcia rowka (głębokość rowka większa lub równa 1,5 mm).
02/Ulepszenie procesu frezowania
(1) Regularnie sprawdzaj mielenie tylnego ostrza: Norma kontroli polega na tym, że wygląd jest wolny od defektów, krawędź ostrza nie jest pasywna, a efekt frezowania (płaskowość rezerwacji, chropowatość) i parametry procesu (spójność głębokości) są kompleksowo weryfikowane. W razie potrzeby ostrze może być uziemione lub wymienione (jak pokazano na rysunku 8).
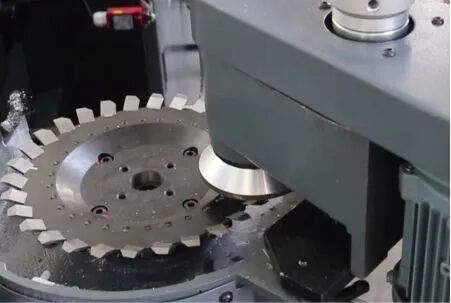
Rycina 8 Regularna kontrola krawędzi mielenia z tyłu
(2) Dostosuj szczelinę między frezującą noża do tylnego a płyty ciśnieniowej: dostosuj szczelinę między przednimi i tylnymi nożyczkami i mielenie tylnego ostrza do 0,1-0,3 mm (w oparciu o rzeczywisty pomiar z miernikiem feelera), z maksymalnie 0,3 mm, aby upewnić się, że frezowana książka jest płaska (jak pokazano na rysunku 9).
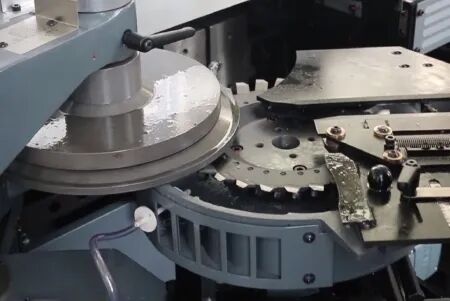
Rycina 9 Regulacja szczeliny między noża do tylnego mielenia a płytą ciśnieniową
(3) Popraw pionową odległość od poziomej płaszczyzny noża frezowania tylnego do dolnej krawędzi Klipsu: Prawidłowo popraw odsłoniętą część klipu książki na oprawie rdzenia książki, zwykle zalecana na 10 mm. Odsłonięta część wiązania=kwota frezowania +10 mm. Jeśli odsłonięta część wiązania wynosi 13 mm, wówczas ilość mielenia wynosi 3 mm.
(4) Głębokość mielenia: Zasadniczo grubość papieru wynosi 1,5-3,0 mm (papier 80 g/m2 ma grubość około 2,0-2,5 mm). Weź rdzenie odpadów do frezowania próbnego i sprawdź, czy głębokość mielenia jest jednolita (różnica głębokości mniejsza lub równa 0,1 mm jest kwalifikowana).
03/Regulacja mechanizmu formowania paletyzowania
(1) Dostosuj wysokość mechanizmu formowania paletyzacji: Dostosuj wysokość mechanizmu formowania paletyzowania zgodnie z ilością wydłużenia zjeżdżalni. Przykładając model Precision Cambridge 12000, frezowany rdzeń książki jest zatrzymany w zerowej pozycji powyżej tabeli opakowaniowej. W tym czasie tabela pakowania znajduje się w najwyższym punkcie, a odległość od powierzchni roboczej wkładki szynowej do niskiej płyty napięcia - wynosi 138,5 mm, z błędem 0,1 mm. W tym czasie wysokość mechanizmu formowania wsparcia jest tak samo solidna jak książka po klejeniu.
(2) Dostosuj równowagę mechanizmu formowania paletyzacji: dostosuj równowagę paletyzowania zgodnie z położeniem pęcherzyków powietrza na górze i dolnej części książki, zapewniając jednolite tworzenie książki z błąd od przodu do tyłu 0,1 mm (jak pokazano na ryc. 10).
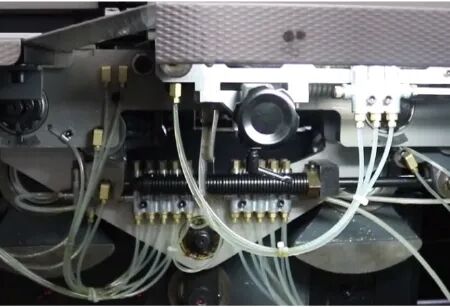
Rysunek 10 Dostosowanie równowagi mechanizmu formowania paletyzowania
04/Proces optymalizacji papieru miary
(1) Środki optymalizacji dla lekkiego papieru: Konieczne jest kompaktowe i pakowanie lekkiego papieru przed wiązaniem oraz pozostawienie go na ponad 8 godzin; Wybierz odpowiedni klej do stopu gorącego; Odpowiednio dostosuj prędkość, ciśnienie i inne parametry maszyny wiążącej klej, aby upewnić się, że klej do stopu gorącego jest równomiernie rozłożony i w pełni penetrowany.
(2) Kontrola płaskości etykiet książkowych: dostosuj poziom platformy etykiet książki, aby zapewnić płaskość młynalnego tylnego i głębokość groove, zapewniając, że etykiety książek są schludne, bez zmarszczek i loków.
(3) Na wczesnym etapie komunikacji z wydawnictwem zaleca się zminimalizowanie użycia papieru ze znaczącą różnicą w wagi między osłoną a rdzeniem książki przy wyborze materiałów do projektu. Jeśli jest to rzeczywiście konieczne podczas procesu projektowania, zaleca się zwiększenie stosowania wkładek lub wkładek do przejścia napięcia między nimi.
05/regulacja mechanizmu szczelin
(1) Zwiększ głębokość rowka do około 1,2 mm i upewnij się, że klej do stopu gorącego w pełni wnika w rowek.
(2) Kontroluj odstępy gniazda między 5,0-7,0 mm.
(3) Regularnie sprawdzaj i wymień frezowanie rowka do tylnego rowka i rowka z tyłu ścinania na czas.
(4) Standardowe wymaganie odstępu od szczeliny wynosi 5,0-7,0 mm; Standardowe zapotrzebowanie na głębokość szczeliny wynosi 1,5 ± 0,5 mm.
06/KLIP KLIP KLIPUJĄCY DOSTAWA SIŁA
(1) Określ związek między grubością książki a siłą zacisku, w odniesieniu do standardów pokazanych w tabeli 1.
Tabela 1 Związek między grubością książki a siłą zacisku
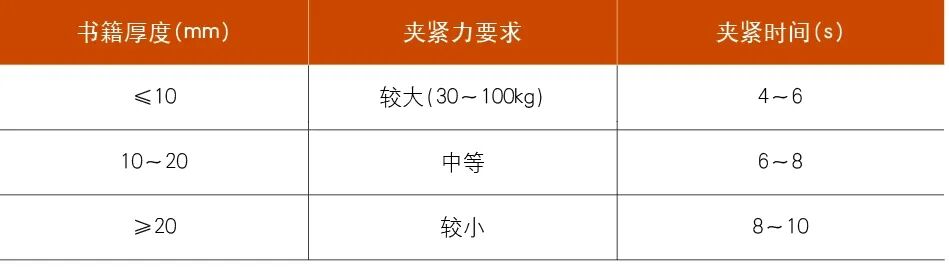
(2) Różne urządzenia mogą wykrywać dane książkowe za pomocą czujników grubości, a kontroler automatycznie pasuje do przemieszczenia płyty zaciskowej, aby dokładnie kontrolować szczelinę zacisków. Na przykład, gdy wykrywa się grubość książki 15 mm, płyta zaciskająca przesuwa się do szczeliny o ilości kompensacji kleju 15 mm+(około 0,5 mm). Lub dostosowując ciśnienie sprężyny skrętne każdego klipu książki na hosta, siła zacisku każdego klipu książki może być spójna.
(3) Jeśli skurcz rdzenia książki po zacisku jest mniejszy lub równy 2,5 mm, jest on kwalifikowany. Z tyłu książki jest losowo kontrolowany pod kątem wad, takich jak zmarszczki, bąbelki, odsłonięte korzenie kleju i przepełnienie kleju.
Rozwiązanie problemu pęcherzyków powietrza w produktach klejowych musi rozpocząć się od wielu aspektów, takich jak sprzęt, proces, materiały i działanie. Poprzez systematyczną analizę i optymalizację stabilność jakości produktu kleju można skutecznie ulepszyć. Rozwiązanie opisane w tym artykule zostało zatwierdzone w rzeczywistej produkcji, mające na celu zapewnienie pomysłów dla rówieśników na rozwiązanie problemów procesowych wiązania bezprzewodowego i ma wartość referencyjną dla liderów maszyn wiązania i techników jakości.