


Brak równowagi atramentu nie jest straszny! Zrób to w przypadku brudnych płyt drukarskich
Równowaga atramentu jest zarówno podstawą, jak i trudnością druku offsetowego. W rozumieniu autora kluczem do zrównoważenia atramentu jest kontrola wody, z jednej strony, proporcji wody, temperatury i czyszczenia cyrkulacyjnego; Z drugiej strony prawidłowa regulacja układu dróg wodnych. Generalnie ta pierwsza jest niemal statyczna i niewiele się zmienia; Ta ostatnia jest dynamiczna, ma wiele czynników zmienności i nie jest łatwa do opanowania, przez co druk często wiąże się z zabrudzeniem płyt.
Co dokładnie powoduje brudne wydania?
Na podstawie praktycznego doświadczenia autor dokonał prostej analizy, którą można z grubsza podzielić na: wersję tłustą i brudną, wersję brudną o małej objętości wody, wersję brudną z lekkim naciskiem wałka wodnego, wersję brudną z biciem wałka wodnego, wersję brudną z powodu słabej jednorodności wałka wodnego itp. Można powiedzieć, że większość z nich wynika z niewłaściwej regulacji wałka wodnego. Dlatego autor opowie o niektórych moich doświadczeniach na podstawie dwóch typowych przypadków, z którymi się ostatnio zetknąłem.
Brudna płyta spowodowana słabą równomiernością wody w walcu wodnym
01 Zjawisko usterki i rozwiązanie
Kiedy drukowaliśmy okładkę podręcznika „Etyka i Praworządność”, okazało się, że na płycie w kolorze magenta znajdował się ślad prostego brudu, który był stosunkowo równomiernie rozłożony, a cały wzór wyglądał mniej więcej tak od początku do końca.
Jeśli celowo zwiększymy ilość wody, zjawisko zabrudzeń nieco się poprawi, ale nie da się go całkowicie wyeliminować. Oczywiście przyczyna nie ma nic wspólnego z ilością wody. Ponieważ zdjęcie na okładce jest śnieżnoniebieskie, kolory niebieski i magenta oznaczają-pełnostronicowe płaskie ekrany, które są trudne do wydrukowania. Po tym jak kapitan wstępnie wyregulował wałek z farbą, zjawisko zabrudzenia nadal nie uległo poprawie. Więc wszyscy zaczęli podejrzewać inne powody:
Czy jakość niezawierającego alkoholu-płynu nawilżającego jest niestabilna?
Czy na wałku z tuszem jest dziura?
Czy to zwapnienie wałków farbowych?
Seria znaków zapytania sprawia, że ludzie nie mogą zacząć, a nawet niektórzy towarzysze są niecierpliwi, myśląc, że jakość produktu jest w porządku i nie ma potrzeby być zbyt poważnym.
Jak wszyscy wiemy, jeśli chcesz poprawić swój poziom operacyjny, musisz nauczyć się stale analizować i rozwiązywać problemy w codziennej pracy, szczególnie trudne, i zdecydowanie się nie poddawać.
Kierując się tym przekonaniem, ponownie sprawdziliśmy wałki atramentowe, dokładnie wyregulowaliśmy wałki atramentowe, wałki strunowe i płyty drukarskie, ale nie znaleźliśmy żadnych oczywistych nieprawidłowości.
Później przenieśliśmy uwagę na drogę wodną, usunęliśmy wałek dozujący i przyjęliśmy metodę „paska atramentowego” i odkryliśmy, że nacisk płytowego wałka wodnego na sznurkowy wałek wodny był mniejszy niż 2 mm, a nacisk był oczywiście niewystarczający, więc dodaliśmy trochę nacisku na obu końcach, aby pasek atramentowy osiągnął 7 mm.
Po ponownym włączeniu usterka zniknęła, wydrukowana siatka w kolorze magenta była bardzo czysta i gładka, a kolor atramentu pozostał w zasadzie stabilny.
02 Analiza usterek
Z analizy drogi atramentu: atrament był wielokrotnie przesuwany i rozciągany przez wałek farbowy, nie ma możliwości pozostawienia śladów zabrudzeń i kosmyków.
Z analizy drogi wodnej: jeśli podczas procesu drukowania woda zostanie zanieczyszczona z powodu małej ilości wody, jej manifestacja będzie w zasadzie lokalna, od ust do ust, a część końcowa prawie nie będzie brudna. W tym momencie, o ile objętość wody zostanie odpowiednio zwiększona, można go rozwiązać.
Oczywiście ta awaria nie wynika po prostu z małej ilości wody, ale z bardziej złożonej przyczyny. Aby wyjaśnić przyczyny, należy przeprowadzić wnikliwą analizę transmisji drogą wodną (jak pokazano poniżej).
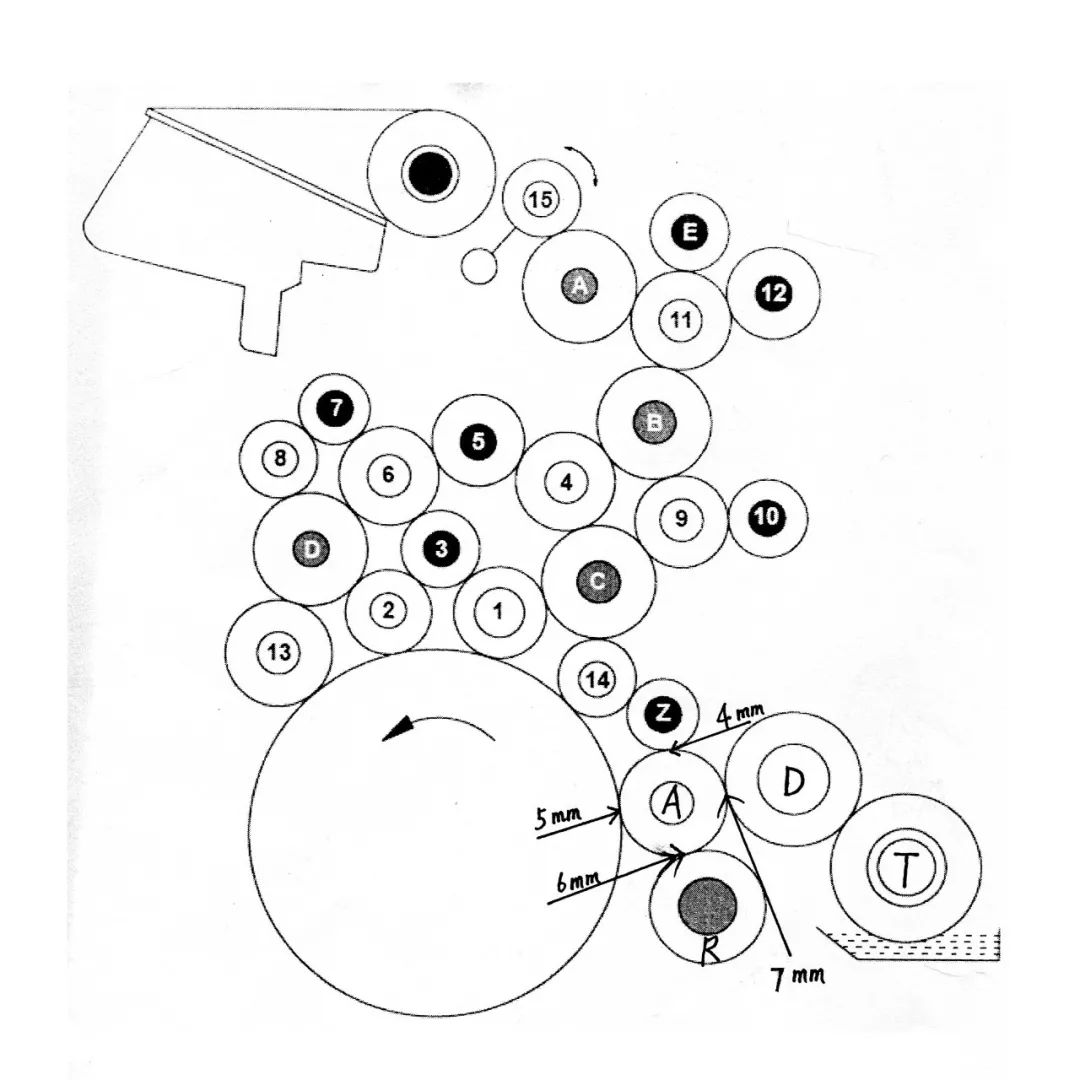
Wałek fontannowy (T), wałek dozujący (D) i wałek wodny-zwrócony w stronę płyty (A) dostarczają wodę do płyty drukarskiej w linii prostej z jednakową prędkością, podczas gdy tylko wałek oscylacyjny (R) porusza się tam i z powrotem z małymi amplitudami.
Kluczem do powyższej usterki jest to, że gdy ciśnienie między walcem wodnym-zwróconym w stronę płyty a oscylującym wałkiem wodnym jest znacznie niskie, działanie walca wodnego zwróconego w stronę płyty-prawie opiera się na obrocie cylindra płyty drukarskiej, co powoduje, że warstwa wody na powierzchni płyty nie jest równomiernie rozprowadzana przez wałek oscylacyjny. W rezultacie drukowane kropki są bardzo regularne i od początku do końca tworzą płytki,-przypominający tkaninę wzór.
Zabrudzona płyta spowodowana odbijaniem się rolek
01 Zjawisko usterki i rozwiązanie
Podczas pewnego procesu drukowania odkryto, że grupa magenty często w niewytłumaczalny sposób przenosiła brud w odległości około 10 centymetrów od krawędzi chwytaka, jak pokazano na poniższym rysunku.
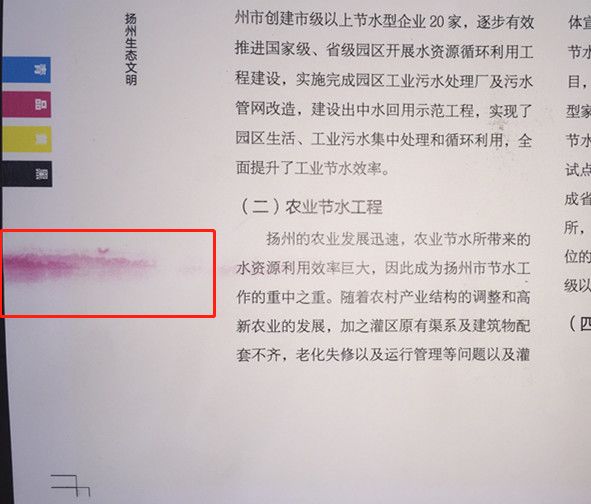
Po dochodzeniu ustalono, że sytuacja ta miała miejsce od kilku dni. Celowo spowolniliśmy maszynę i zwiększyliśmy przepływ wody, przez co efekt był ledwo akceptowalny. Jednak pozostawienie maszyny w tak niepewnym stanie nie jest rozwiązaniem-długoterminowym i konieczne jest jak najszybsze znalezienie przyczyny.
Po uważnej obserwacji odkryliśmy, że łożysko wałka tłumiącego tej grupy kolorów wykazuje wyraźne wibracje i początkowo podejrzewaliśmy, że wałek może wywierać nadmierny nacisk na płytę drukarską. Zatrzymaliśmy więc maszynę do kontroli, ale wszystko wydawało się normalne.
Czy śruba mocująca mogła się gdzieś poluzować?
Po sprawdzeniu wszystko było w normie.
Czy pręt podporowy cylindra hydraulicznego mógł się poluzować?
Ręcznie naciskając drążek podporowy cylindra, stwierdziliśmy, że pręt rzeczywiście jest luźny. Ponieważ gdy cylinder jest w normalnym stanie roboczym, praktycznie niemożliwe jest ręczne przesuwanie pręta podporowego tam i z powrotem. To doprowadziło nas do wniosku, że uszczelka cylindra jest nieszczelna, co uniemożliwia stabilną pracę łożyska wałka. Natychmiast wymieniliśmy cylinder i problem został rozwiązany.
02 Analiza usterek
W opisanej powyżej usterce pojawił się zabrudzony nadruk w górnej części krawędzi chwytaka. Gdy prędkość maszyny została zmniejszona, wibracje rolki stopniowo malały, a problem brudnego druku ustąpił. Różni się to całkowicie od zabrudzonego druku, który zwykle jest spowodowany niedostatecznym dopływem wody.
Na przyczyny drgań rolek, poza nieszczelnością cylindra, składa się wiele czynników:
(1) Nadmierny nacisk wałka na płytę drukarską;
(2) Zużyte łożyska wałeczkowe powodujące luz;
(3) Słabe dopasowanie pomiędzy końcem wału rolki a obudową łożyska, powodując drgania;
(4) Poluzowane lub brakujące śruby mocujące;
(5) Słaba precyzja wykonania wałka, powodująca jego-nieokrągłość-.
W rzeczywistej produkcji istnieje wiele innych przyczyn zabrudzeń wydruków. Nie zawsze jest to spowodowane niewystarczającym zaopatrzeniem w wodę. Jeśli operator omyłkowo zwiększy dopływ wody, nieuchronnie spowoduje to brak równowagi w wodzie-atramentu, co doprowadzi do szeregu problemów. Dlatego tylko dzięki prawdziwemu opanowaniu prawidłowej regulacji i użyciu systemu wody w prasie offsetowej można naprawdę kontrolować równowagę wodną-atramentu i drukować lepsze produkty.