


Jak postępować z brudnymi płytami drukarskimi
Bilans wodny-atramentu stanowi zarówno podstawę, jak i trudność druku offsetowego. Według mnie kluczem do równowagi wodnej-atramentu jest kontrola wody. Z jednej strony dotyczy proporcji, temperatury i cyrkulacyjnego oczyszczania wody; z drugiej strony wymaga prawidłowego dostosowania instalacji wodnej. Generalnie ta pierwsza jest niemal statyczna i nie zmienia się zbytnio, druga zaś dynamiczna, z wieloma zmiennymi, co utrudnia opanowanie, co często skutkuje brudzeniem druku.
Co dokładnie powoduje brudne wydruki?
Bazując na praktycznym doświadczeniu, przeprowadziłem prostą analizę, którą z grubsza podzieliłem na: tłuste, brudne wydruki, brudne wydruki spowodowane niewystarczającą ilością wody, brudne wydruki spowodowane lekkim naciskiem wałka wodnego, brudne wydruki spowodowane odbijaniem się wałka wodnego oraz brudne wydruki spowodowane złym rozprowadzaniem wody przez wałek wodny. Można powiedzieć, że większość z nich wynika z nieprawidłowej regulacji wałka wodnego. Dlatego podzielę się niektórymi swoimi spostrzeżeniami w połączeniu z dwoma typowymi przypadkami, z którymi się ostatnio zetknąłem.
Brudne wydruki spowodowane złym rozprowadzaniem wody przez wałek wodny
01 Zjawiska i rozwiązania dotyczące usterek
Kiedy drukowaliśmy okładkę podręcznika „Moralność i prawo”, znaleźliśmy na magenta{0}}blady, liniowy wzór brudu przypominający tkaninę, który był stosunkowo równomiernie rozłożony; cały wzór był niemal spójny od początku do końca.
Celowe zwiększenie ilości wody nieznacznie poprawiło wzór zabrudzeń, lecz nie udało się go całkowicie wyeliminować. Oczywiście podstawowa przyczyna nie była związana z ilością wody. Ponieważ projekt okładki jest w kolorze jasnoniebieskim, a kolory niebieski i magenta zajmują całą-stronę, drukowanie było dość trudne. Po wstępnej regulacji-wałków wodnych z farbą przez operatora prasy problem zabrudzeń nie uległ poprawie. Dlatego zaczęliśmy podejrzewać inne przyczyny:
Czy jakość roztworu nawilżającego niezawierającego alkoholu- jest niestabilna?
Czy wałek z tuszem ma wżery?
Czy wałek z tuszem jest zwapniony?
Seria znaków zapytania wprawiła nas w zagubienie, a niektórzy koledzy zaczęli się niecierpliwić, uznając jakość produktu za akceptowalną i nie wymagającą kontroli.
Jak powszechnie wiadomo, aby doskonalić umiejętności operacyjne, należy nauczyć się ciągłej analizy i rozwiązywania problemów w codziennej pracy, szczególnie trudnych, i nigdy nie można się lekko poddawać.
Opierając się na tym przekonaniu,-powtórnie sprawdziliśmy wałki atramentowe, jeden po drugim, dokładnie wyregulowaliśmy-wałek kontaktowy płyty, wałek pośredni i cylinder płyty, ale nie znaleźliśmy żadnych oczywistych nieprawidłowości.
Później skupiliśmy się na systemie wodnym. Zdemontowaliśmy wałek dozujący i zastosowaliśmy metodę „paska atramentowego” stwierdzając, że nacisk pomiędzy płytowym wałkiem wodnym a pośrednim wałkiem wodnym był mniejszy niż 2mm paska atramentowego, co było wyraźnie niewystarczające. Dodaliśmy trochę nacisku na obu końcach, dzięki czemu pasek atramentu osiągnął 7 mm.
Po ponownym uruchomieniu prasy usterka zniknęła. Wydrukowany ekran w kolorze magenta był bardzo czysty i gładki, a kolor atramentu pozostał w zasadzie stabilny.
02 Analiza usterek
Ze ścieżki atramentu: powtarzający się ruch i wyrównywanie atramentu za pomocą wałka pośredniego nie powoduje powstania żadnych jedwabistych-ani nitkowatych-zabrudzeń.
Ze ścieżki wody: Jeśli podczas drukowania niewystarczająca ilość wody powoduje zabrudzenia, objawy są zwykle zlokalizowane, zaczynając od obszaru podawania, przy czym część tylna prawie nigdy nie jest brudna. W tym momencie zwykłe zwiększenie ilości wody rozwiązałoby problem.
Najwyraźniej ta awaria nie wynikała po prostu z niewystarczającej ilości wody, ale miała bardziej złożone przyczyny. Aby to wyjaśnić, należy dokładnie przeanalizować transmisję systemu wodnego (jak pokazano poniżej).
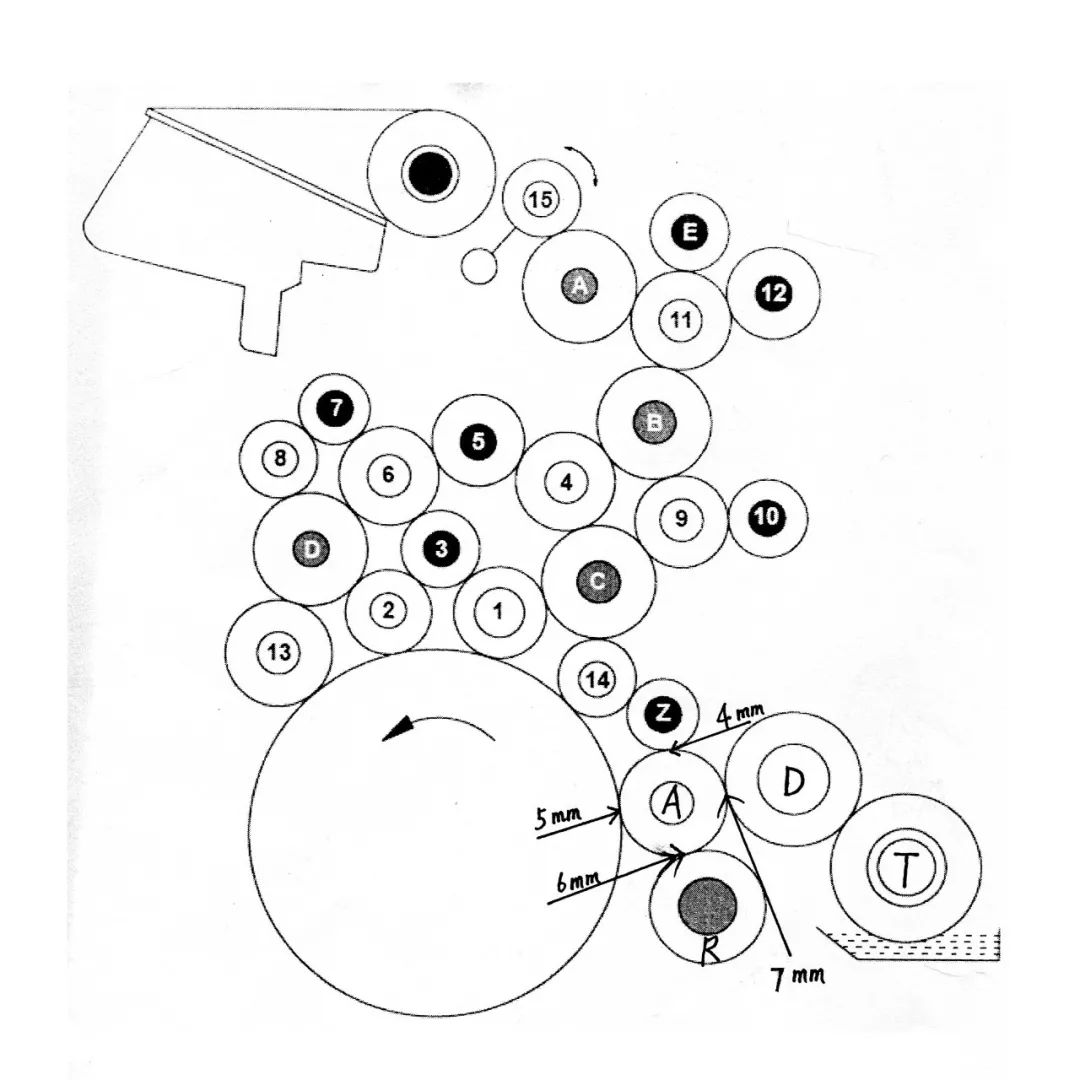
Wałek fontannowy (T), wałek dozujący (D) i wałek fontannowy-zwrócony w stronę płyty (A) dostarczają wodę do płyty drukarskiej po linii prostej z jednakową prędkością, podczas gdy tylko wałek oscylacyjny (R) porusza się tam i z powrotem z małymi amplitudami.
Kluczem do powyższej usterki jest to, że gdy ciśnienie między walcem fontannowym- skierowanym w stronę płyty a walcem oscylacyjnym jest znacznie niskie, działanie walca fontannowego zwróconego w stronę płyty- niemal opiera się na obrocie cylindra płytowego, który go napędza, co powoduje, że warstwa wody otrzymywana przez powierzchnię płyty nie jest równomiernie rozprowadzana przez wałek oscylacyjny. Dlatego drukowane kropki wyglądają bardzo regularnie, ukazując płytką, teksturowaną smugę, która jest brudna od początku do końca.
Brudna płyta spowodowana wibracjami rolki
01 Zjawiska i rozwiązania usterek
Podczas pewnego procesu drukowania odkryto, że grupa magenta często w niewytłumaczalny sposób miała ślady zabrudzeń w odległości około 10 centymetrów od krawędzi chwytaka, jak pokazano na poniższym rysunku.
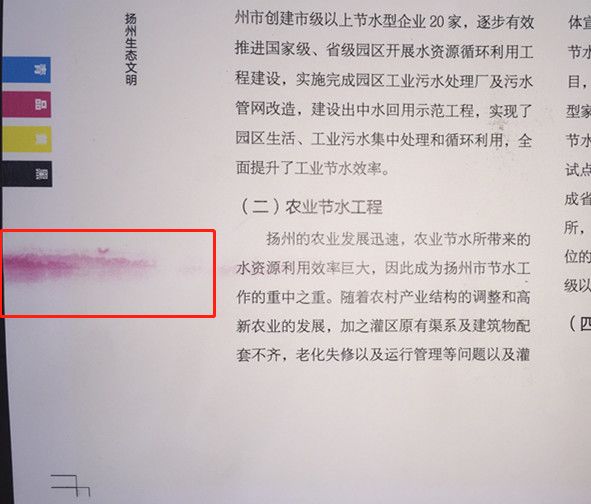
Po dochodzeniu ustalono, że sytuacja ta miała miejsce od kilku dni. Celowo spowolniliśmy maszynę i zwiększyliśmy przepływ wody, przez co efekt był ledwo akceptowalny. Jednak pozostawienie maszyny w tak niepewnym stanie nie jest rozwiązaniem-długoterminowym i konieczne jest jak najszybsze znalezienie przyczyny.
Po uważnej obserwacji odkryliśmy, że łożysko wałka tłumiącego tej grupy kolorów wykazuje wyraźne wibracje i początkowo podejrzewaliśmy, że wałek może wywierać nadmierny nacisk na płytkę. Następnie zatrzymaliśmy maszynę w celu kontroli, która wykazała, że wszystko jest w porządku.
Czy śruba mocująca mogła się gdzieś poluzować?
Po sprawdzeniu wszystko było w normie.
Czy pręt podporowy cylindra hydraulicznego mógł się poluzować?
Ręcznie naciskając drążek podpory cylindra, stwierdziliśmy, że pręt jest luźny. Ponieważ gdy cylinder jest w normalnym stanie roboczym, niemożliwe jest łatwe przesuwanie tłoczyska ręcznie w przód i w tył. Na tej podstawie doszliśmy do wniosku, że z uszczelki cylindra wycieka powietrze, co uniemożliwia stabilną pracę łożyska wałka tłumiącego. Dlatego natychmiast wymieniliśmy cylinder i problem został rozwiązany.
02 Analiza usterek
W powyższym przypadku brudna płyta znajdowała się w górnej części krawędzi chwytaka. Gdy prędkość maszyny została zmniejszona, wibracje walca stopniowo malały, a zjawisko brudnej płyty uległo poprawie. To zupełnie co innego niż brudne talerze, z którymi często się spotykamy, spowodowane niewystarczającą ilością wody.
Na przyczyny drgań rolek, oprócz nieszczelności cylindra, składa się wiele czynników:
(1) Nadmierny nacisk rolki na płytę;
(2) Zużycie łożysk tocznych powodujące drgania;
(3) Słabe dopasowanie pomiędzy końcem wału rolki a gniazdem łożyska, powodując drgania;
(4) Poluzowane lub wypadające śruby mocujące;
(5) Słaba dokładność obróbki walca, powodująca-nie-okrągłość.
W rzeczywistej produkcji istnieje wiele innych przyczyn brudzenia płyt i niekoniecznie jest to spowodowane niewystarczającą ilością wody. Jeśli operator nieprawidłowo zwiększy dopływ wody, nieuchronnie spowoduje to brak równowagi pomiędzy atramentem a wodą, co prowadzi do szeregu problemów. Dlatego tylko dzięki prawdziwemu opanowaniu prawidłowej regulacji i wykorzystania systemu wody w prasie offsetowej można naprawdę kontrolować równowagę wodną-farby i uzyskiwać lepsze produkty drukowane.