


W jaki sposób właściwości materiału powierzchniowego etykiet samoprzylepnych wpływają na jakość-wykroju? Wyjaśnione w jednym artykule!
Materiały-samoprzylepne (PSA) są rodzajem materiału kompozytowego, a wycinanie-różni się od-wykrawania tradycyjnych materiałów drukarskich. Na przykład wycinanie-papieru polega na przecinaniu całego materiału; podczas gdy w przypadku materiałów PSA wycinanie-przecina jedynie materiał wierzchni i warstwę kleju, pozostawiając nienaruszony papier podkładowy i jego powłokę silikonową. W rezultacie wycięta etykieta-przykleja się do papieru podkładowego w celu późniejszego wykorzystania. Rozważając, czy etykietę można dokładnie-wyciąć, czy krawędzie są gładkie i schludne, czy też papier podkładowy jest przebity lub czy pozostały szorstkie krawędzie, bardzo ważną rolę odgrywają właściwości materiału wierzchniego etykiety PSA.
W tym artykule wyjaśniono związek między właściwościami materiałów wierzchnich etykiet PSA i wykrawaniem-z punktu widzenia klasyfikacji i charakterystyki materiałów wierzchnich etykiet PSA, a także sposoby optymalizacji-procesu wykrawania, w celach informacyjnych dla czytelnika.
Klasyfikacja i charakterystyka materiałów wierzchnich etykiet PSA
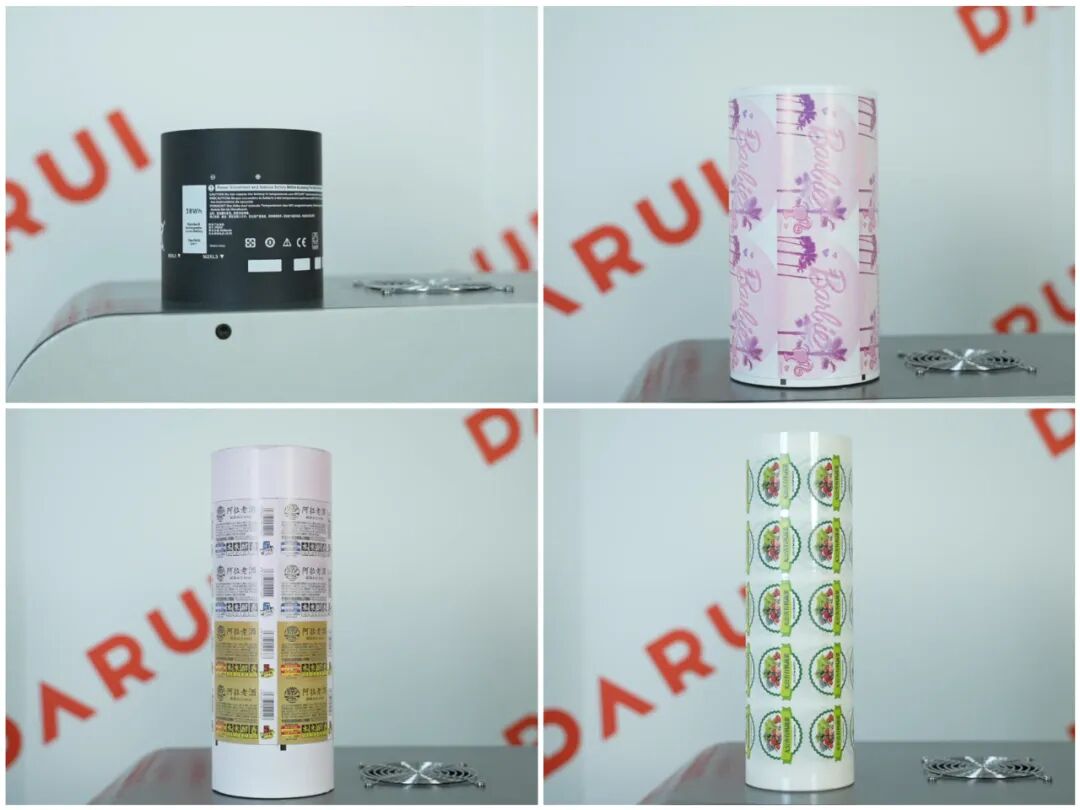
W dziedzinie etykiet PSA powszechnie stosowane materiały wierzchnie można ogólnie podzielić na dwie kategorie: papierowe materiały wierzchnie i foliowe materiały wierzchnie.
01
Papier wierzchni
Papierowe etykiety samoprzylepne nadają się do różnych metod drukowania, są łatwe do rozdarcia, oddychające i bardziej odpowiednie do stosowania w suchym środowisku. Same materiały papierowe nie są wodoodporne ani olejo-odporne, ale procesy takie jak laminowanie mogą sprawić, że papier będzie w pewnym stopniu odporny na wodę-i olej-. Typowe podłoża papierowe obejmują papier offsetowy, papier powlekany, papier holograficzny, papier z folii aluminiowej, papier zabezpieczony, papier kraft i papier teksturowany.
Wśród nich papier powlekany ma gładką powierzchnię, mocne odwzorowanie kolorów i dobre możliwości drukowania, ale jego tekstura jest stosunkowo krucha, a podczas-wykrawania może wystąpić uszkodzenie krawędzi lub strzępienie; Z drugiej strony papier siarczanowy ma wysoką wytrzymałość i wiązkość, jest-odporny na zużycie, ale jego powierzchnia jest szorstka, wchłania atrament silnie, a podczas{{2}wykrawania mogą powstawać resztki papieru, blokując-wykrojnik i wpływając na dokładność cięcia.
02
Materiał wierzchni filmu
Materiały foliowe charakteryzują się dobrą odpornością na wodę i olej, gładką powierzchnią i są łatwe w drukowaniu. Mają wysoką odporność na warunki atmosferyczne i korozję, co zapewnia-długoterminową stabilność i przejrzystość etykiet, dzięki czemu idealnie nadają się do-produktów wysokiej klasy i etykiet do długoterminowego-przechowywania. Typowe materiały wierzchnie z folii obejmują PET (tereftalan polietylenu), PP (polipropylen) i PE (polietylen).
Wśród nich materiał wierzchni PET charakteryzuje się doskonałą odpornością chemiczną,-wysoką temperaturą i wytrzymałością mechaniczną, przy dobrej stabilności wymiarowej i niewielkim odkształceniu podczas-wykrawania, ale ze względu na swoją wysoką twardość powoduje większe zużycie narzędzi-wykrawania; Materiał wierzchni PP jest miękki, elastyczny i ma dobrą odporność na fałdy, ale może sklejać się podczas-wykrawania, powodując trudności w usuwaniu odpadów; Materiał wierzchni PE ma niskie napięcie powierzchniowe i słabą przyczepność, dlatego wymaga specjalnego traktowania po wycinaniu-, aby zapewnić przyczepność etykiet.
Specyficzny wpływ właściwości materiału wierzchniego na-jakość wykrawania
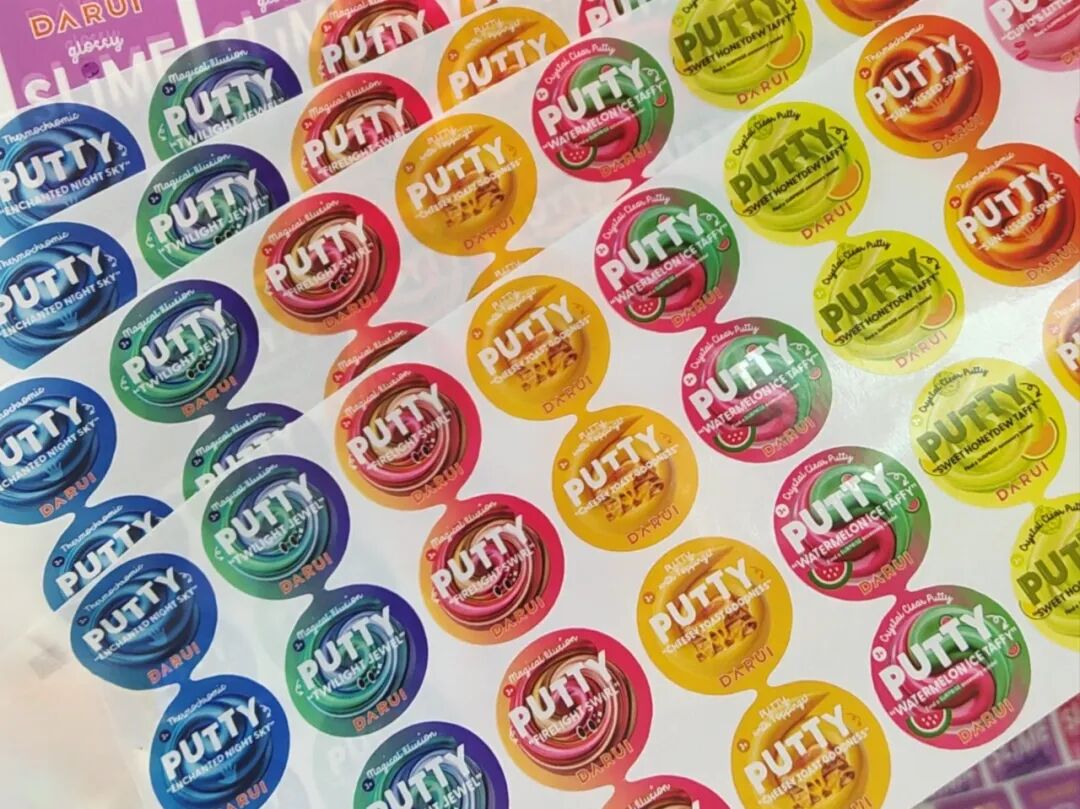
Właściwości fizyczne i chemiczne materiału wierzchniego wpływają- na jakość wykrawania pod wieloma względami.
01
Grubość i jednolitość
Grubość materiału wierzchniego wpływa bezpośrednio na głębokość sztancowania. Im grubszy materiał wierzchni, tym łatwiej jest go wycinać. I odwrotnie, im cieńszy materiał, tym większe prawdopodobieństwo przecięcia papieru podkładowego. Dlatego grubość materiału wierzchniego wpływa bezpośrednio na dobór-narzędzi wykrawających i ustawienie nacisku-wykrawającego. Na przykład przy sztancowaniu materiału wierzchniego PET o grubości 0,1 mm należy wybrać ostrze-wykrojnika o mniejszym kącie ostrza i większej twardości oraz precyzyjnie kontrolować nacisk-wykroju matrycy, aby zapewnić jakość cięcia.
02
Elastyczność i twardość
Elastyczność i twardość materiału wierzchniego determinuje jego odkształcenia podczas-procesu sztancowania oraz zużycie narzędzi. Na przykład elastyczność materiału wierzchniego PP ułatwia tworzenie nierównych krawędzi podczas sztancowania etykiet o skomplikowanych kształtach; podczas gdy wysoka twardość materiału wierzchniego PET powoduje, że ostrze-wykrojnika szybciej się tępi, co wymaga częstszej wymiany narzędzia.
03
Gładkość powierzchni
Gładkość powierzchni materiału wierzchniego wpływa na tarcie i usuwanie odpadów podczas sztancowania. Materiały o gładkiej powierzchni, takie jak papier powlekany, charakteryzują się niższym tarciem narzędzi tnących i są stosunkowo łatwe do cięcia, ale mogą powodować problemy z oddzielaniem etykiety od papieru podkładowego. Szorstkie materiały powierzchniowe, takie jak papier kraft, pomagają w usuwaniu odpadów, ale mogą powodować powstawanie resztek papieru podczas cięcia, wpływając na jakość sztancowania i czystość sprzętu.
Optymalizacja procesów{{0}wykrawania matryc w oparciu o charakterystykę materiału wierzchniego
Aby uwzględnić wpływ różnych właściwości materiału wierzchniego na jakość-wykrawania, należy dokonać ukierunkowanej optymalizacji procesu-wykrawania w oparciu o specyficzne właściwości materiału wierzchniego.
01
Wybór narzędzia
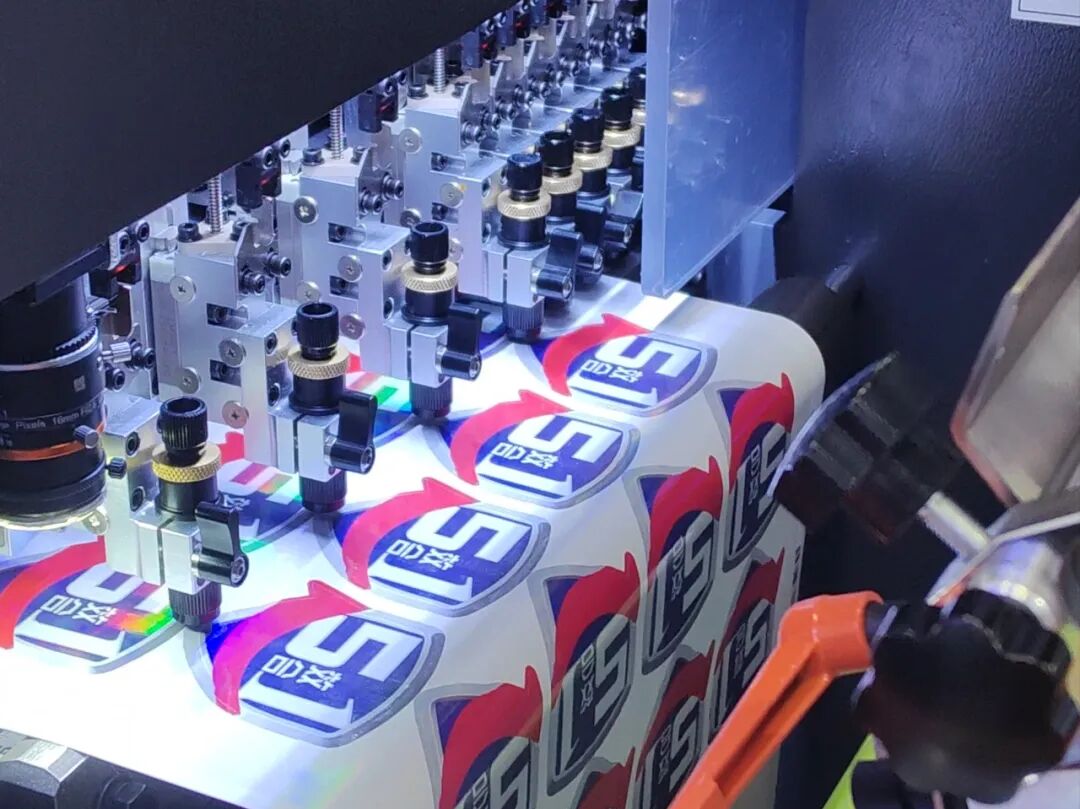
Wybierz odpowiednie narzędzie-do wycinania matryc w oparciu o twardość i grubość materiału okładzinowego. W przypadku okładzin papierowych można wybrać noże ze stali węglowej, ponieważ ich ostrość i odporność na zużycie mogą spełniać wymagania-wykrawania ogólnych materiałów papierowych; w przypadku okładzin foliowych należy wybierać twardsze noże o ostrzejszych krawędziach, takie jak noże węglikowe lub noże ze stali wolframowej, aby zapewnić dokładność cięcia i żywotność narzędzia. Jednocześnie przy cięciu bardziej elastycznych okładzin można nieznacznie zmniejszyć kąt ostrza, aby poprawić wydajność cięcia.
02
Matryca-Nacisk i prędkość cięcia
Dokładne kontrolowanie ciśnienia i prędkości-wycinania jest kluczem do zapewnienia jakości-wycinania. Na przykład podczas{{3}wycinania matryc PET, ciśnienie-wykrawania można ustawić na 8–10 MPa, a prędkość{{7}wycinania matrycy można regulować na poziomie 20–30 m/min, aby uzyskać lepsze-wyniki wycinania.
03
Utylizacja odpadów
Zastosuj odpowiednie procesy usuwania odpadów zgodnie z charakterystyką różnych okładzin. W przypadku folii skłonnych do sklejania nałóż-powłokę antyadhezyjną na rolki usuwające odpady, aby poprawić skuteczność usuwania odpadów; w przypadku okładzin papierowych, z których łatwo powstają skrawki papieru, należy dodać urządzenie próżniowe, aby szybko usunąć skrawki papieru powstałe podczas-wykrawania.
Podsumowując, w rzeczywistej produkcji należy zwracać uwagę na zgodność właściwości materiału wierzchniego i procesów-wykrawania, stale podsumowywać doświadczenia oraz poprawiać jakość i wydajność produkcji etykiet.