


Cztery proste kroki, aby stworzyć mistrza z dwoma holograficznymi wzorami laserowymi!
Laserowe materiały opakowaniowe zapobiegające podrabianiu, ze względu na ich-funkcję zapobiegającą podrabianiu, a także ich wspaniałe kolory i wzory, efekty dynamiczne, 3D i inne, powodują silny szok wizualny i są szeroko stosowane w opakowaniach, takich jak paczki papierosów, opakowania wina, pudełka po pasty do zębów, kosmetyki, opakowania leków, a także materiały drukowane, takie jak reklamy, książki z obrazkami i dekoracje. Tego typu opakowania mają natychmiastowy wpływ na eliminację produktów podrabianych i gorszej jakości oraz promocję i reklamę produktów. Badania i rozwój nowych laserowych materiałów opakowaniowych zapobiegających podrabianiu- skupiają się na produktach z holograficznej folii laserowej, a kluczem do badań i rozwoju jest opracowywanie i produkcja holograficznych płyt laserowych o różnych wzorach, nowości i wysokiej jakości.
Ze względu na wysoki koszt zaawansowanego sprzętu do wytwarzania holograficznych płyt laserowych i brak zaawansowanej technologii wytwarzania holograficznych płyt laserowych,-wytwarzanie wysokiej jakości holograficznych płyt laserowych jest bardzo trudne. Obecnie na rynku dostępnych jest kilka doskonałych typów płyt, a wzory dużych płyt holograficznych (o specyfikacji 800 mm × 600 mm lub większej) są stosunkowo proste, dlatego rozwój nowych produktów jest ograniczony. W odpowiedzi na braki w istniejącej technologii opracowaliśmy laserową metodę produkcji wzorcowej, która jednocześnie posiada dwa holograficzne wzory płyt laserowych i zaproponowaliśmy rozwiązanie, które polega na wykorzystaniu istniejących typów płyt do stworzenia spersonalizowanej metody produkcji poprzez nałożenie wzorów dwóch holograficznych płyt laserowych na jedną płytę i opracowanie nowej wersji.
Główna zasada tego rozwiązania technicznego
Wybierz odpowiednią folię powlekającą, najpierw użyj maszyny do formowania jednopłytowego z twardą prasą, aby wybrać holograficzną płytę laserową ze stosunkowo głębokimi rowkami wzoru interferencyjnego dla jednej formy. Następnie za pomocą dwuciśnieniowej prasy do formowania bez szwu wybierz holograficzną płytę laserową o stosunkowo małej głębokości rowka wzoru interferencyjnego do formowania wtórnego. Ze względu na to, że głębokość rowków wzoru interferencyjnego w holograficznej płycie laserowej wytworzonej przez drugą wypraskę nie jest tak głęboka, jak w przypadku pierwszego wypraski, nie jest możliwe całkowite pokrycie rowków wzoru interferencyjnego wytworzonych przez pierwszą wypraskę. Dlatego oba wzory laserowe będą obecne na folii wytworzonej w drugim formowaniu.
Uformowana folia jest bezpośrednio kompozytowa, z uformowaną warstwą informacyjną skierowaną na zewnątrz, a następnie posrebrzana i galwanizowana złotą płytką niklową, aby wytworzyć matrycę laserową z dwoma holograficznymi wzorami płytek laserowych, zgodnie z wymaganiami.
Konkretny plan wdrożenia
Wybierz podwójnie powlekaną folię do powlekania wstępnego, która dobrze wyrównuje powłokę i jest mniej podatna na odklejanie się, bez problemów z odbarwieniem powierzchni, a powłoka musi mieć dobre zagęszczenie i wysoką jasność podczas formowania. Zimna strefa formowanej podwójnej prasy nie jest oczywista.
Po pierwsze, użyj maszyny do formowania jednopłytowego z twardą prasą, aby wybrać holograficzną płytę laserową ze stosunkowo głębokimi rowkami wzoru interferencyjnego do procesu formowania, zapewniając zagęszczenie i penetrację bez problemów, takich jak szczelinowanie, wybielanie lub tworzenie kwiatów. Obwód rolki twardej płyty dociskowej powinien być dobrany tak duży, jak to możliwe. Następnie, przy użyciu dwuciśnieniowej prasy bez szwu z dobrym efektem zimnej strefy, do formowania wtórnego wybiera się holograficzną płytę laserową ze stosunkowo małą głębokością rowka na prążki interferencyjne. Ze względu na to, że głębokość rowków wzoru interferencyjnego w holograficznej płycie laserowej wytworzonej przez drugą wypraskę nie jest tak głęboka, jak w przypadku pierwszego wypraski, nie jest możliwe całkowite pokrycie rowków wzoru interferencyjnego wytworzonych przez pierwszą wypraskę. Dlatego też na folii wytworzonej w wyniku drugiego formowania będą współistnieć dwa holograficzne wzory płytek laserowych, jak pokazano na rysunku 1.
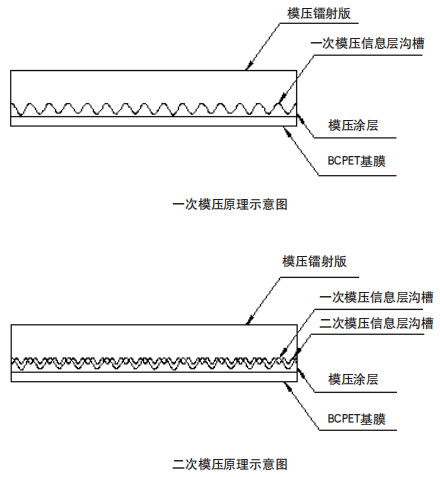
Rysunek 1 Schematyczny diagram procesu tworzenia wzoru dwóch holograficznych płyt laserowych obecnych jednocześnie
Jasność względną pomiędzy pierwszą i drugą listwą można regulować poprzez regulację temperatury wałka płytowego dla drugiej listwy. Folia, która została poddana formowaniu wtórnemu, nie jest powlekana aluminium i jest wysyłana bezpośrednio do warsztatu kompozytowego w celu uzyskania kompozytu przy użyciu tektury szklanej. Uformowana warstwa informacyjna jest skierowana na zewnątrz, zapewniając płaskość powierzchni kompozytu i unikając problemów, takich jak zadrapania i otarcia. Na koniec wybierz i wytnij fragment papieru kompozytowego większy niż jeden obwód twardej płyty prasującej, sprawdź powierzchnię pod kątem defektów i wykonaj posrebrzanie. Po srebrzeniu można przeprowadzić galwanizację w celu wytworzenia wymaganego wzorca laserowego z dwoma rodzajami holograficznych wzorów laserowych. Konkretne kroki są następujące.
(1) Wybierz podwójnie powlekaną folię wstępną, która dobrze wyrównuje powłokę i jest mniej podatna na odklejanie się, bez problemu odbarwienia powierzchni powłoki. Powłoka musi mieć dobre zagęszczenie i wysoką jasność podczas formowania, a efekt zimnej strefy formowanej podwójnej prasy bez szwów płytowych jest stosunkowo dobry. Nałóż wstępnie powlekaną folię o dobrym poziomie poziomu, aby ułatwić wytwarzanie powłoki i uzyskać lepszy efekt formowania; Powłoka nie jest łatwa do odklejenia, co jest korzystne dla procesu wytwarzania folii, procesu kompozytowego, a także procesów srebrzenia i laminowania bez zdzierania powłoki; Podwójnie powlekana folia wstępna pozwala uniknąć problemu zacieków koloru na powierzchni powłoki, a także zapewnia dobry efekt formowania. Ogólnie rzecz biorąc, zaleca się wybór wklęsłej powłoki laserowej transferowej lub kompozytowej powłoki laserowej, która nadaje się do podwójnego nacisku bez szwów płytowych, z dobrym tworzeniem filmu i stosunkowo dobrą przyczepnością.
Powłoka powinna charakteryzować się doskonałą wydajnością formowania, dobrym zagęszczeniem i wysoką jasnością; Ponadto powłoka powinna charakteryzować się doskonałą wydajnością formowanej podwójnie ciśnieniowo bezszwowej folii, z dobrym przejściem w strefie zimnej i bez wyraźnych czarnych cieni w strefie zimnej. Tylko wybierając wysokiej-jakości powłoki laserowe można osiągnąć dobre wyniki i stworzyć lepsze układy laserowe.
(2) Po pierwsze, do jednorazowego formowania-użyj maszyny do formowania pojedynczych płyt na twardo i wybierz holograficzne płyty laserowe ze stosunkowo głębokimi prążkami i rowkami interferencyjnymi; Do formowania wtórnego użyj dwuciśnieniowej prasy do formowania bez szwu i wybierz holograficzne płyty laserowe ze stosunkowo małą głębokością rowków dla prążków interferencyjnych; Dostosowując temperaturę wałka płytowego dla drugiej wypraski, można regulować jasność względną pomiędzy pierwszą wypraską a drugą wypraską.
Podczas pierwszego procesu formowania do formowania wykorzystuje się jednopłytową maszynę do formowania na twardo. Ze względu na wysoką twardość gumowego wałka formującego może on osiągnąć poziom Shore'a D, a nacisk gumowego wałka formującego jest stosunkowo wysoki, osiągając 50-60 kg/cm2, co może zapewnić dobre zagęszczenie. Głębokość rowka holograficznego wzoru interferencyjnego lasera można wcisnąć stosunkowo głęboko na powłokę informacyjną formowania, aby zapobiec całkowitemu uszkodzeniu pierwszej warstwy informacji formowania podczas drugiego procesu formowania. Przy wyborze należy wybrać holograficzną płytkę laserową o stosunkowo większej głębokości rowka na prążki interferencyjne, np. wzór laserowy z głębokością rowka większą niż 2u lub małą płytkę soczewkową. Twardy wałek dociskowy powinien wybierać możliwie największy obwód płyty, co jest korzystne dla maksymalizacji wielkości kierunku rozstawu płyt podczas wytwarzania płyt. Określa to również rozmiar nowych specyfikacji wytwarzania płyt. Ogólnie rzecz biorąc, należy wybrać rolki płytowe o obwodzie płyty wynoszącym 620 mm lub większym, które mogą być odpowiednie dla większości specyfikacji produktu.
机翻 · 通用领域
W drugim procesie formowania do formowania stosuje się dwuciśnieniową prasę bez szwu z dobrym efektem zimnej strefy, która może zapewnić brak szczelin lub oczywistych ciemnych obszarów, aby zapewnić, że nie będzie żadnych przerw ani wyraźnych cieni na obwodzie twardo sprasowanej płyty oraz aby zmaksymalizować efekt i rozmiar nowej holograficznej płyty laserowej w kierunku obwodu płyty. Bezszwowa prasa matrycowa dwuciśnieniowa należy do maszyny prasującej środkowej, o twardości wałka 95-98 stopni (Shore A), która jest niższa niż twardość wałka gumowego z twardą prasą. Ciśnienie formowania wynosi około 25-30 kg/cm2 i jest niższe niż ciśnienie twardego gumowego wałka dociskowego, a stopień zagęszczenia będzie gorszy niż w przypadku twardego prasowania. Ponadto należy wybrać holograficzne płyty laserowe ze stosunkowo małą głębokością rowków na prążki interferencyjne, takie jak płyty z wiązką lustrzaną o wysokiej rozdzielczości 400 dpi lub zwykłe płyty laserowe.
Dostosuj temperaturę wałka płytowego drugiej wypraski, aby dostosować stopień zagęszczenia drugiej wypraski. Im wyższa temperatura drugiego walca formującego, tym lepszy stopień zagęszczenia i większa jasność wzoru laserowego. Jednocześnie rowki wzoru interferencyjnego holograficznej płyty laserowej uformowanej po raz pierwszy zostały bardziej zniszczone podczas drugiego formowania, a jasność wzoru laserowego uformowanego po raz pierwszy była stosunkowo niska. Wręcz przeciwnie, jasność wzoru laserowego uformowanego po raz pierwszy jest stosunkowo wysoka. Względną jasność, kąt, położenie itp. dwóch uformowanych wzorów laserowych można spersonalizować i dostosować poprzez temperaturę formowania, płytę tnącą i operację formowania.
Efekty techniczne i zalety
W odpowiedzi na problem niewielkiej liczby doskonałych wersji i stosunkowo pojedynczych holograficznych wzorów laserowych na rynku, istniejące wersje można wykorzystać do opracowania nowych wersji, stosując spersonalizowane metody produkcji polegające na nałożeniu wzorów dwóch holograficznych wersji laserowych na jedną płytę poprzez formowanie wtórne.
To rozwiązanie przezwycięża niedociągnięcia i wady istniejącej technologii i sprzętu, wprowadza innowacje w technologii produkcji płyt laserowych z dwoma rodzajami wzorów płyt laserowych jednocześnie i rozwiązuje problem niewielkiej liczby doskonałych typów płyt i stosunkowo pojedynczych wzorów płyt laserowych na rynku. Jedną z jego zalet jest to, że może wykorzystywać istniejące wersje do nakładania wzorców dwóch wersji na jedną, w celu opracowania większej liczby nowych wersji; Po drugie, spersonalizowana produkcja różnych płyt laserowych zapewnia większą przestrzeń do projektowania laserowego druku opakowań; Po trzecie, metoda ta charakteryzuje się niewielkimi trudnościami w opracowaniu technologii wytwarzania płyt, wysoką wydajnością i niskim kosztem.
Dzięki tej metodzie wytwarzania płyt można opracować bardziej spersonalizowane typy płyt, zgodnie z potrzebami projektowymi. Technologię tę można również wykorzystać, w połączeniu z różnymi metodami składu, do realizacji większej liczby kombinacji procesów wytwarzania płyt laserowych, spełnienia różnych wymagań klientów, opracowania większej liczby produktów opakowaniowych laserowo, wygenerowania większych korzyści ekonomicznych i nadania nowego impulsu branży opakowań kolorowych.