


2 główne kategorie, 4 podkategorie, cyfrowe tłoczenie na gorąco rozwinęło się już do tego stopnia!
Od wystawy druku drupa w 2016 r. trend cyfryzacji spotkał się z odzewem na poziomie-macierzy w zastosowaniach poligraficznych na całym świecie. Na krajowym rynku poligraficznym druk cyfrowy i towarzyszące mu-udoskonalenia poprasowe są od dawna znane branży poligraficznej.
W obliczu obecnego zapotrzebowania na krótkie, szybkie i szybkie produkty opakowaniowe w połączeniu z Internetem, unowocześnienie cyfrowego-wykańczania po prasie jest jeszcze ważniejsze. Ulepszanie-po druku to kluczowy punkt wyjścia umożliwiający szybkie wzmocnienie produktów drukowanych w branży poligraficznej. Jako najbardziej-przyciągający wzrok i{5}}artystyczny efekt wykończenia na półce-w procesie uszlachetniania po druku, proces tłoczenia na gorąco również podlegał cyfrowym ulepszeniom i ulepszeniom w ciągu prawie stu lat ewolucji.
Tradycyjne tłoczenie na gorąco
Przed latami trzydziestymi XX wieku do tłoczenia na gorąco używano złota i srebra, które nie były łatwe do utlenienia na powietrzu. Wykorzystując ich doskonałą plastyczność, zostały one młotkowane i zwinięte w niezwykle cienkie folie metalowe, z jednostronną powłoką, a następnie użyte do tłoczenia. We współczesnych procesach tłoczenia na gorąco złotą folię zastąpiono próżniowo-metalizowanym aluminium. Ze względu na niski koszt i dobry metaliczny połysk-aluminium metalizowanego próżniowo, technologia tłoczenia na gorąco, w której jest ono stosowane, szybko się rozwinęła i znalazła szerokie zastosowanie, mimo że nadal zwyczajowo nazywamy ją „tłoczeniem na gorąco”. Obecnie istnieją trzy główne formy wyposażenia umożliwiające realizację procesu tłoczenia na gorąco: płaskie-na-płaskie, rolowane-na-płaskie i rolowane-na-rolce.
01 Płasko-na-płaskim
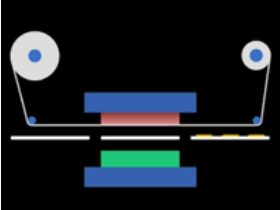
Schemat struktury procesu prasowania płaskiego
Prasowanie płaskie: Automatyczna maszyna do tłoczenia na gorąco ma konstrukcję zasadniczo taką samą jak ręcznie obsługiwany typ prasowania płaskiego; jedyną różnicą jest to, że podawanie i zbieranie papieru odbywa się za pomocą chwytaków mechanicznych. Obszar tłoczenia płaskiej maszyny do tłoczenia na gorąco może wahać się od wielkości karty kredytowej do 1050 mm. Prędkość tłoczenia pozycjonującego wynosi od 1000 do 7000 arkuszy na godzinę. W przypadku płaskich maszyn do tłoczenia na gorąco reprezentatywnymi markami sprzętu są Boss i Geiss ze Szwajcarii, a także marki krajowe, takie jak Yahua i Yutian. Obecnie maszyny o podwójnym-zastosowaniu do tłoczenia na gorąco i sztancowania są najpopularniejszym typem maszyn do tłoczenia na gorąco na płasko.
02 Prasa płaska rotacyjna
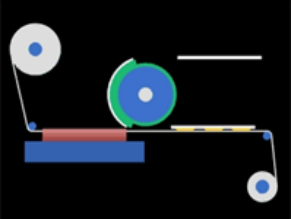
Okrągły, płaski schemat struktury procesu prasowania
Maszyna do tłoczenia na gorąco na okrągło należy do maszyn średnich i dużych-i jest w większości modyfikowana na podstawie maszyn do druku płaskiego na okrągło.
Okrągła płaska maszyna do tłoczenia na gorąco wykorzystuje płaską płytę do tłoczenia na gorąco i okrągły wałek wytłaczający. Płaska płyta do tłoczenia na gorąco jest łatwa w produkcji, a okrągły wałek wytłaczający sprawia, że nacisk tłoczenia jest liniowy, kompensując niedociągnięcia procesu płaskiego tłoczenia na gorąco. Wadą okrągłego tłoczenia na gorąco i płaskiego tłoczenia jest to, że nie można w nim uzyskać tłoczenia na gorąco i wytłaczania w jednej operacji, a prędkość produkcji jest stosunkowo niska, zwykle 2000–2500 arkuszy na godzinę.
Jego prędkość tłoczenia pozycjonującego wynosi 1000–3000 arkuszy na godzinę, zwykle przy użyciu rolek folii o małej-średnicy, dlatego jest rzadko używana do-szybkiej produkcji masowej. Podczas tłoczenia następuje liniowy kontakt folii do tłoczenia z podłożem, co można wykorzystać do tłoczenia nie-porowatych materiałów, takich jak materiały poliestrowe lub gładkie powierzchnie pokryte lakierem, a także może wykonywać zadania tłoczenia-o dużej powierzchni-, które są trudne do wykonania przez maszyny do druku płaskiego.
03 Runda Naciskanie
Proces okrągłego prasowania jest zwykle stosowany na liniach produkcyjnych druku rotacyjnego, takich jak wąsko-rotacyjne prasy fleksograficzne, i umożliwia uzyskanie przetwarzania kombinowanego. Technologia okrągłego tłoczenia na gorąco jest stosowana głównie do drukowania na papierze rolkowym i drukowania-po połączeniu linii produkcyjnych.
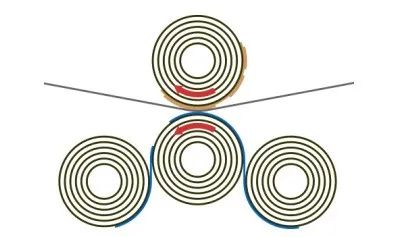
Krzyżowy-Schemat struktury procesu kroczącego
Z punktu widzenia składu strukturalnego aluminium-osadzanego elektrolitycznie, jak pokazano na poniższym rysunku:
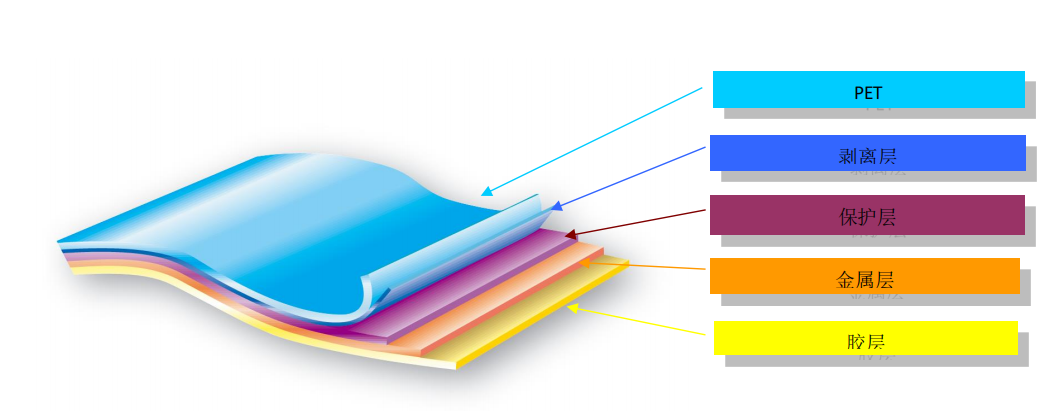
Skład elektrochemicznej struktury aluminiowej
PET: Zdecydowana większość podłoży PET ma grubość 12 μm, a zastosowanie tego cienkiego podłoża mylarowego sprzyja poprawie przejrzystości wzoru tłoczonego na gorąco.
Warstwa odrywająca: Warstwa ta ma właściwości adhezyjne i złuszczające, a w swoim normalnym stanie zapewnia przyleganie warstwy transferowej do podłoża mylarowego; W odpowiednich warunkach temperatury i ciśnienia warstwę transferową można oddzielić od podłoża mylarowego. Dzięki dokładnej kontroli warstwy złuszczającej można uzyskać pożądany efekt transferu.
Warstwa ochronna: zwykle grubość wynosi zwykle 1–3 μm i odgrywa rolę ochronną w grafice tłoczonej na gorąco, dzięki czemu wzory tłoczone na gorąco są-odporne na zużycie i zarysowania-, przez co nie są łatwe do noszenia i zarysowania, a także mogą sprawić, że grafika tłoczona na gorąco będzie odporna na korozję niektórych substancji chemicznych.
Warstwa metalu: Odblaskowa warstwa metalu o grubości zaledwie 0,03 μm utworzona w wyniku odparowania metalu z aluminium w warunkach próżni w wysokiej temperaturze może uzyskać dekoracyjny efekt lustrzanego metalu na grafice tłoczonej na gorąco.
Warstwa kleju: zwykle pokryta warstwą kleju termotopliwego, który może bezpośrednio stykać się z podłożem podczas tłoczenia na gorąco. W odpowiednich warunkach temperatury, ciśnienia i czasu tłoczenia na gorąco cała warstwa transferowa jest trwale połączona z podłożem tłoczenia na gorąco za pomocą kleju.
Tradycyjny proces tłoczenia na gorąco nadaje się tylko do stabilnych i długich zamówień. Po określeniu płyty do tłoczenia na gorąco folia do tłoczenia na gorąco i sprzęt do post-prasy mogą dać tylko jedną, niezmienną treść i efekt tłoczenia na gorąco. W całym cyklu produkcyjnym tradycyjny proces tłoczenia na gorąco charakteryzuje się dużymi stratami podczas debugowania i długimi cyklami testowymi, a po potwierdzeniu maszyny trudno jest dostosować go do zapotrzebowania rynku, co powoduje niedogodności w rzeczywistej produkcji.
Przeglądając obecny trend zastosowań druku cyfrowego, nietrudno stwierdzić, że tradycyjny proces jest niekompatybilny z młodszym punktem wejścia na rynek w przypadku demontażu tradycyjnego procesu tłoczenia na gorąco. Od tego czasu zastosowanie cyfrowego tłoczenia na gorąco zostało znacznie udoskonalone, a jego zmienny efekt tłoczenia na gorąco w połączeniu z wysoką wydajnością produkcji bez płyt po cichu zreorganizował proces drukowania i wykańczania.
Cyfrowe tłoczenie na gorąco
01
Ultra-cyfrowe tłoczenie na gorąco 2D: zintegrowane cyfrowe „post-tłoczenie” cyfrowe „post-tłoczenie” cyfrowe „post-tłoczenie”
(1) Tłoczenie cyfrowe
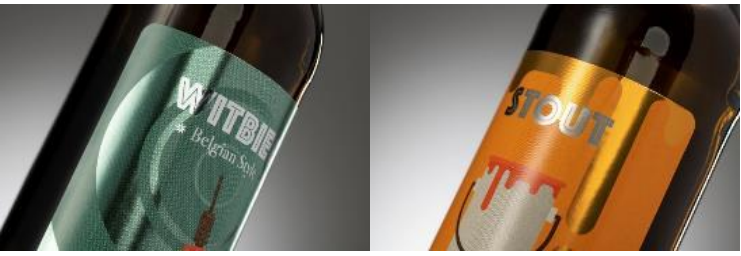
Etykiety tłoczone folią na alkohol - Cyfrowa poczta foliowa-Proces drukowania
Cyfrowy druk post-na folii to zupełnie nowe połączenie, które integruje tradycyjne techniki foliowania na zimno z technologią cyfrową-bez płyt. Stosuje cyfrowe lub tradycyjne procesy drukowania do efektów zmiennego tłoczenia folii, zapewniając druk ze specjalną metaliczną teksturą jako nowe podejście.
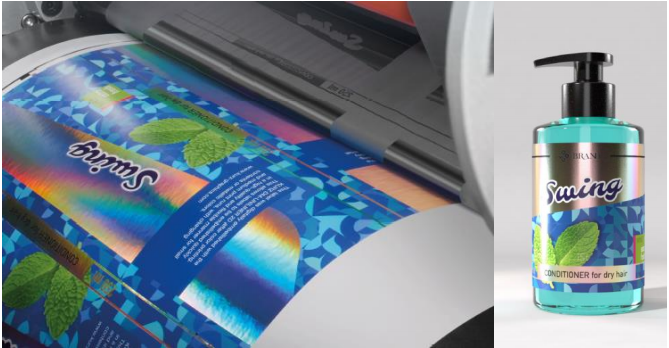
Cyfrowe tłoczenie na gorąco - Etykiety kosmetyczne o zmiennej folii
(2) Druk cyfrowy, a następnie tłoczenie na gorąco
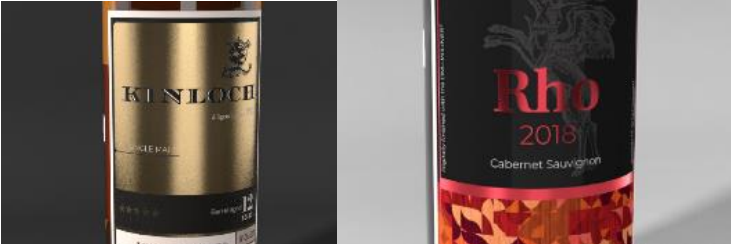
Etykiety na alkohol - Poczta cyfrowa-Proces drukowania i foliowania
Foliowanie po-druku cyfrowym oznacza zakończenie procesu cyfrowego tłoczenia na gorąco na-zadrukowanych podłożach tradycyjnych lub cyfrowych. Może bardziej bezpośrednio wyświetlać zmienne efekty wykończenia foliowaniem, podkreślając foliowanie na każdym drukowanym produkcie, jednocześnie uzyskując unikalny efekt foliowania wzoru dla każdego przedmiotu.
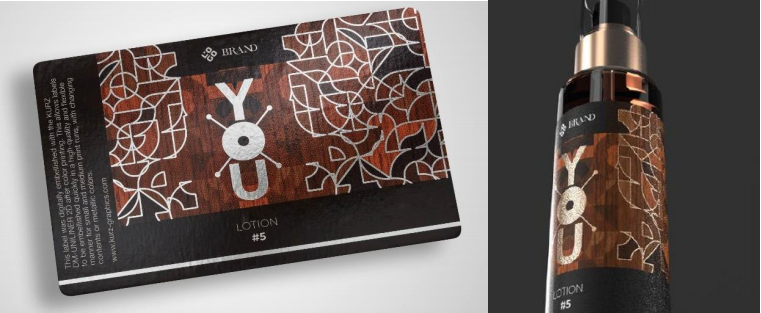
Poczta cyfrowa-Druk tłoczenie na gorąco – codzienne etykiety chemiczne
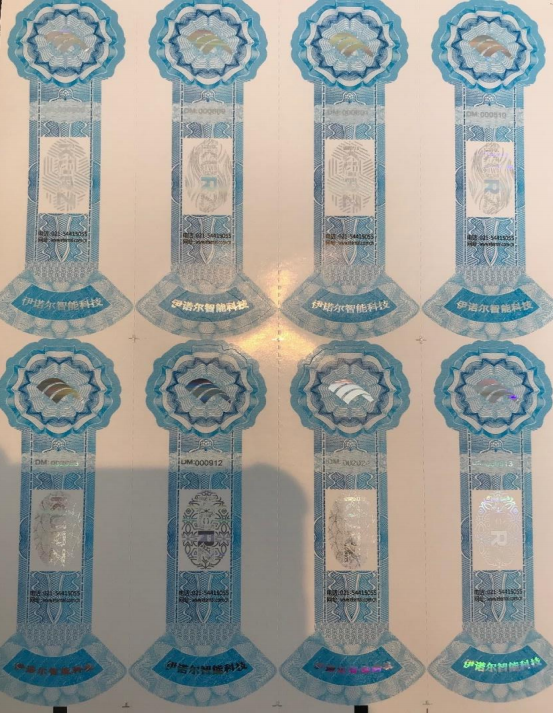
Cyfrowe tłoczenie na gorąco, wieloprocesowe,-specjalne etykiety-podrabiane
Ultra-Dokładne, cyfrowe tłoczenie na gorąco-przeciwpodrabiane rozety, duża baza danych do wielokrotnego tłoczenia na gorąco
Cyfrowe tłoczenie na gorąco po-druku łączy-zwiększające wydajność zalety procesu tłoczenia na gorąco, tworząc jednocześnie zamkniętą pętlę ze zmiennym tłoczeniem na gorąco. Pod warunkiem bardzo-wysokiej jakości tłoczenia na gorąco, której nie można odtworzyć, nie tylko zwiększa to wartość dodaną produktu, ale także pozwala uzyskać efekt dekoracyjny w postaci unikalnego tłoczenia na gorąco,-zapobiegającego podrabianiu każdego przedmiotu. Wydajność produkcji cyfrowej tego sprzętu może osiągnąć 75 m/min, a materiały produkcyjne można ponownie wykorzystać nawet trzykrotnie, skutecznie poprawiając wydajność produkcji i zmniejszając koszty użytkowania.
02
Cyfrowe tłoczenie na gorąco 3D, cyfrowe 3D, lakier UV
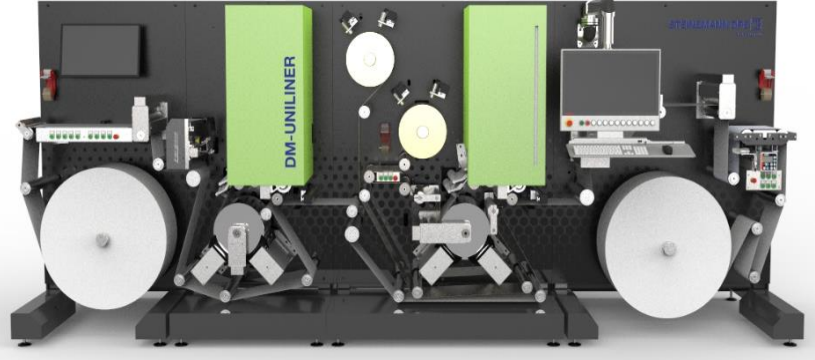
Przemysłowy-klasa-na-cyfrowy sprzęt do foliowania 3D w rolce
W procesie cyfrowego foliowania 3D zazwyczaj wykorzystuje się cyfrowe głowice drukujące DOD (Drops on Demand) jako „twórcę” zmiennych wzorów foliowania. Klej do folii cyfrowej natryskuje się na podłoże zmiennymi kropelkami, a następnie utwardza za pomocą lampy suszącej UV. Przed foliowaniem podłoża klej cyfrowy jest aktywowany i przechodzi szereg procesów, takich jak klejenie, odrywanie i foliowanie z galwanizowanym aluminium, uzyskując w ten sposób efekt cyfrowego foliowania.
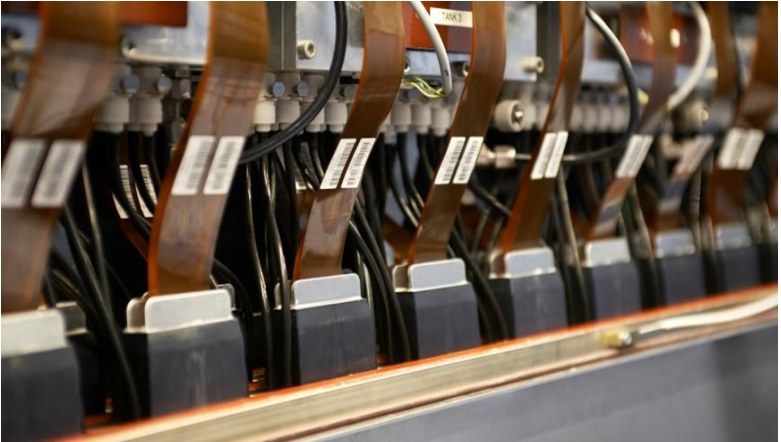
Moduł głowicy drukującej 3D do tłoczenia na gorąco klasy przemysłowej
Efekt lakieru 3D UV jest w dużej mierze podobny do zasady cyfrowego tłoczenia na gorąco 3D. Obydwa wykorzystują metody atramentowe DOD do natryskiwania kleju lub lakieru na podłoże w celu zwiększenia wysokości, następnie obszar wymagający tłoczenia na gorąco jest łączony i przenoszony na galwanizowane aluminium, natomiast obszary nietłoczone- nie wiążą się z galwanizowanym aluminium i mogą przejść przez ścieżkę papieru bezpośrednio po wydrukowaniu.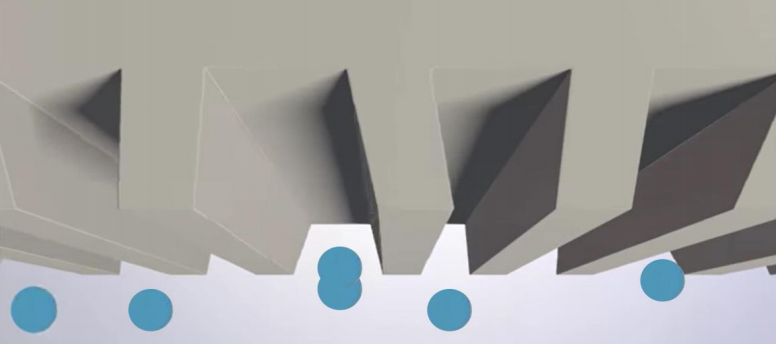
Cyfrowy lakier UV/klej cyfrowy natryskujący statyczny obraz z dyszy
Co więcej, technologia atramentowa może zasadniczo spełniać funkcję zmiennych kropelek, co stanowi również podstawę jej unikalnych efektów cyfrowych: efektu tłoczonego tłoczenia na gorąco. W tradycyjnych procesach konieczne jest połączenie tłoczenia na gorąco i tłoczenia, natomiast w przypadku cyfrowego tłoczenia na gorąco można to osiągnąć w jednym przejściu papieru.
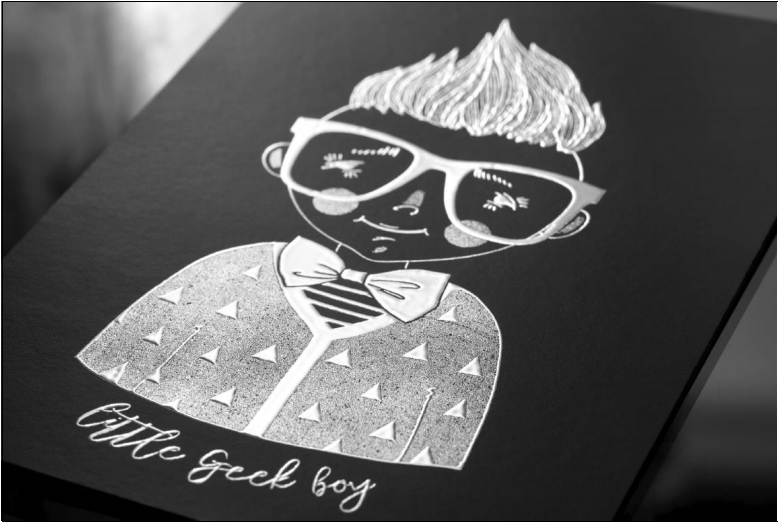
Linie technologiczne do cyfrowego tłoczenia folii 3D Efekt matowy
Cyfrowe tłoczenie folią-prasową w oparciu o technologię kropelek wielu{{1}atramentu może również uzyskać{{2}przykuwające wzrok efekty na różnych wysokościach na tym samym arkuszu podłoża i jest zgodne z różnymi specjalnymi teksturami, takimi jak jednolite obszary, linie i matowe wykończenia. W zastosowaniach specjalnych, zmieniając poziom punktów tłoczenia folią, można uzyskać efekt gradientu w cyfrowym tłoczeniu folią od obszarów jednolitych do delikatnego matowego. Jeśli chodzi o wysokość cyfrowego tłoczenia folią, może ona osiągać wahania wysokości w zakresie od 4 do 200µm.
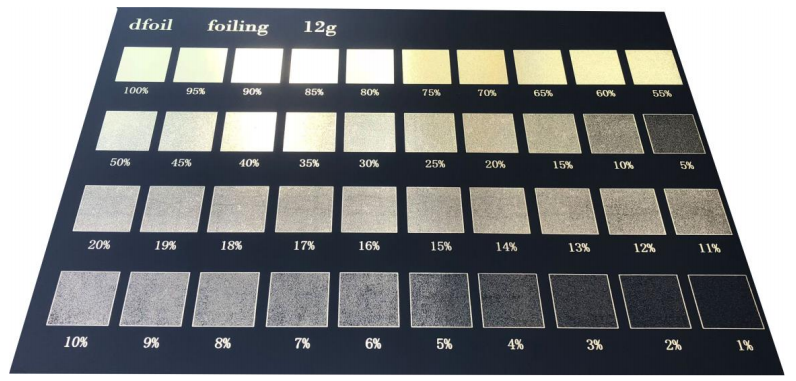
Efekt gradientu folii cyfrowej 3D
Efekt lakieru 3D UV można stosować samodzielnie lub w połączeniu z folią cyfrową 3D. W dotyku lakier UV może mieć różną wysokość od 4 do 200 µm. Pod względem efektu może uzyskać plamkę UV o zmiennej wysokości, mat, drobne linie haftu i gradienty lakieru.
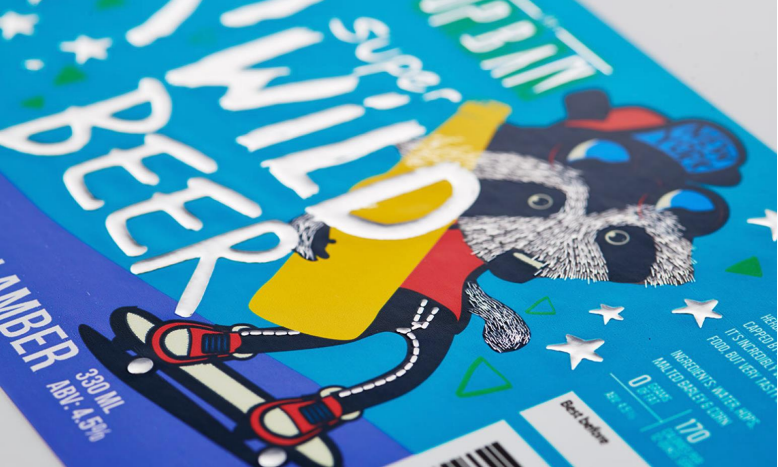
Etykieta na napoje - Cyfrowy efekt lakieru UV 3D
Najwyższej na świecie-światowej klasy sprzęt do cyfrowego tłoczenia na gorąco, przy założeniu jednego przebiegu papieru, może nie tylko uzyskać wspomniane powyżej unikalne efekty cyfrowego tłoczenia na gorąco, ale także zastąpić tradycyjne procesy-sitodruku, obsługując zarówno „cyfrowe tłoczenie na gorąco”, jak i podwójne cyfrowe procesy wykańczania „cyfrowego UV”, kierując cyfrowe wykończenie w kierunku bardziej wszechstronnego i zaawansowanego-projektu.
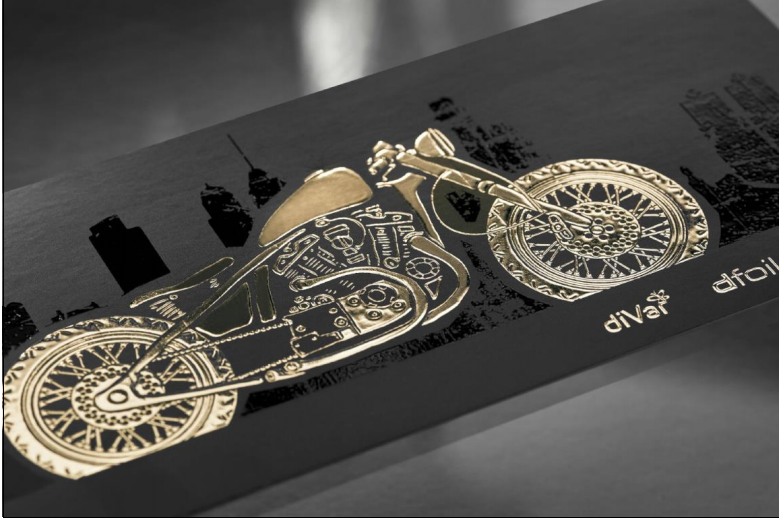
Cyfrowy lakier UV i cyfrowe tłoczenie folią Podwójne efekty rzemieślnicze
Koła czasu toczą się naprzód, a w czasie pandemii{0}}wczesny, pracochłonny przemysł poligraficzny zaczął stopniowo przechodzić na ścieżkę cyfrową. Jako zupełnie-nowy punkt wzrostu w branży, cyfrowe tłoczenie folią wciąż boryka się z takimi problemami, jak nieco wyższe koszty i niższa wydajność produkcji w porównaniu z tradycyjnym drukiem. Jednak to właśnie w tym okresie przejściowym innowacyjne procesy w coraz większym stopniu dopasowują się do udoskonalania produktów i wymagań rynku-małych partii. Możliwości napędzają praktyczne wdrażanie zastosowań cyfrowego tłoczenia na gorąco, a jednocześnie popychają nas do wyeliminowania niekorzystnych czynników tradycyjnego druku, reorganizacji zasobów rynkowych i zbudowania bastionu branżowego, który integruje metody tradycyjne i cyfrowe oraz wspiera innowacje oparte na współpracy.