Co powinienem zrobić, jeśli podczas drukowania flexograficznego jest „cień duchów”? Podziel się kilkoma wykonalnymi środkami
W ciągu ostatnich kilku lat APR podzielił się wieloma artykułami analizującymi przyczyny problemów z drukowaniem flexograficznym i dostarczając metod ulepszeń, takich jak brudne drukowanie, rozmazanie atramentu i duchy. Dzięki ciągłemu rozwojowi technologii i sprzętu, a także ciągłego doskonalenia poziomu operacyjnego praktyków, uznaliśmy za konieczne zbadanie tych problemów, które wciąż nękają wiele firm drukarskich.
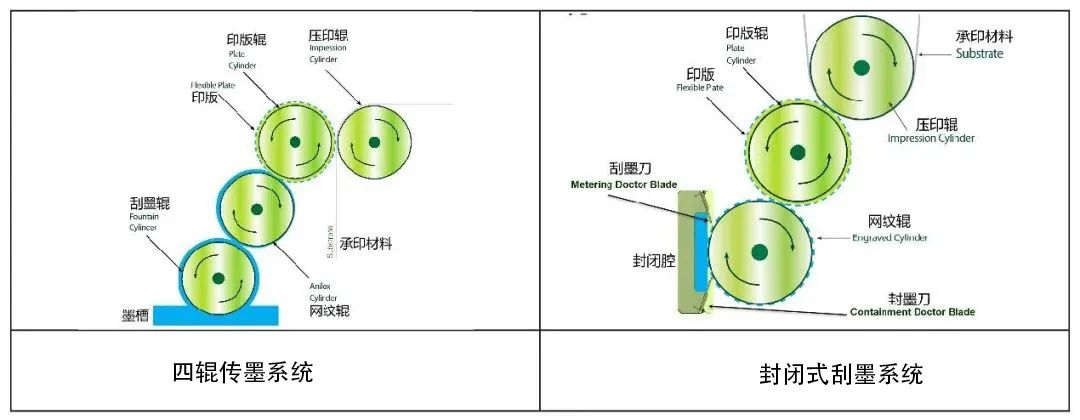
Przywołując moje doświadczenie, gdy dopiero zaczynam rozwiązywać różne problemy z drukowaniem flexograficznym, często przypominam sobie dokładny czas i miejsce, kiedy po raz pierwszy napotkałem określony problem. W 1982 r., Kiedy otrzymałem szkolenie jako nowo zatrudniony operator drukowania, moje zrozumienie systemu tuszu Flexograficznego było tylko jednym -, czterech systemów zasilania atramentu rolkowego. W tym czasie prasa drukarska miała gumowy wałek do skrobaka zanurzony w tacę atramentową, aby przenieść atrament do wałka internetowego. W tych latach nigdy nie było wzmianki o niewystarczającym zaopatrzeniu w atrament z płyty drukarskiej do materiału drukarskiego. Oczywiście, nawet gdyby tak było, nie miałem pojęcia o gęstości ziemi i terminu „duchy” w druku flexograficznym.
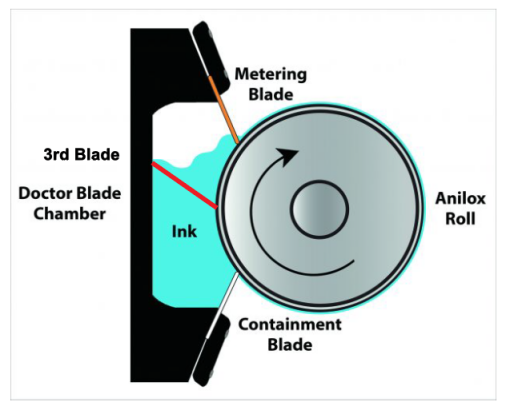
W latach 80. urządzenia do drukowania flexograficznego zaczęły używać nowego komponentu, obecnie znanego jako system skrobania atramentu zamkniętego. Ten komponent odgrywa bardzo ważną rolę w poprawie jakości drukowania, zwiększaniu prędkości drukowania i zmniejszaniu zużycia atramentu, a ja po raz pierwszy odkryłem zjawisko „duchów” z tym nowym komponentem. W tym artykule przedstawię, w jaki sposób generowane jest „duchy” i jak go wyeliminować lub zmniejszyć.
01Co to jest „Ghost Shadow”
Termin „Ghosting” jest zapożyczony od drukowania przesunięcia, aw dziedzinie drukowania flexograficznego odnosi się do wady drukowania „mechanicznego otworków”. Jednak w rzeczywistości większość ludzi zgadza się z inną teorią, to znaczy „duchy” odnosi się do powtarzającego się wyglądu słabych wzorów w innych częściach wydrukowanego materiału w nieodpowiednich lokalizacjach. Ten typ „duchów” zwykle pojawia się w obszarze wzoru drukowania podłoża, szczególnie w dużych obszarach solidnego drukowania. Częstość występowania zjawiska „Ghosting” stała się coraz bardziej powszechna po pojawieniu się zamkniętych systemów skrobania atramentu.
02Powód „cienia duchów”
W większości przypadków pojawienie się „Ghosting” jest często spowodowane niewystarczającym napełnianiem atramentu w otworach siatki siatki, aby zapewnić stabilną gęstość kolorów dla wydrukowanego materiału. Problem „duchów” może wystąpić nie tylko podczas drukowania ciemnych kolorów, ale jest bardziej prawdopodobne, że występuje przy drukowaniu ciemnych kolorów, takich jak brąz, czerwony, niebieski i zielony. Podstawowym problemem w eliminacji lub ulepszaniu zjawiska „duchów” jest zwiększenie zdolności wałka z siatki do uzupełniania i przenoszenia atramentu z otworów siatki.
03
Jak wyeliminować „duchy”
Porowatość i głębokość siatki ściany siatki siatki znacznie wpływają na zdolność przenoszenia atramentu do podłoża. Gdy prędkość drukowania wzrasta, staje się niezwykle trudne do stabilnego i skutecznego uzupełnienia atramentu w siatce, aby zapewnić jednolitą grubość warstwy atramentu do płyty drukarskiej. Kluczowy jest stosunek głębokości do otwierania siatki. Głębsza siatka zwykle oznacza większą pojemność ładowania atramentu. Jeśli jednak napięcie powierzchniowe płyty drukarskiej jest zbyt niskie, aby usunąć cząsteczki atramentu wewnątrz siatki, słaby transfer atramentu może prowadzić do wystąpienia zjawiska „duchowego”. Podobnie, jeśli napięcie powierzchniowe wałka z siatki jest zbyt wysokie, wałek siatki może być w stanie łatwo wypełnić atrament z wałka atramentu lub komory atramentowej, ale może nie być w stanie prawidłowo przenieść atramentu na płytkę drukarską, co powoduje wystąpienie zjawiska „Ghosting”.
Ponadto, ze względu na strukturę topologiczną powierzchni wałka z siatki, prawie niemożliwe jest dokładne zmierzenie jego energii powierzchniowej lub wartości dyn. Możliwe jest jednak przetestowanie szybkości transferu płyt drukarskich w szerokim zakresie wartości dyn. Ponadto, niezależnie od tego, czy używasz atramentu rozpuszczalnika, atramentu UV, czy woda -, odpowiednia lepkość atramentu jest również bardzo ważna dla poprawy zjawiska duchów.

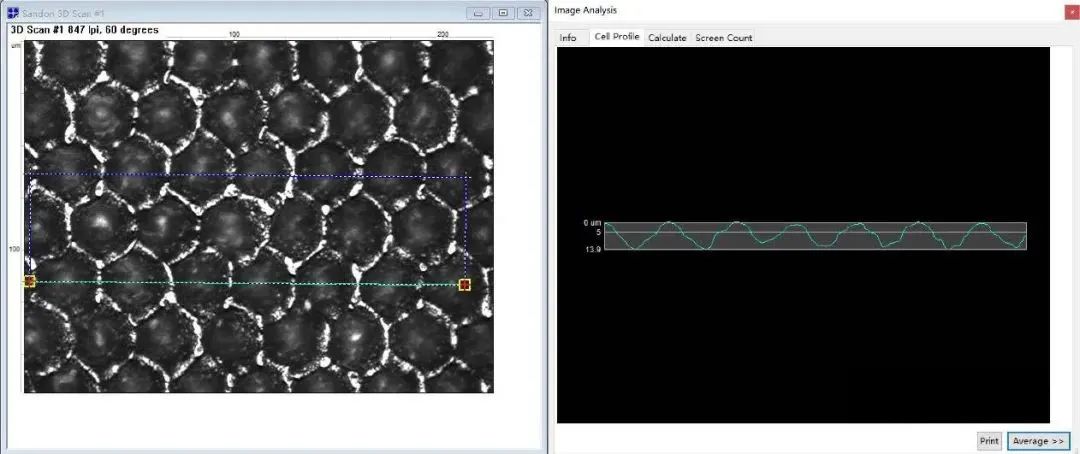
深度正常的网孔
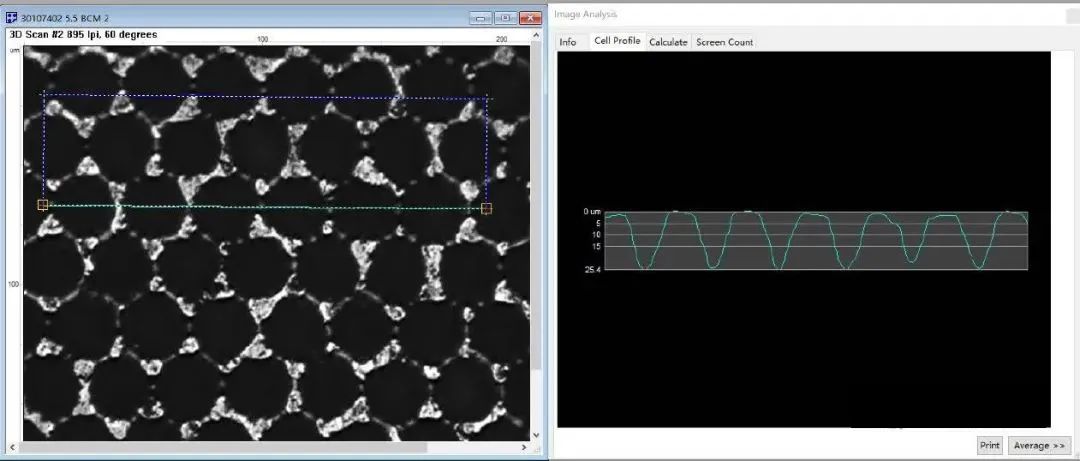
Głęboko rzeźbione dziury z siatki
04
Wykonalne środki mającą na celu zminimalizowanie zjawiska duchów
Aby zmniejszyć możliwość zjawiska „ducha”, można wypróbować następujące metody:
(1) W grupie kolorów, w której występuje zjawisko „duchowe”, zastąp wałek siatki tym samym obciążeniem atramentowym, ale dolną liczbą linii. W ten sposób wałek siatki może zapewnić taką samą ilość tuszu do płyty drukarskiej, jednocześnie zmniejszając proporcję suszenia atramentu na powierzchni wałka z siatki, o ile szybkość transferu atramentu jest podobna.
(2) W przypadku atramentów opartych na rozpuszczalnikach i wody - w określonych warunkach przyczyną może być to, że lepkość atramentu jest zbyt niska. Zwiększenie lepkości może zmniejszyć prędkość suszenia atramentu na powierzchni wałka z siatki.
(3) Ze względu na to, że wada drukarska jest bardziej powszechna w dużych obszarach obszarów stałych lub okiennych, może występować białe nadruk (na przezroczyste materiały drukarskie). W tym przypadku biały atrament rozpuści się i pojawia jako kolor „Ghost Shadow”. Dlatego zwiększenie prędkości suszenia białego atramentu może mieć dobry wpływ.
(4), jeśli to możliwe, umieść kolory z „Ghosting” na tylnej grupie kolorów i użyj komorów atramentowych wypełnionych atramentem, aby poprawić wydajność zasobów siatki.
(5) Upewnij się, że wałek siatkowy nie jest wysadzany przez otaczające powietrze, zwłaszcza suchy przepływ gorącego powietrza między kolorami.
(6) Zmniejsz ciśnienie skrobaka, co oznacza zmniejszenie tarcia i akumulacji ciepła w punkcie cięcia atramentu.
(7) Niektóre zamknięte systemy skrobania atramentu wykorzystują zasady dynamiki płynów, aby wypełnić każdą siatkę atramentem za pomocą równoległej kontury wnęki wewnętrznej, przywracając powietrze do zbiornika atramentu z niewypełnionych otworów siatki i uwalniając ją do atmosfery. Proces ten pomaga uniknąć „ducha” i niedoboru atramentu spowodowanego gromadzeniem się kieszeni i pęcherzyków powietrznych w atrament.
(8), gdy tylko jest to możliwe, staraj się przedłużyć czas przebywania wałka siatki między dwoma ostrzami skrobaczowymi w komorze atramentu lub umieść problematyczny kolor w grupie kolorów z większym zamkniętym otwieraniem skrobaka do drukowania. Może to poprawić efekt napełniania atramentu siatki siatki. Głębsza komora atramentu może zmniejszyć turbulencje wewnątrz komory i zminimalizować zjawisko kawitacji, które może powodować niedobór duchów i atramentu. Podobne zjawisko można tutaj pomyśleć: wśród pięciu wielkich jezior jezioro Erie jest najtrudniejszym i najbardziej burzliwym jeziorem, podczas gdy jezioro Superior jest najgłębszym i najsmszymszym jeziorem.
(9) Czasami dodawanie rozcieńczeń do atramentu może również poprawić ciężkie duchy lub używając mieszanki 10% n - octanu propylu i 90% etanolu.
(10) Chociaż nie można go stosować jako konwencjonalna metoda w środowiskach produkcyjnych, zmniejszenie prędkości maszyn drukowania może rzeczywiście zmniejszyć częstość występowania duchów.
(11) Chociaż niezbyt praktyczne, kolejnym rozwiązaniem jest użycie specjalnych rolek z siatki do radzenia sobie z zamówieniami z poważniejszymi problemami „duchowymi”. Jeśli obwód wałka z siatki jest taki sam lub wielokrotność obwodu drukowania, wówczas wałek z synchronizuje się z wzorem drukowania, a zjawisko „duchowe” nie wystąpi.
Oprócz powyższych powodów łatwo jest również wyprodukować „duchy”, gdy ostatnia grupa kolorów jest w pełni wydrukowana lakierem, szczególnie gdy materiał drukarski to papier. Zjawisko „Ghosting” jest często mylone z zjawiskiem przyklejania pleców (przyczyną fenomenu przyklejania tylnego jest to, że po tym, jak tył materiału drukowania zetknie się z drukowanym wzorem, atrament zostanie przeniesiony ze wzoru drukowanego na tylną część materiału drukowania). Zwykle z powodu nadmiernego ciśnienia wałek lakieru odbiera wzór z podłoża i replikuje go. W przeciwieństwie do prawdziwego zjawiska duchów, sytuacja ta może wystąpić zarówno w obszarach graficznych, jak i nielegalnych powierzchni drukowania podłoża.
(Oryginalny autor artykułu: Tim Reece, APR Technology Services Group, USA)
Notatka tłumacza
W ostatnich latach niektórzy producenci urządzeń do drukowania flexograficznego są pionierem wprowadzenia rozwiązania z zamkniętą komorą tuszu, próbując rozwiązać uparty problem „duchów” w technologii drukowania flexograficznego, których nie można poprawić innymi konwencjonalnymi środkami, i osiągnęli stosunkowo pozytywne wyniki w niektórych scenariuszach i praktykach procesu produkcyjnego. Jednak z różnych subiektywnych i obiektywnych powodów to rozwiązanie nie zostało powszechnie promowane i stosowane w branży.