


Rozwiązano problem drukowania kodów QR na paczkach papierosów; ta dobrze-znana firma zajmująca się drukiem opakowań papierosów podjęła działania!
Zmienne kody QR stanowią dalsze rozszerzenie i udoskonalenie technologii kodów QR w zastosowaniach opakowaniowych. Dzięki zastosowaniu zmiennych kodów QR na opakowaniu każda najmniejsza jednostka produktu może mieć unikalny kod QR, realizując w ten sposób „jeden przedmiot, jeden kod”. Zasada „Jeden przedmiot, jeden kod” nie tylko jeszcze bardziej wzmocni-identyfikowalność produktów podrabianych w celu zapobiegania podrabianiu, umożliwiając precyzyjne śledzenie każdej najmniejszej jednostki, ale także umożliwi przedsiębiorstwom gromadzenie danych od użytkowników aż do poszczególnych osób, co umożliwi prawdziwie spersonalizowany marketing produktów.
Wraz z rozwojem nowych technologii i procesów, zastosowanie kodów QR na paczkach papierosów stale się rozszerza. Aby stale optymalizować i rozwiązywać różne problemy związane z przydatnością do druku (takie jak klej w kodzie QR, linie ciągów, odchylenia stopni itp.), naukowcy z branży przeprowadzili szeroko zakrojone badania i analizy, których celem było poprawienie jakości produktów przy jednoczesnym zapewnieniu stabilności jakości kodów QR. Moja firma prowadzi wielowymiarowe-kompleksowe testowanie i eksplorację parametrów sprzętu drukującego podczas procesu drukowania kodów QR, mając na celu wyznaczenie kluczowych węzłów dla parametrów sprzętu wyjściowego, zapewnienie efektywności, standaryzacji i jednolitości kontroli produkcji oraz testowania od źródła, skutecznie poprawiając jakość drukowania kodów QR, dostarczając klientom produkty i usługi wyższej-jakości oraz oferując branży skuteczniejsze metody i pomysły badawcze.
Sprzęt drukarski i zasada działania
Sprzęt drukarski używany tym razem to arkuszowa-drukarka atramentowa, która składa się z platformy mechanicznej (mechanizmu podawania papieru, platformy podawania papieru, mechanizmu przewijania papieru), układu drukującego, mechanizmu utwardzania i systemu kontroli online; Trzon stanowi układ drukujący, na który składa się moduł głowicy drukującej, układ CNC oraz układ podawania atramentu. Sercem układu drukującego jest przemysłowy komputer sterujący sterujący systemem podawania atramentu. Najpierw oprogramowanie drukujące ustawia parametry drukowania, następnie przemysłowy komputer sterujący (główna płyta sterująca) i system cyfrowo-analogowy przetwarzają lub konwertują dane, bezpośrednio kontrolując głowicę drukującą w celu drukowania.
Technologia piezoelektrycznego druku atramentowego stosowana w drukarkach atramentowych należy do technologii druku w temperaturze pokojowej i pod ciśnieniem. Umieszcza wiele drobnych elementów ceramicznych piezoelektrycznych w pobliżu dyszy głowicy drukującej. Ponieważ ceramika piezoelektryczna wykazuje zginanie i odkształcanie pod wpływem zmian napięcia na obu końcach, po przyłożeniu napięcia informacyjnego obrazu do ceramiki piezoelektrycznej rozszerzanie i odkształcanie wibracyjne ceramiki zmienia się wraz z napięciem informacyjnym obrazu, zapewniając równomierne i dokładne wyrzucanie atramentu z głowicy drukującej w stabilnych warunkach przy normalnej temperaturze i ciśnieniu.
Test parametrów temperatury atramentu
W tym eksperymencie, przy nieruchomej głowicy drukującej, zmienną testową była temperatura atramentu, podczas gdy inne parametry drukowania pozostały niezmienione. Zmiany w wydrukowanej próbce mierzono na podłożu i obserwowano temperaturę atramentu, tworzenie kropel, płynność i dyfuzję na podłożu. Aby wygodniej testować i szacować zmiany wymiarów przy różnych temperaturach atramentu i jednocześnie drukować kwadratowe bloki w celu sprawdzenia ich zmienności.
Na podstawie powyższych badań można stwierdzić, że zmiany parametrów temperatury atramentu mogą mieć bezpośredni wpływ na rezultaty druku. Jak pokazano na rysunku 1, wraz ze wzrostem temperatury atramentu lepkość atramentu maleje, a płynność atramentu poprawia się, umożliwiając lepsze rozprowadzanie na powierzchni podłoża, co skutkuje mniejszą liczbą defektów powierzchni (białe plamy, linie). Jak pokazano na rysunku 2, wraz ze wzrostem temperatury atramentu obszar punktu lub rozproszenie linii na wydrukowanej próbce zmienia się nieznacznie, ale zwiększają się fazowania i zadziory na krawędziach, wizualnie sprawiając, że obszar wydaje się grubszy.
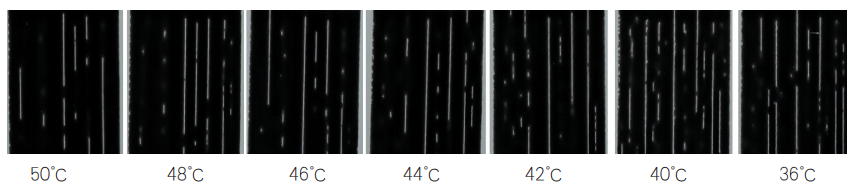
Rysunek 1 Efekty drukowania przy różnych temperaturach atramentu
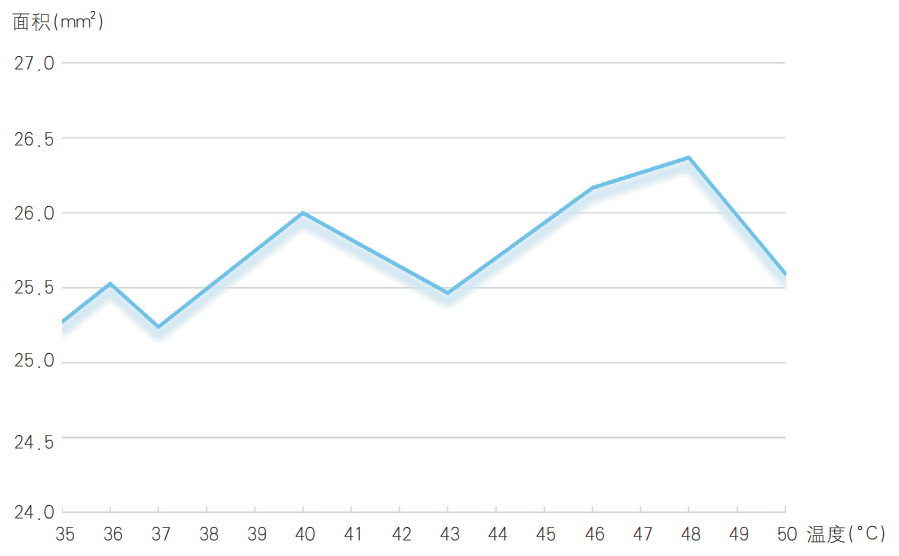
Rysunek 2 Zmiany powierzchni kwadratu przy różnych temperaturach atramentu
Testy parametrów napięcia, prędkości pojazdu i wysokości głowicy drukującej
Test ten przeprowadzono ze stałą głowicą drukującą, gdzie zmiennymi testowymi były napięcie, prędkość pojazdu i wysokość głowicy drukującej, podczas gdy inne parametry drukowania pozostały niezmienione. Mierzono zmiany zadrukowanych próbek na podłożu. Dzięki tym testom można ustalić, że napięcie wpływa na agregację głównych kropelek atramentu, dyfuzję „satelitarnych kropelek atramentu” oraz na deformację drukowanej grafiki i tekstu.
Przy prędkości pojazdu wynoszącej 120 m/min i temperaturze atramentu wynoszącej 46 stopni dostosowanie napięcia doprowadziło do zmian w druku, jak pokazano na rysunku 3. Z rysunku widać, że napięcie ma niewielki wpływ na kształt druku. Jednakże, zgodnie z analizą zasad, w normalnych okolicznościach atrament tworzy normalną płaszczyznę wewnątrz głowicy drukującej. Po przyłożeniu napięcia atrament zaczyna wypływać na zewnątrz, tworząc długie włókno atramentu. Pod wpływem napięcia powierzchniowego włókno atramentowe tworzy kropelki. W wyniku interakcji kropelek i lepkości włókno pęka, tworząc strumień atramentowy. Jeśli żarnik jest zbyt długi, łatwo tworzą się kropki satelitarne. Gdy napięcie jest wysokie, ilość atramentu jest większa, prędkość początkowa jest wyższa, a prędkość jest większa, co skutkuje mniejszymi cząstkami. Ruch Browna cząstek jest silniejszy, a utworzone włókno atramentu jest krótsze, co ułatwia agregację atramentu podstawowego. Efekt drukowania jest lepszy, a grubość będzie również stosunkowo wyższa.
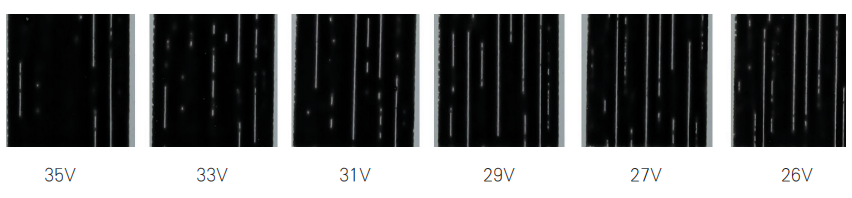
Rysunek 3 Efekt drukowania zmian napięcia
Pod napięciem 32 V i temperaturą 48 stopni dostosowano różne prędkości pojazdu, aby przetestować koalescencję kropli atramentu na normalnej wysokości głowicy drukującej, jak pokazano na rysunku 4; porównanie ulatującego atramentu podczas kodowania przy różnych prędkościach pojazdu, normalnej wysokości głowicy drukującej i wysokości głowicy drukującej obniżonej o 3 mm, jak pokazano na rysunku 5; Efekty drukowania kodu QR przy różnych prędkościach pojazdu i wysokościach głowicy drukującej pokazano na rysunku 6.
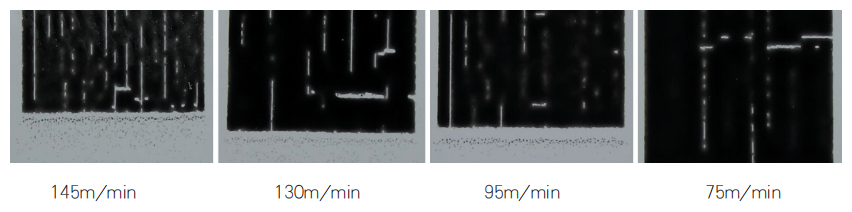
Rysunek 4 Koalescencja kropel pod tym samym napięciem, w tej samej temperaturze, na tej samej wysokości dyszy i przy różnych prędkościach pojazdu
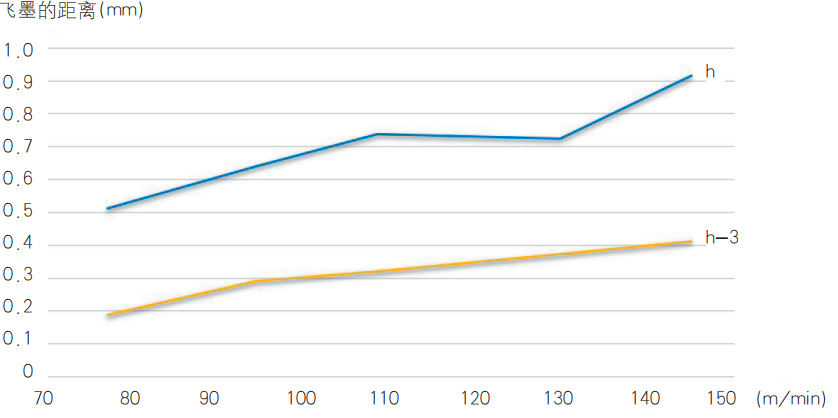
Rysunek 5 Porównanie rozpryskiwania atramentu z głowicy drukującej przy różnych prędkościach pojazdu, normalnej wysokości głowicy drukującej (h) i wysokości głowicy drukującej obniżonej o 3 mm (h-3)
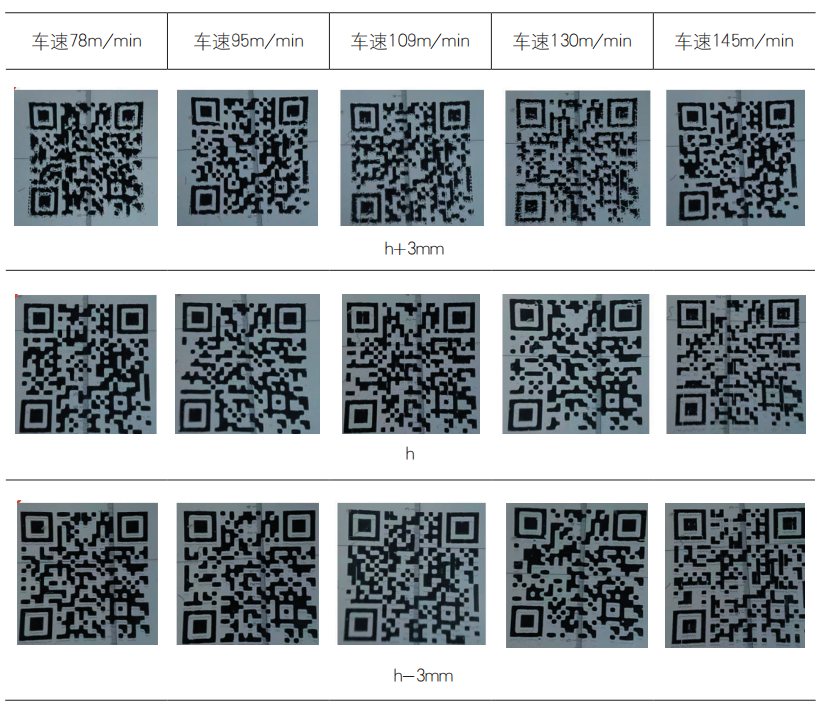
Rysunek 6 Efekty drukowania kodu QR przy różnych prędkościach pojazdu i różnych wysokościach głowicy drukującej
Z rysunków 4 do 6 widać, że zarówno prędkość pojazdu, jak i wysokość głowicy drukującej wpływają na zbieżność głównych kropel atramentu, bezpośrednio wpływając na grubość i deformację drukowanej grafiki, wpływając w ten sposób na jakość i wygląd wydruku kodu QR. Im wyższa głowica drukująca, tym dłuższe nitki atramentu, co utrudnia zbieganie się głównego atramentu. Im większa prędkość pojazdu, tym bardziej rozproszone są kropelki atramentu podczas lądowania na papierze, co skutkuje gorszymi efektami. Na podstawie powyższych eksperymentów procesowych podsumowano i zweryfikowano cztery główne parametry procesu: temperaturę atramentu, napięcie głowicy drukującej, wysokość głowicy drukującej i prędkość papieru, wszystkie mające wpływ na jakość druku. Temperatura i napięcie atramentu determinują efekt druku (białe plamy, smugi), natomiast prędkość pojazdu i wysokość głowicy drukującej określają zbieżność kropel atramentu i trajektorię lotu (rozpryski, grubość).