


Jak wykryć „fałszywy klej-aluminium” na paczkach papierosów
Jak powszechnie wiadomo, standardy są podsumowaniem nauki, technologii i doświadczeń praktycznych, sformułowanym w celu ustalenia wspólnych i możliwych do ponownego wykorzystania zasad dotyczących rzeczywistych lub potencjalnych problemów w celu osiągnięcia optymalnego porządku w określonym zakresie. Changde Jinpeng Printing Co., Ltd. (zwana dalej „Firmą Jinpeng”), jako krajowa baza pilotażowa i promocyjna w zakresie standaryzacji drukowania opakowań z papieru rolkowego, zaangażowała się w badanie i formułowanie norm krajowych i branżowych w dziedzinie drukowania opakowań. Szczególnie jeśli chodzi o rozwiązywanie typowych problemów w różnych dziedzinach, firma przoduje w stosowaniu standardów do rozwiązywania tych problemów, osiągając w ten sposób bardzo dobre wyniki. W artykule autorka jako tło wykorzystuje incydent z 2022 r. dotyczący nieregularnego łuszczenia się aluminium i białych plam na powierzchni nadruków opakowań firmy Jinpeng Company, pokrótce analizując proces badawczy dotyczący przyczyn złuszczania się warstwy aluminium oraz metod wykrywania.
Problemy z jakością i analiza przyczyn
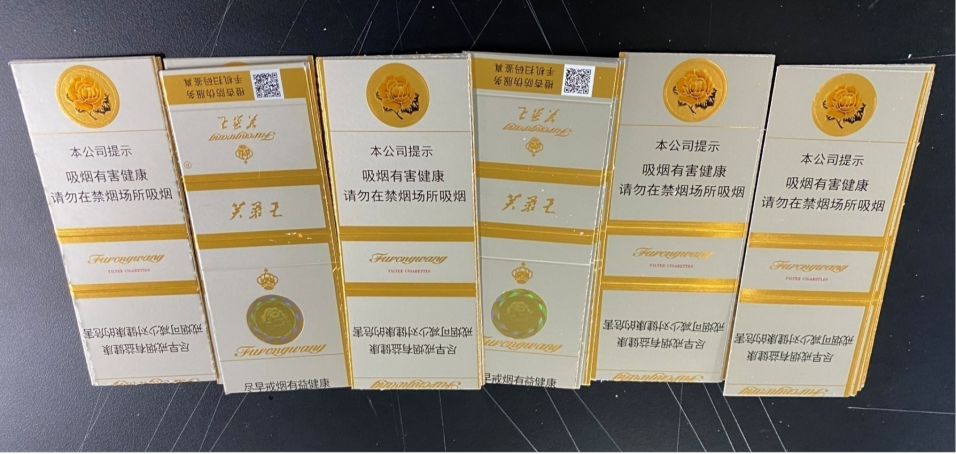
Łuszczenie się aluminium i białe plamy na powierzchni produktów drukowanych to problemy z jakością występujące-w procesie wycinania. Często pojawia się w pobliżu zagięć lub zagięć produktów drukowanych i objawia się głównie miejscowym oddzieleniem warstwy aluminium. Ze względu na nieregularne i ukryte występowanie nie jest łatwy do bezpośredniej obserwacji i należy go zidentyfikować za pomocą ręcznych metod wykrywania próbek (odrywanie taśmy klejącej), jak pokazano na rysunku 1.
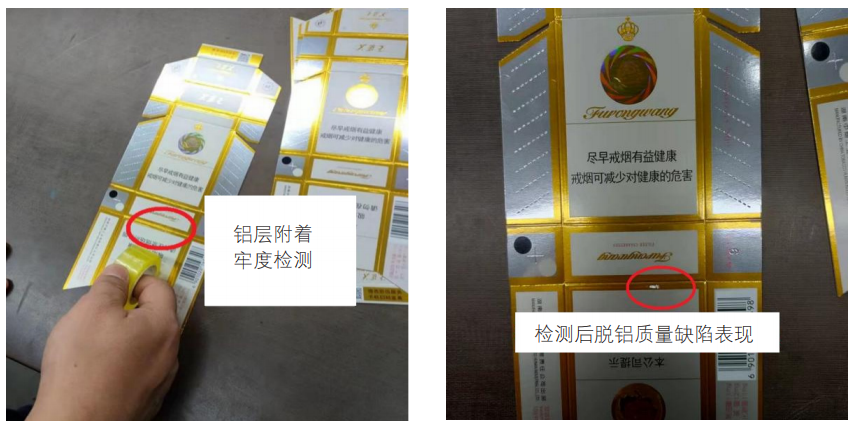
Rysunek 1 Wykrywanie i manifestacja wad jakościowych delaminacji aluminium
Po badaniach i analizach przeprowadzonych przez przedstawicieli firmy Jinpeng oraz ekspertów przedsiębiorstw papierniczych, wstępnie stwierdzono, że główną przyczyną tej wady jest występowanie „fałszywej adhezji delaminacji aluminium” w procesie laminowania papieru. Jednakże w odniesieniu do środków zapobiegawczych w przypadku „fałszywej przyczepności rozwarstwienia aluminium” obie firmy przestrzegają tych samych standardów kontroli. Dlaczego więc produkty, które przeszły kontrolę producenta papieru, nie sprawdzają się w drukarni?
Aby szybko zidentyfikować przyczynę, rozwiązać różnice między obiema jednostkami i utrzymać-długoterminową współpracę, zespół projektowy Jinpeng przeprowadził analizę porównawczą „standardów badania wytrzymałości wiązania warstwy aluminium” przeprowadzonych przez wiele przedsiębiorstw poligraficznych. Wyniki wykazały, że zasady badania wytrzymałości wiązania warstwy aluminium w firmie Jinpeng i przedsiębiorstwach porównywalnych są w zasadzie zgodne z normą krajową (zabezpieczający papier holograficzny GB/T 18733), jednakże istnieją pewne różnice w doborze rodzaju przezroczystej taśmy, szybkości odrywania i kąta odrywania, jak pokazano w tabeli 1.
Tabela 1 Porównanie standardów
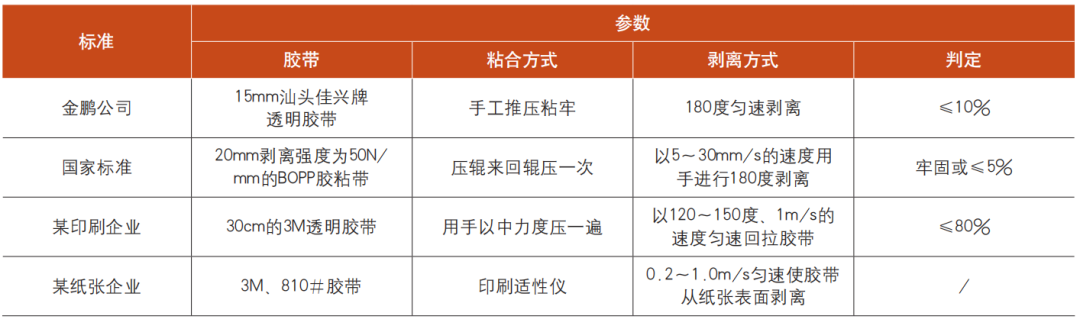
Dalsze badania wykazały, że ponieważ na rynku nie są dostępne standardowe taśmy, różne firmy mogą wybierać taśmy wyłącznie na podstawie własnego doświadczenia. Nawet w przypadku taśm 3M istnieje wiele modeli, takich jak 500#, 600#, 610#, 810# itp., ale ich siła przyczepności nie spełnia wymagań norm krajowych. Jednocześnie ręczna metoda testowania przewidziana w normie nie pozwala na osiągnięcie wymaganej stałej siły i kąta odrywania. Dlatego zespół projektowy natychmiast przeprowadził badania nad dedykowanymi taśmami oraz optymalnymi parametrami „prędkości odrywania” i „kąta odrywania”, kładąc podwaliny pod opracowanie ujednoliconej i powtarzalnej metody badania siły przyczepności warstw papieru-aluminium.
Rozwój taśmy standardowej
Opracowanie standardowych taśm, mające na celu sformułowanie wytycznych i odniesień powszechnie stosowanych w branży, uzyskało wsparcie i zgodę na rozpoczęcie projektu od Stowarzyszenia Normalizacyjnego. Po zbadaniu projektu ostatecznie zdecydowano, że kilka krajowych laboratoriów posiadających certyfikat CNAS oraz firmy o dużych możliwościach technicznych i doświadczeniu w zakresie zastosowań wspólnie przejmą wiodącą rolę w formułowaniu receptury, natomiast firma Jinpeng będzie odpowiedzialna za testowanie siły przyczepności próbek taśmy.
Rozwój tej standardowej taśmy nawiązywał do ponad 40 norm krajowych i branżowych w branży opakowaniowej i poligraficznej. Ostatecznego wyboru dokonano w oparciu o wymagania dotyczące taśmy do badania przyczepności warstwy farby określone w normie GB/T 7707 „Produkty do druku wklęsłego” z następującymi specyfikacjami: szerokość 19 mm, siła przyczepności (2,91–3,33) N/19 mm. Jednocześnie, odnosząc się do GB/T 2792 „Metoda badania wytrzymałości taśm samoprzylepnych na odrywanie”, zastosowano test odrywania pod kątem 180 stopni na stali nierdzewnej jako metodę określenia stałej wartości, stabilności i jednorodności kandydujących standardowych taśm, jak pokazano na rysunku 2.
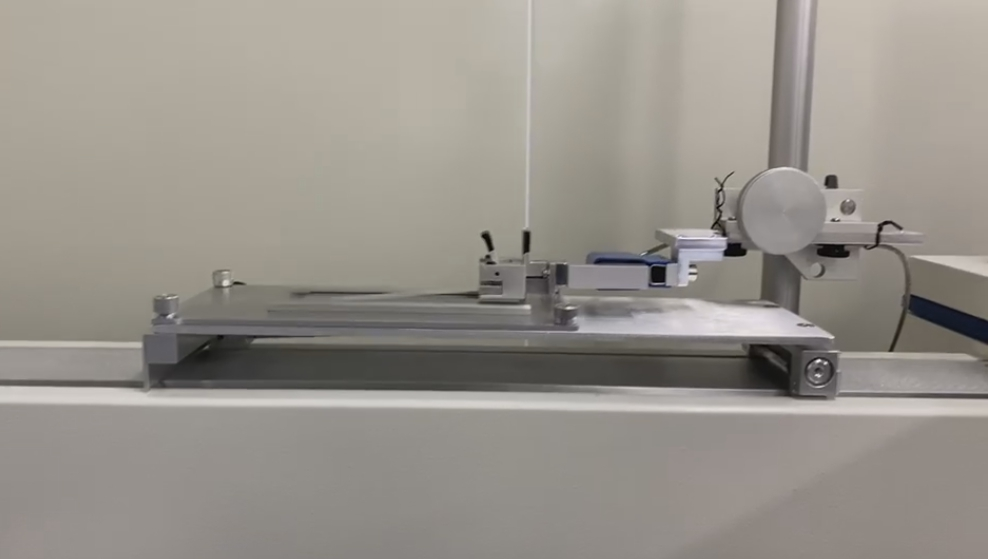
Rysunek 2 Test taśmy
Wybrano dwadzieścia rolek próbek taśmy i przeprowadzono badania w pozycjach 0 metrów, 1 metr, 2 metry, 5 metrów, 10 metrów, 20 metrów, 40 metrów i 50 metrów dla każdej rolki. Wytrzymałość na odrywanie była w zasadzie stabilna w standardowym zakresie.
Badanie optymalnych parametrów „prędkości odrywania” i „kąta odrywania”
W przypadku taśmy standardowej osiągana jest stała siła odrywania. Następnie zespół projektowy firmy w dalszym ciągu korzystał z urządzenia do obierania, aby zbadać wpływ „prędkości odrywania” i „kąta odrywania” na wyniki testów przyczepności warstwy aluminium.
01
Wybór próbek do badań
Aby dokonać wizualnego porównania efektów testów, zespół projektowy wybrał dwa rodzaje próbek testowych. Jednym z typów jest oryginalny papier z niewielkimi odpryskami aluminium, których nie można rozpoznać gołym okiem, jak pokazano na rysunku 3; drugi typ to produkty drukowane, które w trakcie produkcji wykryto z niewielkimi odwarstwieniami aluminium, jak pokazano na rysunku 4.
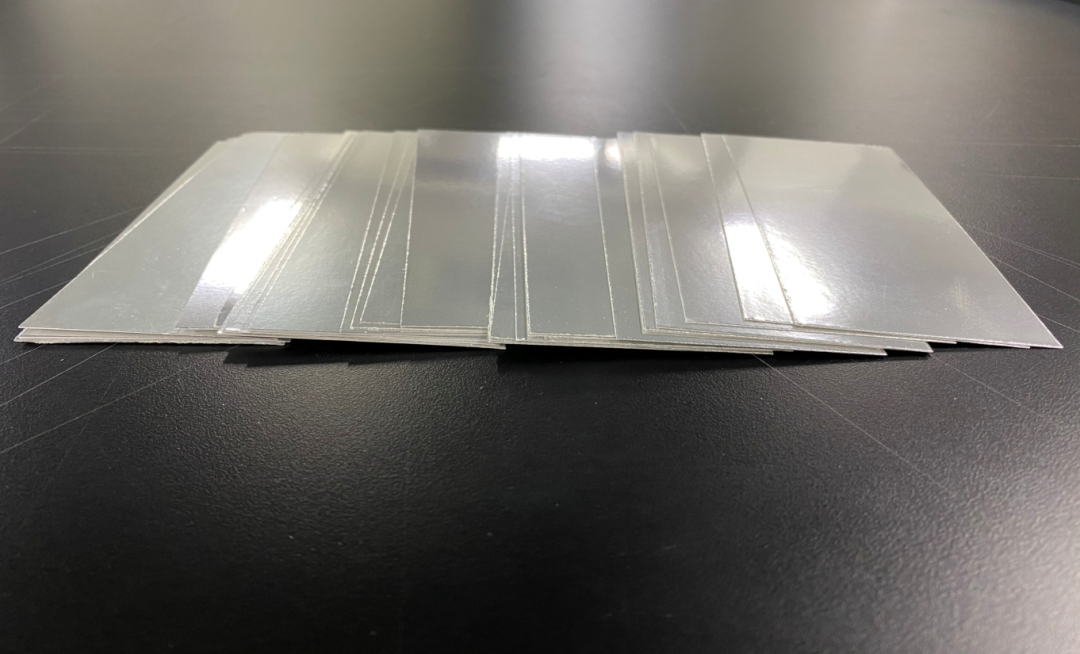
Rysunek 3 Papier bazowy z lekkim rozwarstwieniem
Rysunek 4 Niewielkie rozwarstwienie produktów drukowanych
02
Formułowanie planu peelingu
Według danych kontrolnych różne „prędkości odrywania” i „kąty odrywania” mogą powodować różne stopnie uszkodzeń warstwy aluminium papierowego. Dlatego zespół projektowy przygotował najpierw trzy plany testów przy kącie odrywania 90 stopni i prędkościach odrywania 127 mm/s, 60 mm/s i 10 mm/s. Następnie na podstawie wyników testów tych trzech planów dodano dwa dodatkowe plany: kąt odrywania 135 stopni przy prędkości 10 mm/s i kąt odrywania 180 stopni przy prędkości 10 mm/s. Wyniki testu przedstawiono w tabeli 2.
Tabela 2 Zapisy wyników testów
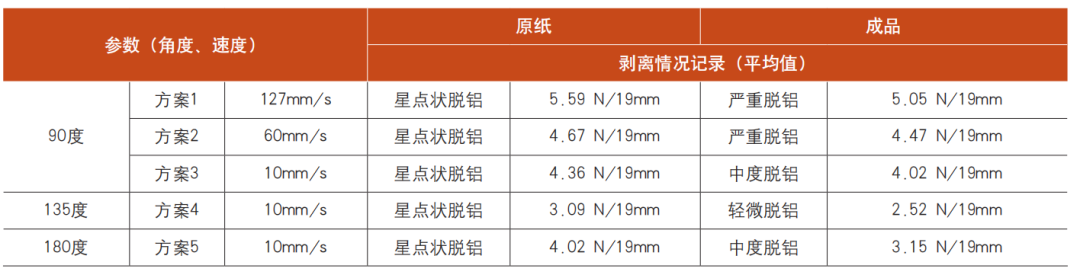
Z powyższej tabeli widać, że im większa prędkość odrywania, tym większa siła odrywania, a nawet minimalna prędkość odrywania wynosząca 10 mm/s pozwala na badanie próbek z defektami rozwarstwienia aluminium; z drugiej strony, jeśli chodzi o kąt odrywania, siła odrywania przy kącie odrywania 90 stopni jest stosunkowo duża, przy 135 stopniach jest stosunkowo niska, a przy 180 stopniach jest stosunkowo umiarkowana. Figura 5 przedstawia wyniki testu odrywania próbek papieru bazowego, a Figura 6 przedstawia wyniki testu odrywania zadrukowanych próbek.
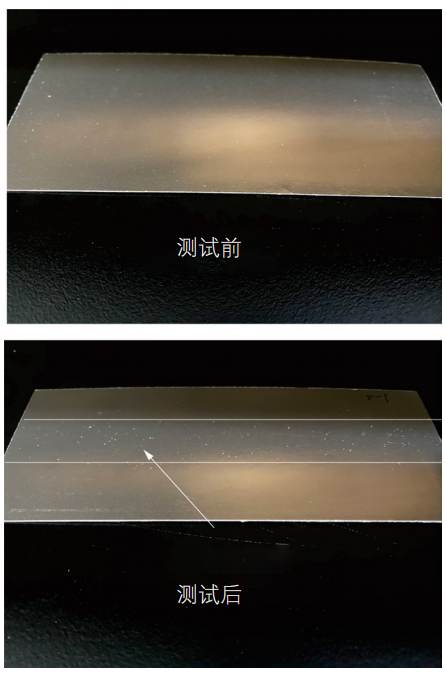
Rysunek 5 Wpływ testu odrywania na próbki papieru bazowego
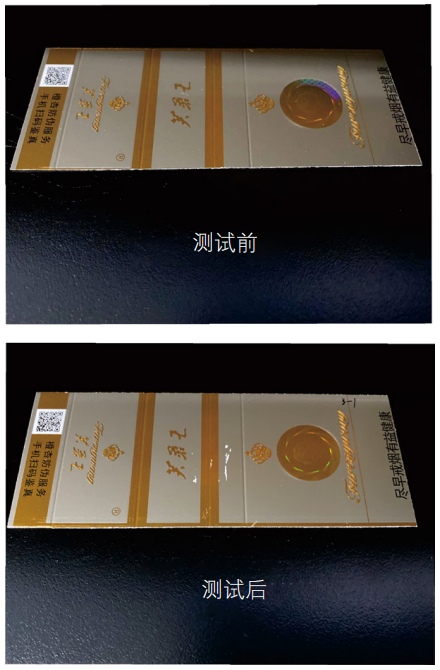
Rysunek 6 Wyniki testu odrywania wydrukowanych próbek
Na podstawie powyższych wyników odrywania zespół projektowy uważa, że należy rozważyć metodę wykrywania produktów o wadach jakościowych, unikając-przesadnego ustawiania parametrów, które mogłyby uszkodzić produkty o odpowiedniej przyczepności warstwy aluminium, powodując „fałszywie pozytywne wyniki”. Ostatecznie zespół projektowy określił kąt odrywania 180 stopni i prędkość testową 600 mm/s jako główny schemat standardowej receptury i przeprowadził weryfikację próbki wsadowej, aby zapewnić stabilność metody badawczej.
03
Opracowanie metody badania przyczepności warstwy aluminium do papieru
Po wielokrotnym uruchomieniu i udoskonaleniu schematu testowego przez zespół projektowy, sfinalizowano następujący projekt standardu.
(1) Narzędzia: Tester odrywania Lab Master, specjalna taśma klejąca 19 mm (siła odrywania 2,91–3,33 N/19 mm).
(2) Kroki pomiarowe:
a: Wytnij próbkę z arkusza papieru (lub produktu zadrukowanego) o wymiarach odpowiadających rozmiarowi płytki ze stali nierdzewnej 50 mm × 125 mm i użyj jej jako próbki testowej.
b: Umieść próbkę testową na powierzchni płyty ze stali nierdzewnej na poziomym stole roboczym.
c: Użyj specjalnej taśmy samoprzylepnej, aby przykleić ją na środku powierzchni próbki testowej, pozostawiając około 120 mm taśmy jako część ciągnącą.
d: Ręcznie użyj cylindrycznego wałka gumowego, aby pięciokrotnie przetoczyć taśmę w przód i w tył, aby mocno docisnąć taśmę, upewniając się, że pomiędzy taśmą a badaną próbką nie ma powietrza.
e: Złóż jeden koniec taśmy na długość około 12 mm, tworząc złożoną warstwę i umieść tę zakładkę w uchwycie testera. Przyklej drugi koniec taśmy do jednego końca stalowej płytki.
f: Najpierw włóż próbkę testową do szczeliny mocowania platformy testera, a następnie zamontuj uchwyt na czujniku testera.
g: W systemie obsługi przyrządu wybierz schemat z kątem odrywania 180 stopni i prędkością badania 600 mm/s i rozpocznij badanie.
Po opublikowaniu tego standardu próbnego w intranecie otrzymano aktywne odpowiedzi i pozytywne opinie od kilku producentów papieru. Wraz z promocją i popularyzacją normy firma Jinpeng planuje przekazać wyniki badań organizacji normalizacyjnej w celu opracowania standardów branżowych. W tym czasie skorzysta na tym więcej partnerów z branży opakowaniowej i poligraficznej, promując w ten sposób podniesienie poziomu technicznego branży.