


Jak wybrać farbę drukarską do cienkowarstwowych materiałów samoprzylepnych? Na co należy zwrócić uwagę w druku? Należy pamiętać o tych kluczowych kwestiach!
Foliowe materiały klejące to rodzaj polimeru, którego powierzchnia nie wchłania farby drukarskiej. Metody suszenia farby drukarskiej na powierzchni folii samoprzylepnych obejmują odparowanie, koalescencję, sieciowanie i utwardzanie, prawie bez penetracji. Różni się to znacząco od materiałów samoprzylepnych-papierowych. Energia powierzchniowa folii samoprzylepnych jest niska, dlatego przed drukowaniem konieczna jest obróbka wstępna, aby spełnić wymagania farby drukarskiej dotyczące zwilżania i wyrównywania; w przeciwnym razie mogą wystąpić problemy, takie jak słaba przyczepność atramentu.
Wybór i zastosowanie farby drukarskiej
01
Stosuj farby drukarskie, lakiery i dopasowane dodatki przeznaczone specjalnie do druku na folii
Istnieje wiele rodzajów atramentów, a niektóre są specjalnie zaprojektowane do materiałów samoprzylepnych w postaci folii, a nawet niektórych typów materiałów samoprzylepnych w postaci folii. Dlatego tusze muszą być specjalistyczne i stosowane w połączeniu z odpowiednio dobranymi lakierami i dodatkami; w przeciwnym razie mogą wystąpić problemy z jakością wydruku spowodowane niezgodnością atramentu z podłożem, co prowadzi do złuszczania się warstwy atramentu.
02
Wybierz tusz pasujący do powłoki materiału folii, aby zwiększyć przyczepność warstwy farby
W przypadku materiałów foliowych z powłokami powierzchniowymi istotny jest wybór farby, której działanie odpowiada właściwościom powłoki; w przeciwnym razie mogą wystąpić problemy-z odpadaniem atramentu. Jeśli atrament zostanie odpowiednio dobrany, żywica zawarta w atramencie będzie mocno łączyć się z żywicą w powłoce, a warstwa atramentu nie odpadnie nawet jeśli atrament nie wyschnie całkowicie. Na przykład pewna firma zajmująca się drukiem etykiet odnotowała słabe wyniki przy użyciu atramentu Hanghua 161 podczas produkcji określonego produktu, ale po przejściu na atrament VP tej samej marki wyniki uległy poprawie, a problem-spadającego atramentu został rozwiązany.
03Kontroluj grubość warstwy atramentu; w razie potrzeby można zastosować metodę nadruku.
Niektóre materiały drukowane wymagają, aby warstwa farby miała określoną grubość. Gdy warstwa atramentu jest gruba, niecałkowite wyschnięcie może powodować problemy z utratą atramentu. Najlepszym rozwiązaniem jest zastosowanie metod sitodruku i druku wklęsłego. W przypadku drukarni, w których nie obowiązują te warunki, można rozważyć dwukrotne wydrukowanie tego samego koloru atramentu. Powszechną praktyką jest drukowanie najpierw bardzo cienkiej warstwy tuszu, a po jej całkowitym wyschnięciu ponowne zadrukowanie jej powierzchni. Po dwóch wydrukach grubość warstwy farby ulega poprawie, a problem przyczepności farby zostaje rozwiązany, spełniając wymagania procesu.
04
Odpowiednio kontroluj prędkość suszenia atramentu
Zwróć uwagę na trwałość atramentu, a gdy atrament wysycha powoli, można dodać niewielką ilość suszarki, aby przyspieszyć schnięcie.
05
Zapewnij energię do suszenia lub utwardzania atramentu
Regularne czyszczenie sprzętu do utwardzania atramentu i okresowa wymiana lamp UV są kluczem do zapewnienia całkowitego utwardzenia atramentu UV. Używaj przyrządów lub papierów testowych do regularnego sprawdzania wydajności i stanu urządzenia utwardzającego promieniami UV oraz dostosowuj grubość warstwy atramentu i prędkość drukowania na podstawie tych danych, aby uzyskać optymalne wyniki drukowania.
06
W przypadku druku wielokolorowego-kontroluj prędkość drukowania, aby mieć pewność, że warstwa atramentu dokładnie wyschnie
W przypadku etykiet drukowanych w wielu-kolorach nie zaleca się drukowania-z dużą szybkością. Sugeruje się kontrolowanie prędkości druku na poziomie 30–50 m/min, aby zapewnić dokładne wysuszenie warstwy farby i zmniejszyć ilość odpadów.
Eliminacja elektryczności statycznej
Elektryczność statyczna jest jednym z głównych czynników powodujących problemy z jakością podczas drukowania na foliowych materiałach samoprzylepnych. W takim druku istotne jest wyeliminowanie ładunków elektrostatycznych i ich kontrolowanie w określonym zakresie. W przypadku firm poligraficznych eliminacja ładunków elektrostatycznych wymaga pracy na dwóch frontach: po pierwsze, wymogów środowiskowych, a po drugie, dodania odpowiedniego sprzętu do eliminacji ładunków elektrostatycznych.
01
Kontrola temperatury i wilgotności
Niska temperatura i suchość są głównymi przyczynami elektryczności statycznej. Gdy temperatura w drukarni wynosi około 22 stopni, a wilgotność względna przekracza 50%, elektryczność statyczna na powierzchni folii samoprzylepnych zniknie lub zostanie zminimalizowana. Dlatego konieczna jest kontrola temperatury i wilgotności w warsztacie produkcyjnym. Warsztat powinien być wyposażony w urządzenia do kontroli temperatury i wilgotności. W przypadku firm, które nie mają takich warunków, istnieje możliwość odizolowania sprzętu drukującego, np. poprzez ustawienie szklanej obudowy, aby stworzyć idealne środowisko do drukowania na małej powierzchni. Obecnie niektóre małe i średnie firmy zajmujące się drukiem etykiet w regionach północnych powszechnie stosują tę metodę w celu kontrolowania ładunków elektrostatycznych, co daje dobre wyniki.
02
Zainstaluj urządzenia eliminujące ładunki elektrostatyczne
Istnieją dwa popularne typy urządzeń eliminujących ładunki elektrostatyczne. Jednym z nich jest elektryczny, który opiera się na dużej liczbie jonów w generowanym polu elektrycznym, które pochłaniają, neutralizują i eliminują wolne elektrony na powierzchni folii, eliminując w ten sposób ładunki elektrostatyczne. Drugi to rodzaj wyładowania, które może pracować bez żadnej energii, jak pokazano na rysunku 1. Kiedy folia przechodzi przez metalowy drut (zwany także przewodem wyładowania statycznego), nadmiar elektronów na powierzchni folii jest przenoszony do masy i znika. Ponieważ potencjał drutu metalowego jest niższy niż potencjał wolnych elektronów na powierzchni folii, folia może osiągnąć eliminację ładunków elektrostatycznych po rozładowaniu przez metalowy drut.
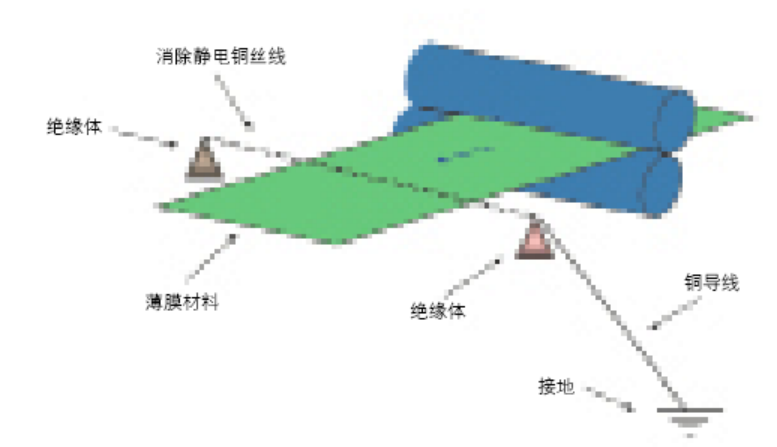
Rysunek 1 Schemat ideowy eliminatora statycznego typu wyładowczego-
Eliminatory ładunków elektrostatycznych to bardzo praktyczne urządzenia w procesie drukowania foliowych-materiałów samoprzylepnych. W razie potrzeby można je umieścić w wielu pozycjach na sprzęcie drukującym. Jak pokazano na rysunku 2, eliminatory statyczne są instalowane przed i za stacją-wykrawania. Instalując eliminatory ładunków elektrostatycznych na maszynie drukarskiej należy zwrócić uwagę na następujące kwestie: sprzęt musi być uziemiony, ponieważ uziemienie umożliwia odprowadzenie ładunku elektrostatycznego do ziemi; sam eliminator ładunków elektrostatycznych również musi być uziemiony i wymaga to osobnego uziemienia, aby uzyskać lepszą eliminację ładunków elektrostatycznych; elektryczność statyczna wytwarzana jest w sposób ciągły, zatem jeśli warunki na to pozwalają, należy wyposażyć wszystkie stanowiska maszyny drukarskiej, czyli stanowisko podawania papieru, każde stanowisko przetwarzania druku i stanowisko odbioru papieru, aby uzyskać najlepszy efekt; efekt eliminacji ładunków elektrostatycznych należy regularnie sprawdzać, aby zapewnić niezawodność eliminatora ładunków elektrostatycznych.
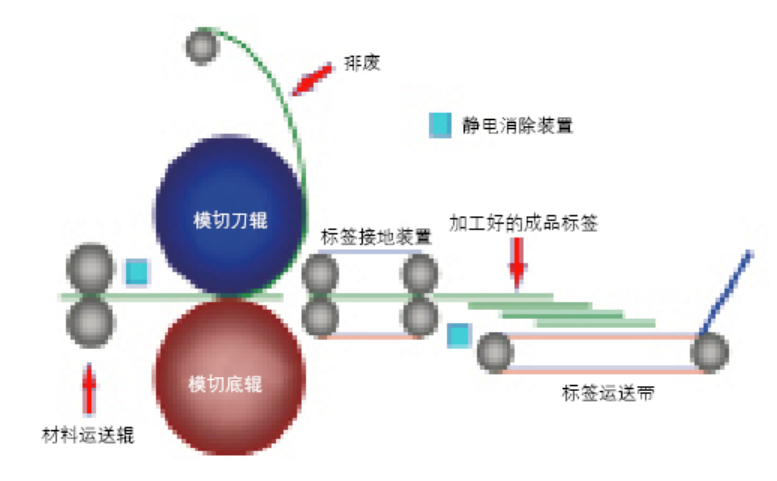 Rysunek 2 Jednostka-do wycinania i usuwania odpadów z zainstalowanym urządzeniem do obróbki elektryczności statycznej
Środki ostrożności podczas drukowania na foliowych materiałach samoprzylepnych
01
Właściwa kontrola napięcia druku
W przypadku urządzeń drukujących z przerywanym podawaniem papieru i ruchem posuwisto-zwrotnym, napięcie podawania papieru jest łatwe do kontrolowania. Na przykład maszyna do drukowania etykiet B-100 i maszyna do drukowania etykiet rotacyjnych-typu 300 firmy Lindco w Japonii. Tego typu urządzenia należą do druku o stałym napięciu; napięcie jest stabilne i nie wpływa na rejestrację druku. Jednakże w przypadku rotacyjnych maszyn drukujących etykiety z ciągłym podawaniem papieru, takich jak maszyny fleksograficzne i satelitarne maszyny drukujące etykiety, konieczna jest ścisła kontrola i regulacja napięcia drukowania; w przeciwnym razie wystąpią błędy rejestracji.
Sterowanie naprężeniem w maszynie drukarskiej dzieli się na naprężenie podawania i naprężanie-odwijania i należy je odpowiednio dostosować do różnych typów i szerokości materiałów, aby zapewnić prawidłowe drukowanie.
(1) Kontrola naprężenia posuwu
Właściwe napięcie podawania zapewnia dokładne pasowanie folii samoprzylepnych oraz to, że materiał nie odkształca się podczas druku, co oznacza, że krawędzie materiału pozostają proste. Jeśli krawędzie materiału podnoszą się podczas drukowania, oznacza to, że naprężenie przewijania jest zbyt luźne i ustawienie zbieżności jest nieuzasadnione; materiał należy przewinąć przed ponownym wydrukiem. Jeśli sprzęt do przewijania nie jest dostępny, tymczasowym rozwiązaniem jest zainstalowanie zacisku na wale odwijającym, aby zapobiec podnoszeniu się krawędzi materiału, ale w tym przypadku nadal mogą wystąpić błędy rejestracji.
(2) Zajmij się-kontrolą napięcia
Naprężenie-nawijania jest również powiązane z rejestracją druku i określa czystość krawędzi nawiniętego materiału. Jeśli naprężenie-nawijania jest zbyt niskie, nie tylko wpływa to na pasowanie, ale powoduje nierówne krawędzie rolki, co powoduje problemy w późniejszym procesie. Nadmierne napięcie-zwijania może spowodować przesiąkanie kleju, nieprawidłowe ułożenie etykiety lub uszkodzenie warstwy zabezpieczającej w drukowanym materiale, co wpływa na wydajność drukowania. Dlatego odpowiednie-naprężenie jest kluczowe i ogólnie rzecz biorąc, optymalną wartość napięcia należy określić w drodze testów.
W przypadku maszyn do etykietowania z ciągłym podawaniem papieru istotne jest kontrolowanie zarówno naprężenia podawania, jak i-naciągania. Po pomyślnym wydrukowaniu różnych typów i szerokości materiałów ważne jest podsumowanie i zapisanie tych danych, aby poprawić wydajność i zapewnić jakość. Zwykle naprężenie-nawijania powinno być równe lub większe od naprężenia podczas rozwijania i nie przekraczać dwukrotności naprężenia podczas rozwijania.
02
Stosowanie procesu powlekania zamiast procesu laminowania
Każdy materiał foliowy ma swoje szczególne właściwości fizyczne i chemiczne, a niektóre nie nadają się do laminowania. W przypadku laminowania po wydrukowaniu właściwości materiału ulegają pogorszeniu. Materiały PE mają miękką powierzchnię i można je nakładać na zakrzywione lub kuliste przedmioty o małym promieniu. Powszechnie stosowanymi materiałami do laminowania są sztywne folie BOPP; po zalaminowaniu etykieta staje się materiałem kompozytowym PE i BOPP, a jej właściwości zmieniają się, przez co nie nadaje się do powierzchni zakrzywionych lub kulistych.
W procesie kompozytowym może wystąpić niedopasowanie naprężeń pomiędzy dwoma materiałami, powodując deformację etykiety, co może skutkować podniesieniem krawędzi lub oderwaniem się podczas aplikacji. Dlatego w przypadku etykiet-o dużej powierzchni lub etykiet nakładanych na zakrzywione powierzchnie zamiast laminowania zaleca się stosowanie powłoki UV. Proces powlekania nie tylko chroni warstwę atramentu, ale także maksymalizuje właściwości użytkowe materiału, zapewniając optymalne wyniki aplikacji.
03
Do druku rastrowego w kolorze na etykietach zaleca się stosowanie rozdzielczości 150 lpi; 175 lpi nie jest zalecane.
Etykiety ostatecznie przyciągają uwagę konsumentów poprzez atrakcyjność na półce. W przypadku drukowania im wyższa liniatura rastra, tym wyraźniejszy obraz i tekst, ale mniejsze zużycie atramentu, dzięki czemu kolory są jaśniejsze; im niższa linijka rastra, tym więcej atramentu zostaje zużyte, co daje lepszy efekt wizualny, ale obraz i tekst stają się bardziej szorstkie.
Liniatka sita jest również bezpośrednio związana z jakością druku, ilością odpadów drukarskich, precyzją sprzętu drukarskiego i materiałami drukarskimi. Wyższa liniaturę rastra wymaga większej gładkości materiału i precyzji sprzętu; w przeciwnym razie nie można spełnić wymagań jakościowych. Liniatura niższego ekranu ma znacznie luźniejsze wymagania. Dlatego też najlepszym wyborem dla etykiet foliowych jest półton barwny o rozdzielczości 150 lpi, który zadowala efekty wizualne, zapewnia atrakcyjny wygląd na półce, zapewnia jakość druku i utrzymuje zużycie w rozsądnym zakresie, co pozwala osiągnąć wyważony kompromis.