


Jak poradzili sobie z technicznym wyzwaniem związanym z „wstępnym-tłoczeniem przed drukowaniem” i co jest innowacyjnego w tym procesie?
Ponieważ branża opakowaniowa i poligraficzna w dalszym ciągu wymaga wyższej wydajności produkcji, kosztów i jakości druku, ograniczenia produktów wykorzystujących tradycyjny proces „najpierw stempluj, a potem drukuj później” stają się coraz bardziej widoczne w miarę wzrostu ich skali. Ponieważ w przypadku holograficznego elektrochemicznego aluminium przed drukowaniem najpierw stosują tłoczenie na gorąco, borykają się z takimi problemami, jak niska wydajność produkcji, niewystarczająca dokładność rejestracji, duże straty materiału i złożone procesy. Aby rozwiązać powyższe problemy, w tym artykule zaproponowano technologię druku wklęsłego na papierze z holograficznym pozycjonowaniem, wykorzystującą metodę ciągłej produkcji papieru rolkowego, łączącą tłoczenie folii holograficznej, rozpoznawanie kursora rejestrującego i dynamiczną kontrolę naprężenia w celu osiągnięcia wysokiej-precyzji i wydajności drukowania. Technologia ta może być szeroko stosowana w opakowaniach papierosów, pudełkach po alkoholach,-opakowaniach wysokiej klasy kosmetyków i w innych dziedzinach, z dużymi perspektywami zastosowań przemysłowych.
Holograficzny papier rolkowy do pozycjonowania połączony proces drukowania
Zaproponowana w tym badaniu kombinowana metoda druku wklęsłego z holograficznym pozycjonowaniem papieru obejmuje głównie trzy etapy: po pierwsze, papier rolkowy jest wciskany w papier pozycjonujący za pomocą maszyny do tłoczenia folii holograficznej, z laserową grafiką laserową i kursorami rejestracyjnymi ustawionymi na powierzchni papieru; Następnie sprasowany papier rolkowy jest przewijany i umieszczany w prasie rolkowej; Na koniec drukowanie rejestracyjne drukowanych obrazów i tekstu odbywa się poprzez znakowanie światłem rejestracyjnym. W porównaniu z tradycyjnymi procesami-papieru podawanego w arkuszach, metoda ta ma znaczące zalety, ponieważ wykorzystuje papier rolkowy jako nośnik druku i dostosowuje się do maszyn drukarskich na papierze rolowym, znacznie poprawiając prędkość przetwarzania produktów papierowych; Zastąpienie oryginalnych metod rejestracji-wskaźnika wstępnego i bocznego rejestracją kursora znacznie poprawia dokładność i jakość produktu.
Papier do pozycjonowania w rolce to kluczowy etap druku kombinowanego, a jego proces obejmuje kilka szczegółowych etapów: po pierwsze, technologia grawerowania laserowego służy do wytwarzania-podrabianych metalowych wzorców pozycjonowania, które służą jako standardowe szablony do przygotowania folii. Następnie, stosując folię fotoniczną PET jako materiał bazowy, stosuje się powlekarkę do pokrycia podkładu. Następnie holograficzną folię transferową do pozycjonowania laserowego wciska się na prasę do folii holograficznej, na której drukowana jest laserowa grafika laserowa i kursor pasujący wymagany dla drukowanego materiału. Następnie podłoże folii fotonicznej PET z nadrukowaną holograficzną folią transferową do pozycjonowania laserowego umieszcza się w wysokopróżniowej maszynie do powlekania aluminium-w celu powierzchniowego aluminiowania próżniowego. Na koniec na maszynie do laminowania-powlekane próżniowo podłoże z folii fotonicznej PET jest rozbierane i łączone, pokrywane warstwą ochronną lub-wywołującą kolor, a następnie nawilżane w celu wytworzenia papieru do laserowego pozycjonowania. Ten szereg procesów zapewnia-wysoką precyzję tworzenia grafiki, tekstu i kursorów rejestracyjnych.
Holograficzny papier rolkowy pozycjonujący łączony do druku
Analiza trudności technicznych
W praktycznych zastosowaniach technologia druku wklęsłego na papierze z pozycjonowaniem holograficznym napotyka głównie wyzwania techniczne związane z tworzeniem folii, laminowaniem i rejestracją druku.
01/ Wyzwania w kontrolowaniu procesu-tworzenia filmu
(1) Rozszerzanie i deformacja podłoża: Szybkość rozszerzania folii luminescencyjnych BOPP/PET różni się w zależności od partii, a podczas powlekania i formowania temperatura i napięcie ulegają dalszej deformacji, co prowadzi do niestabilnych wymiarów wzoru holograficznego.
(2) Odkształcenie termiczne formy: Formowanie w wysokiej-temperaturze (120~180 stopni) może łatwo spowodować rozciągnięcie folii, powodując zmiany w rozstawie wzorów holograficznych, co wpływa na rejestrację w kolejnych procesach.
(3) Kumulacja błędów powlekania aluminium: Wahania napięcia uzwojenia podczas procesu powlekania aluminium prowadzą do zwiększonych odchyleń pozycjonowania wzoru holograficznego.
02/ Wyzwania kontrolne w procesie laminowania folii papierowej z holograficznym pozycjonowaniem
(1) Problem z dopasowaniem naprężenia: Naprężenie pomiędzy folią i papierem jest niedopasowane, co może łatwo powodować zmarszczki lub odkształcenia rozciągające materiału kompozytowego.
(2) Efekt wilgoci papieru: Zmiany temperatury i wilgotności powodują rozciąganie, kurczenie i deformację papieru, powodując zmianę położenia wzoru holograficznego.
(3) Wady wzoru klejenia: Nierówna laminacja może powodować zmniejszoną jasność lub wady powierzchniowe wzorów holograficznych, zwiększając wskaźnik defektów.
03/ Wyzwania kontrolne w procesie drukowania na papierze rolkowym z pozycjonowaniem holograficznym
(1) Odkształcenie termiczne papieru: Podczas procesu suszenia druku papier rozszerza się i kurczy pod wpływem ciepła, co utrudnia rejestrację.
(2) Dopasowanie tekstu holograficznego i drukowanego: Należy upewnić się, że grafika wklęsła i tekst w pełni pokrywają się z prefabrykowanym wzorem holograficznym, z kontrolą błędów w granicach ± 0,1 mm.
Holograficzny papier rolkowy do pozycjonowania, druk kombinowany
Rozwiązania aplikacyjne
Aby stawić czoła wielu wyzwaniom technicznym na etapach produkcji, laminowania i drukowania folii, w tym badaniu zaproponowano następujące innowacyjne rozwiązania uzyskane w wyniku-dogłębnych badań i innowacyjnej optymalizacji kluczowych procesów.
01/ Zoptymalizowany projekt kursora rejestracyjnego
Aby poprawić dokładność rejestracji, kursor papieru rolkowego do pozycjonowania holograficznego został zoptymalizowany w oparciu o wymagania rejestracyjne drukarek wklęsłych i zasadę rozpoznawania fotoelektrycznego. Tradycyjne kursory rejestrujące w kształcie bryły- są produkowane metodą tłoczenia na gorąco, a ich powierzchnia jest mniej czytelna dla oka elektrycznego niż te wytwarzane w wyniku drukowania atramentowego. Aby rozwiązać ten problem, w metodzie tej zastosowano wydrążony-kursor rejestrujący po jednej stronie taśmy papierowej, jak pokazano na rysunku 1. Podczas testów rejestracja pomiędzy grupami kolorów wklęsłodruku była dokładna i stabilna, z odchyleniem dokładności rejestracji mniejszym lub równym ± 0,1 mm. Dlatego taka konstrukcja pozwala oku drukarki wklęsłej na wykonywanie pracy rejestracyjnej względem wydrążonego kursora, znacznie poprawiając stabilność i dokładność rejestracji.
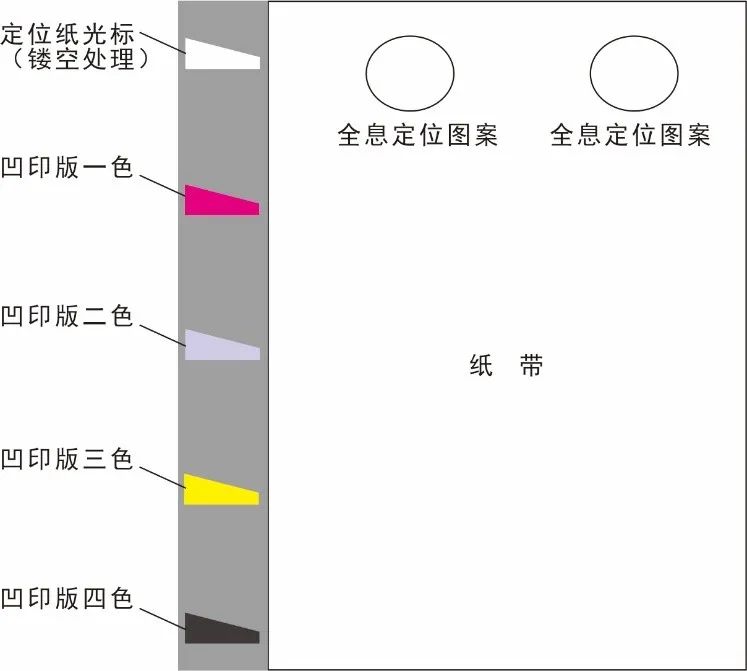
Rysunek 1 przedstawia kursor wyrównujący z pustą strukturą umieszczoną po jednej stronie taśmy papierowej.
02/ Udoskonalenia i optymalizacja maszyny drukującej na papierze zwojowym
(1) Do zespołu odwijającego maszyny drukarskiej dodano urządzenie do rozciągania-(wstępnego{2}}wyrównania), jak pokazano na rysunku 2. Aby spełnić wymagania procesu laminowania przed drukowaniem, w ramach tego badania wprowadzono kilka ulepszeń i optymalizacji maszyny drukującej na papierze zwojowym. Najpierw do zespołu odwijającego maszyny drukarskiej dodano urządzenie do rozciągania-(wstępnego{6}}wyrównania) w celu regulacji rozszerzania i kurczenia się papieru w rolce spowodowanego laminowaniem. To urządzenie zawiera rolki trakcyjne napędzane niezależnymi serwomotorami, fotoelektryczne oczka, rolki kompensacyjne i rolki prowadzące papier, umożliwiające regulację naprężenia papieru w czasie rzeczywistym-na podstawie informacji o kursorze wyrównania, aby zapewnić dokładność drukowania.
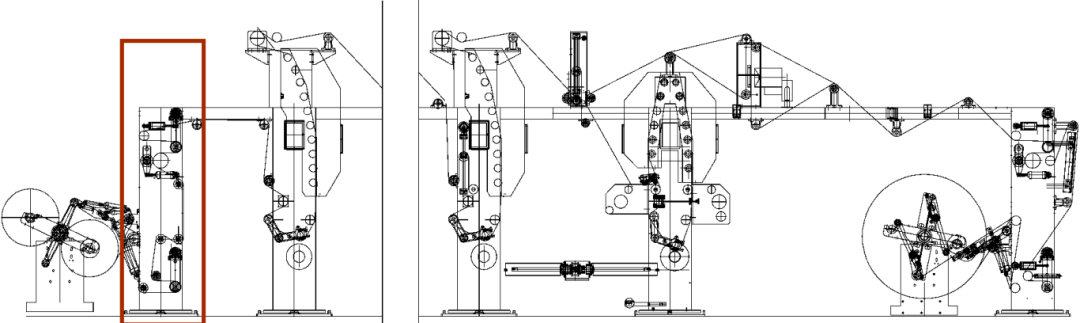 Rysunek 2: Dodawanie urządzenia rozciągającego o stałej-długości (wstępnej{{2}rejestracji) do zespołu przewijającego prasy drukarskiej
(2) Kluczowe parametry określono eksperymentalnie: Obwód wstęgi papieru na cylindrze płytowym powinien być wartością teoretyczną pomnożoną przez współczynnik odkształcenia (0,9399–0,9699); obwód pierwszego-cylindra płyty barwnej na prasie wklęsłej zwojowej powinien być wartością teoretyczną pomnożoną przez (1 + współczynnik odkształcenia), przy czym współczynnik odkształcenia najlepiej wynosi 1,0‰–1,5‰; obwód cylindra tnącego matrycy-wstęgi powinien być wartością teoretyczną pomnożoną przez współczynnik odkształcenia, najlepiej 1‰–4‰.
Umieszczona laserowo wstęga papieru płytkowego-jest instalowana w zespole przewijającym prasy wklęsłej. Prasa wciąga wstęgę do pierwszego zespołu drukującego, gdzie podwójne foto-oczy na wyjściu pierwszego zespołu drukującego zbierają jednocześnie informacje z holograficznych znaków rejestrujących i drukowanych znaków rejestracyjnych. Komputer porównuje zebrane dane, analizuje położenie drukowanych obrazów i w przypadku wystąpienia odchylenia dostosowuje prędkość obrotową silnika pierwszego zespołu drukującego, aby skorygować błąd. Gdy pozycja osiągnie ustawioną wartość, rozpoczyna się drukowanie obrazu. Optymalizacje te skutecznie rozwiązują problem nadmiernych błędów odległości pomiędzy obrazami holograficznymi a obrazami drukowanymi podczas drukowania.
Dzięki systematycznej optymalizacji procesów i innowacjom technologicznym w badaniu tym pomyślnie przezwyciężono podstawowe wyzwania związane z rejestracją holograficzną na maszynach wklęsłych zwojowych, znacznie zmniejszając koszty materiałów i robocizny związane z procesami płaskimi i offsetowymi, zapewniając branży druku opakowań wydajne, dokładne i niezawodne rozwiązanie. Oczekuje się, że w miarę ciągłego doskonalenia procesu i unowocześniania sprzętu technologia ta znajdzie-zastosowania na dużą skalę w coraz większej liczbie-ekskluzywnych obszarów opakowań, kierując branżę w stronę inteligentniejszych i bardziej ekologicznych praktyk.