


Dostosuj plik do druku, aby rozwiązać problem z efektem ducha spowodowanym wycinaniem-i-wklejaniem pustych obszarów podczas drukowania.
W ostatnich latach, przy ciągłym wzroście kosztów materiałów, branża nieustannie bada, jak oszczędzać materiały poprzez innowacje projektowe, udoskonalanie procesów i dostosowywanie sprzętu, a także jak w pełni wykorzystać materiały na ograniczonym obszarze w celu zmniejszenia kosztów.
Ze względu na takie cechy, jak duże nakłady druku i wysokie wymagania jakościowe, w opakowaniach papierosów zastosowano innowacje w każdym szczególe. Na przykład dostosowanie drukowania kartonów po papierosach z nakładania sekwencyjnego do nakładania zagnieżdżonego może wyraźnie zilustrować ten problem, a metoda ta została zaakceptowana i wdrożona w celu ulepszenia przez wielu partnerów, jak pokazano na rysunku 1.
Jak pokazano na rysunku 1, przy układaniu dużych płyt drukarskich, wybór metody nakładania zagnieżdżonego do produkcji jest jednym ze skutecznych sposobów oszczędzania materiałów. Jednak podczas rzeczywistej produkcji trudne do uniknięcia problemy z jakością druku mogą wynikać z właściwości strukturalnych samego sprzętu drukującego, takich jak gromadzenie się farby na płycie-, odbicia spowodowane przez wodę i różnice w kolorach. Wymaga to od nas osiągnięcia pożądanego efektu oryginalnego projektu lub standardu poprzez zoptymalizowane procesy projektowe.
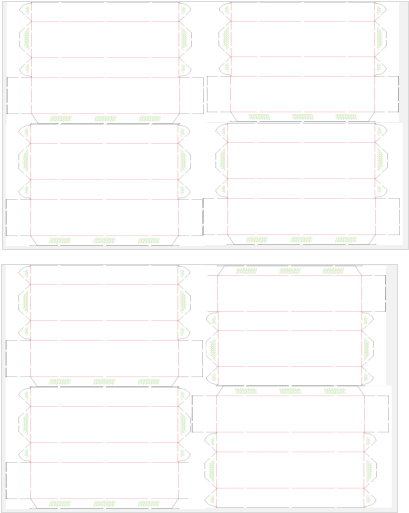 Rysunek 1: Natychmiastowe oszczędności materiałowe osiągnięte dzięki przejściu z druku sekwencyjnego na drukowanie wkładane w przypadku kartonów paczek papierosów
W tym artykule autor posłuży się przykładem kartonu określonego produktu papierosowego do analizy usprawnień projektowych i procesowych oraz procesu wdrażania do produkcji. Ten produkt ma-jednolity niebieski tło o dużej powierzchni, w jasnych kolorach, z pełnym połyskiem i wyraźnymi warstwami. Biorąc pod uwagę, że w procesie drukowania warstwa farby drukarskiej offsetowej jest cienka, a pokrycie jasnego-atramentu jest słabe, efekt drukowania produktu uzyskuje się poprzez druk nakładkowy w trzech-kolorach (ciemnoniebieski, jasnoniebieski i ostrzegawczy niebieski). Ponieważ stosowana jest metoda drukowania wkładek, pośrodku dużej, pełnej powierzchni znajduje się pusty wzór, a w miejscach klejenia pudełek znajdują się puste obszary. Podczas drukowania może to prowadzić do problemów, takich jak gromadzenie się atramentu na płycie, powstawanie zacieków i różnice kolorów. W tym artykule przedstawiono podejście dla partnerów z branży obejmujące analizę procesu, dostosowanie projektu układu i weryfikację poprzez wydruk próbny.
Analiza procesu drukowania-jasnym tuszem kolorowym
Druk offsetowy wymaga długiej ścieżki atramentu, podczas której atrament jest przenoszony poprzez nakładanie farby, rozprowadzanie, rozprowadzanie i koordynację wielu-walców w celu uzyskania równej i gładkiej warstwy atramentu na płycie drukarskiej, co zapewnia jednolitą ilość atramentu i wyraźny wydruk. Dzięki zastosowaniu zasady hydrofobowości atramentu, atrament przylega do obszarów obrazu na płycie, podczas gdy puste obszary pozostają-wolne od atramentu, przenosząc w ten sposób atrament na podłoże.
Ze względu na inny układ produktów do drukowania wkładek, miejsca klejenia na korpusie opakowania papierosów nie wymagają drukowania, pozostawiając puste obszary w środku. Ponieważ na puste obszary nie jest nakładany atrament, atrament może gromadzić się w niezadrukowanych obszarach płyty i nie będzie skutecznie przenoszony. Pod ciśnieniem drukowania atrament może rozprzestrzeniać się jedynie wzdłuż ścieżki atramentu na zewnątrz, co prowadzi do zanieczyszczenia płyty, braku równowagi wodnej-atramentu i obserwowanych zjawisk, takich jak nierówny kolor po lewej i prawej stronie obszarów zadrukowanych. W poważniejszych przypadkach na zadrukowanej powierzchni podłoża mogą pojawić się osady atramentu, szumowiny, smugi atramentu, zacieki i różnice w kolorach, jak pokazano na rysunku 2.
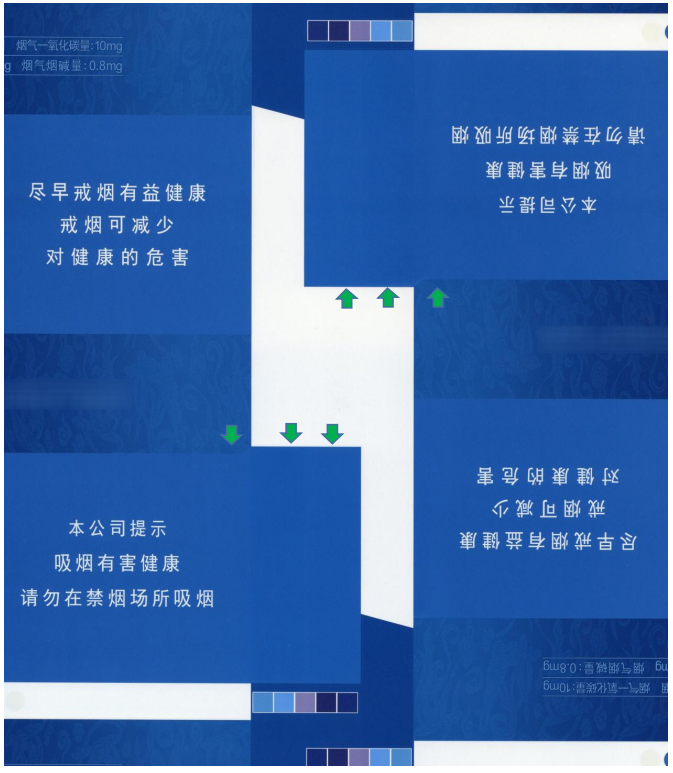 Na rycinie 2 widać nierówną głębokość nadruków przy uszach, z zauważalnymi paskami tuszu i efektami zjawy.
Aby rozwiązać powyższe problemy, typowe rozwiązania obejmują ulepszenia materiałów, dostosowanie sprzętu drukarskiego i modyfikacje pliku projektu druku. Stosunkowo skuteczne podejście to „mniej blokowania, więcej dystrybucji”. Wiąże się to z dodaniem bloków kolorów do pliku projektu, aby zapewnić, że nawet puste obszary układu zostaną trochę atramentu. Pomaga to rozwiązać trudności w przenoszeniu atramentu podczas drukowania oraz problemy z gromadzeniem się atramentu na płycie drukarskiej.
Korekty pliku projektu i weryfikacja produktu-na maszynie
Korekty pliku do druku w połączeniu z weryfikacją-na maszynie przeprowadza się w trzech różnych schematach, a wydruki są porównywane dla każdego z nich.
Schemat 01
W układzie wstaw kwadratowe bloki koloru w puste miejsca i wypełnij pozostałe puste obszary blokami w jednolitym kolorze. Dodaj także kolorowe paski do marginesu chwytaka i pustych obszarów na końcu, aby rozwiązać problem gromadzenia się warstwy atramentu, jak pokazano na rysunku 3.
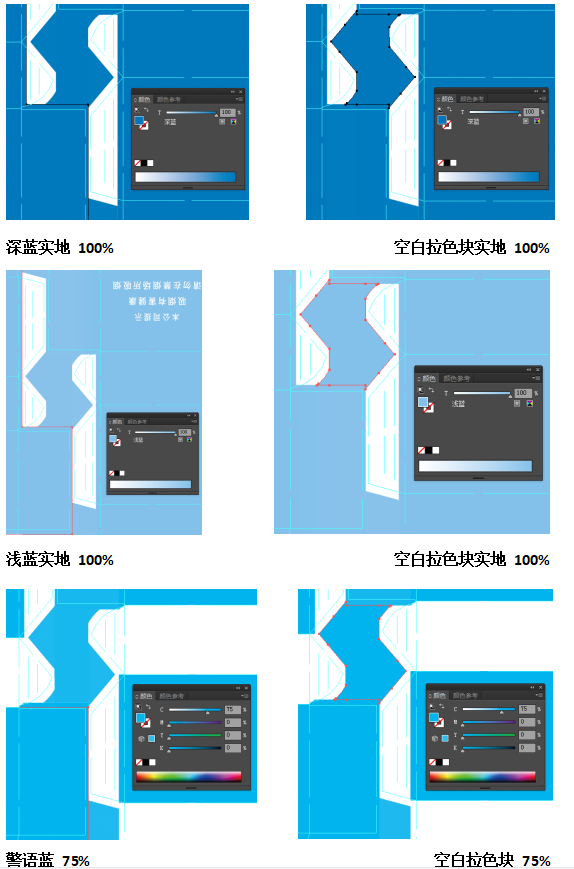 Rysunek 3: Stosunek wzorów punktów dla wstawionych pozycji na uszach i pustych bloków kolorów
Powyższe wyniki wykazały pewną poprawę w zakresie suchej/mokrej powierzchni, brudnych płyt, smug atramentu i zjawy podczas drukowania maszynowego. Jednakże w okolicach uszu kolorowe bloki odpowiadały pozycjom poniżej, w których nie było nadruku z powodu kleju, w wyniku czego jedno miejsce było ciemniejsze, a drugie jaśniejsze. Różnica w kolorze była wyraźnie zauważalna. Dzięki-analizie procesów w witrynie wprowadziliśmy szczegółowe korekty.
02 Schemat drugi
Podziel blok kolorów przy uchu na dwie części i osobno dostosuj rozmiar kropki na rastrze rastrowym, aby kontrolować odcień,-zmniejszając liczbę kropek w ciemniejszych obszarach i zwiększając liczbę kropek w jaśniejszych obszarach. Jednocześnie należy zachować stałą wielkość punktów pomiędzy każdym blokiem koloru a odpowiadającymi mu nieregularnymi kwadratami powyżej i poniżej, aby zapewnić płynne przejście warstw atramentu i zapobiec widocznym różnicom kolorów na drukowanych ilustracjach, jak pokazano na rysunku 4.
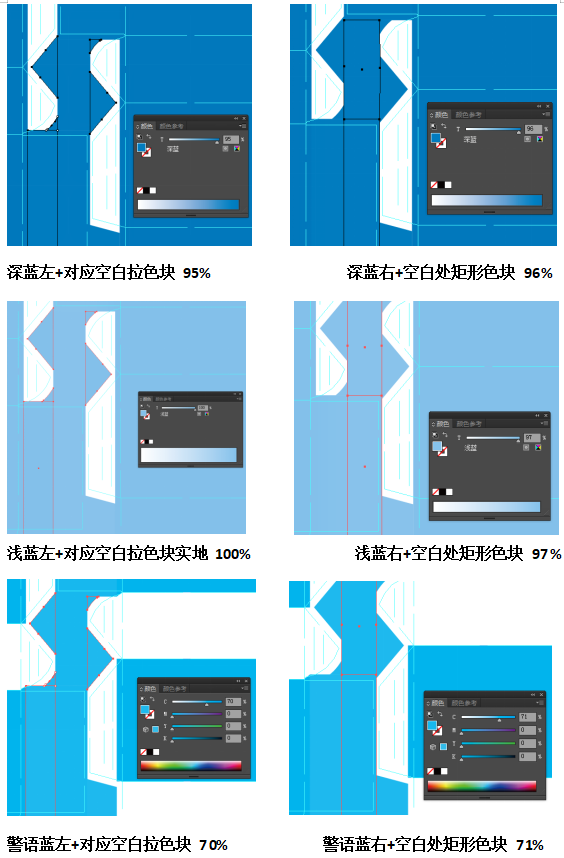 Rysunek 4 Proporcja plamek w obszarze splatania uszu i pustych bloków kolorów Na powyższym schemacie różnica kolorów w uszach została nieco poprawiona podczas obróbki maszynowej. Jednakże kolory po obu stronach połączenia między uszami a obszarem ostrzegawczym (linia zagięcia) były nierówne, przy czym jedna strona była ciemniejsza, a druga jaśniejsza, jak pokazano na rysunku 5.
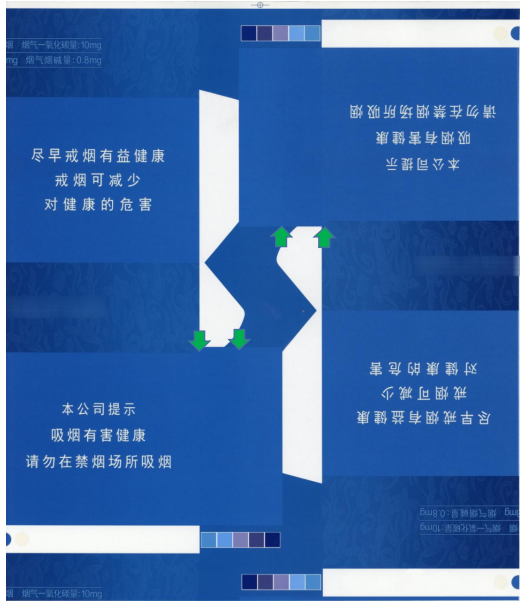
Rysunek 5. Zmiany zaciemnienia w obszarze ucha i przecięcia z obszarem ostrzegawczym. Analiza pokazuje, że farba offsetowa jest rozprowadzana równomiernie podczas procesu farbowania. Ponieważ kolorowe bloki obok obszaru kleju są kwadratowe, a obszar uszu jest podzielony na dwa bloki kolorów z kropkami rastrowymi o różnej wielkości, występuje nierówne przejście między lewymi i prawymi kropkami rastrowymi w obszarze ucha, a także na styku obszaru ostrzegawczego produktu z uchem (na linii zagięcia). Powoduje to nierówną grubość warstwy atramentu po obu stronach połączeń, powodując różnice w intensywności kolorów.03 Rozwiązanie trzecie Dopasuj plik do druku, zmniejszając boki kwadratowych bloków koloru obok obszaru klejenia w kierunku środka kwadratu, tworząc dwie zakrzywione krawędzie. Zapewnia to płynne przejście pomiędzy dwoma blokami półtonów o różnej wielkości punktów w obszarze ucha. W ten sposób nagromadzony atrament może zostać poddany procesowi buforowania wzdłuż zakrzywionych krawędzi, postępując zgodnie z sekwencją uwalniania, ściskania i uwalniania. Łagodzi to kontrast powodowany przez wyraźne nakładanie się warstw rastra, jak pokazano na rysunku 6.
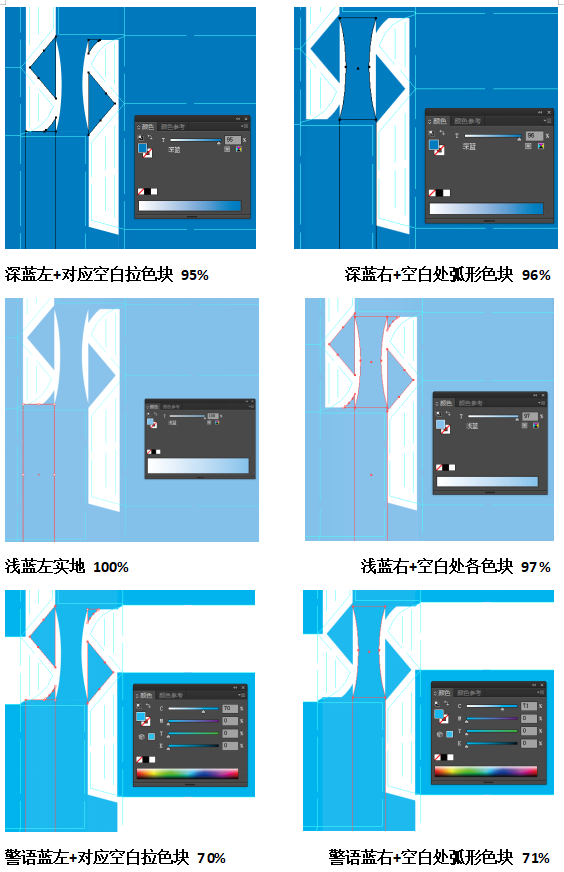
Rysunek 6 Proporcja kropek wstawionych uszu i pustych bloków kolorów
Wyniki testów Planu 3 wykazały, że znacznie poprawiono takie problemy, jak różnice w głębi kolorów, smugi atramentu i nierówne przejścia. Ślady druku punktowego na powierzchni podłoża są wyraźne, a reprodukcja tonalna druku jest dobra. Po kolejnych testach produkcyjnych jakość jest stabilna, skutecznie rozwiązując problemy wspomniane na początku artykułu, osiągając w ten sposób praktykę regulacji od łączenia sekwencyjnego do łączenia wstawianego, jak pokazano na rysunku 7.
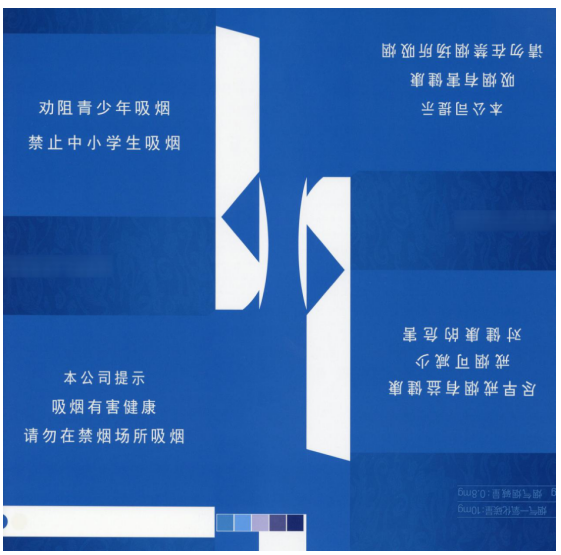
Rysunek 7 Stabilność różnic kolorów, równomierny odcień atramentu W wielu procesach drukowania i reprodukcji całkowite wyeliminowanie różnic w jasnym tuszu, różnic w głębi kolorów w projektach o dużej-powierzchni z wycięciami oraz efektu ducha jest prawie niemożliwe. Istnieje jednak wiele sposobów ograniczenia lub uniknięcia występowania nierównych kolorów, zjaw i innych problemów, takich jak regularna konserwacja sprzętu w celu zapewnienia stabilności działania; utrzymanie stabilnego środowiska produkcyjnego (temperatura, wilgotność, czystość); poprawa zdolności adaptacyjnych podłoży do druku; przetwarzanie plików projektów drukarskich; oraz doskonalenie umiejętności projektantów w zakresie oceny procesu drukowania wraz z biegłymi technikami przetwarzania plików. Celem tego artykułu jest dostarczenie czytelnikom małej inspiracji, mając nadzieję, że będzie to punkt wyjścia do dalszych pomysłów.