


Materiały klejące pękają lub zawodzą podczas usuwania odpadów? Tych powodów nie należy ignorować!
Rozdzieranie krawędzi podczas-wykrawania jest częstym zjawiskiem w przypadku samoprzylepnych materiałów etykietowych. W przypadku wystąpienia rozdarcia operatorzy muszą zatrzymać maszynę, aby zreorganizować krawędzie odpadów, co skutkuje zmniejszeniem wydajności produkcji i zwiększonym marnotrawstwem surowców. Jakie są zatem przyczyny rozrywania krawędzi podczas-wycinania samoprzylepnych materiałów etykietowych i jak można temu zaradzić?01 Niska wytrzymałość samego materiału na rozciąganie prowadząca do rozdarcia krawędzi Niektóre materiały, takie jak papier powlekany (znany również jako papier lustrzany), mają krótkie włókna i są stosunkowo kruche. Podczas-procesu wycinania i utylizacji wytrzymałość krawędzi odpadów na rozciąganie jest niższa niż siła ciągnięcia odpadów przez sprzęt, przez co jest ona podatna na rozdarcie. W takich przypadkach konieczne jest maksymalne zminimalizowanie siły ciągnięcia odpadów przez sprzęt. Jeśli ustawienie siły ciągnącej na najniższy poziom nadal nie rozwiązuje problemu, krawędź odpadu powinna być szersza na wczesnym etapie projektowania procesu, aby zapobiec częstemu rozdzieraniu krawędzi podczas-wykrawania.02 Nierozsądny projekt procesu / Zbyt wąskie krawędzie odpadu prowadzące do rozdarcia. Wiele dostępnych na rynku etykiet do drukowania danych zmiennych ma łatwe-linie kropkowane. Niektóre firmy zajmujące się przetwarzaniem etykiet samoprzylepnych, ze względu na ograniczenia sprzętowe, muszą umieszczać linię przerywaną i wykrojnik brzegowy na tej samej-stacji wycinania. Dodatkowo, pod wpływem czynników kosztowych i cenowych, krawędź odpadu jest często projektowana jako bardzo wąska, zwykle o szerokości zaledwie 1 mm. Ten proces{{17}wycinania stawia bardzo wysokie wymagania materiałom etykietowym, a każda nieostrożność może spowodować rozdarcie krawędzi, wpływając w ten sposób na wydajność produkcji. Zaleca się, aby firmy zajmujące się przetwarzaniem etykiet samoprzylepnych, jeśli to możliwe, oddzielały podczas-wykrawania linie kropkowane łatwe do rozdarcia od krawędzi etykiet. To nie tylko zmniejsza częstotliwość rozrywania krawędzi, ale także znacznie zwiększa-szybkość wycinania matrycy. W przypadku firm, które nie mają takich warunków, można dokonać korekty poprzez modyfikację proporcji linii przerywanych lub usunięcie części linii przerywanej wystających poza granicę etykiety.03 Wady surowcowe prowadzące do rozdarcia krawędzi Wadliwe miejsca w samoprzylepnych materiałach etykietowych mogą również powodować rozdzieranie krawędzi. Problem ten jest stosunkowo łatwy do wykrycia i nie będzie tutaj szczegółowo omawiany. Należy zauważyć, że niektóre wadliwe krawędzie materiałów klejących są małe i trudne do zauważenia; wymagana jest dokładna kontrola. Jeśli wystąpią takie problemy, usuń wadliwe materiały przed-wycięciem.04 Nadmierny przepływ kleju lub zbyt duża ilość powłoki kleju prowadząca do rozdarcia krawędzi. Ilość kleju nałożonego na samoprzylepne materiały etykietowe znacząco wpływa na wydajność-wycinania. Ogólnie rzecz biorąc, po-wykrojeniu na sprzęcie materiał klejący nie jest natychmiast przenoszony do miejsca usunięcia odpadów, ale jest transportowany na pewną odległość przed dotarciem do stacji odpadów. Jeśli klej zostanie pokryty zbyt grubo, może on spływać z powrotem podczas transportu ze stacji-wykrojenia do stacji odpadów, powodując sklejanie się już wyciętych powierzchni etykiet, co skutkuje rozdzieraniem krawędzi odpadów. Ogólnie rzecz biorąc, ilość powłoki w przypadku klejów akrylowych na bazie wody-powinna wynosić od 18 do 22 gramów na metr kwadratowy, natomiast klejów topliwych na gorąco powinna wynosić od 15 do 18 gramów na metr kwadratowy. Przekroczenie tych zakresów znacznie zwiększa prawdopodobieństwo rozdarcia krawędzi odpadu. Niektóre kleje, nawet w małych ilościach, mogą powodować sklejanie się odpadów ze względu na dużą płynność.
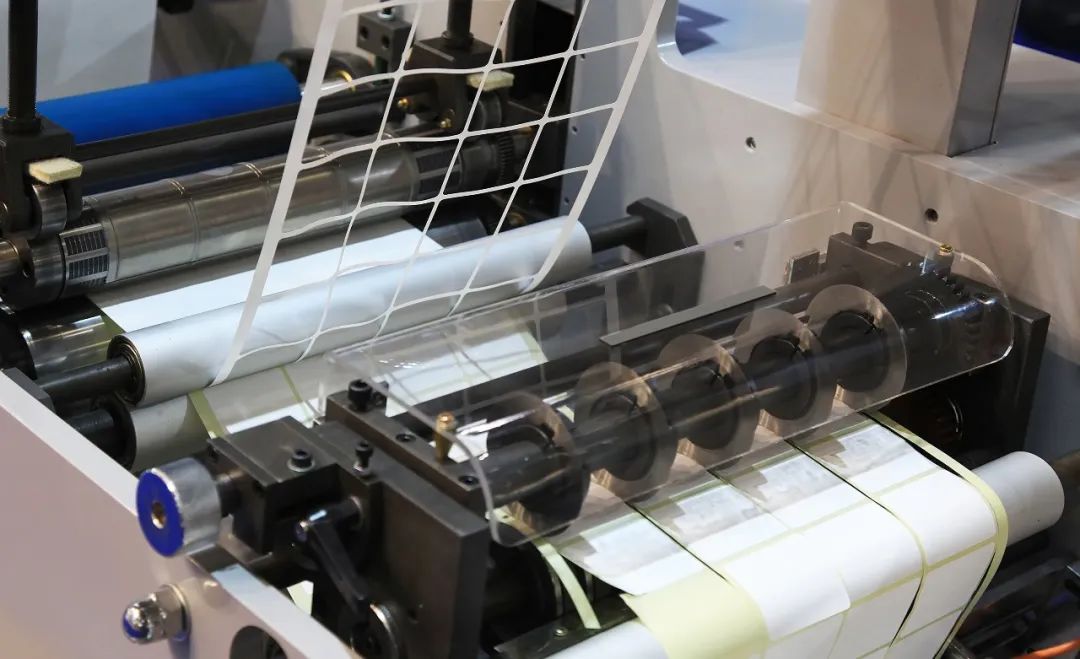
W przypadku napotkania tego typu problemu można najpierw zaobserwować, czy pomiędzy krawędzią odpadu a etykietą nie występuje silne zjawisko zaciągania. Jeśli nitkowanie jest poważne, oznacza to, że powłoka klejąca jest zbyt gruba lub ma dużą płynność. Problem ten można rozwiązać, nakładając na sztancę dodatek oleju silikonowego lub podgrzewając go za pomocą elektrycznego pręta grzejnego. Dodatek oleju silikonowego może skutecznie spowolnić cofanie się kleju, a podgrzanie-wrażliwego na nacisk materiału klejącego może szybko zmiękczyć klej, zmniejszając w ten sposób stopień nitkowania.
05 Wady sztancowania prowadzące do złamania krawędzi odpadu
Wadliwe wycinarki sztancujące mogą również łatwo spowodować pęknięcie krawędzi odpadu. Na przykład małe nacięcie na krawędzi ostrza może uniemożliwić całkowite przecięcie klejącego materiału wierzchniego. Nieprzycięte części są obciążone większymi naprężeniami w porównaniu z innymi obszarami, przez co są podatne na pękanie. Zjawisko to jest stosunkowo łatwe do zidentyfikowania, gdyż pęknięcie następuje w ustalonym miejscu. W takich przypadkach uszkodzoną matrycę należy naprawić przed użyciem do sztancowania.