


Materiały klejące pękają podczas usuwania odpadów? Tych powodów nie należy ignorować!
Stosunkowo często zdarza się, że odpadowa krawędź materiałów-samoprzylepnych pęka podczas-wykrawania. Gdy nastąpi przerwa, operatorzy muszą zatrzymać maszynę, aby zreorganizować krawędź odpadu, co z kolei prowadzi do zmniejszenia wydajności produkcji i zwiększenia strat surowców. Jakie są zatem przyczyny pękania krawędzi odpadów podczas-sztancowania materiałów samoprzylepnych-i jak należy sobie z tym poradzić?
01 Niska wytrzymałość samego materiału na rozciąganie powodująca pękanie krawędzi odpadu
Niektóre materiały, takie jak papier powlekany (znany również jako błyszczący papier powlekany), mają krótsze włókna papieru i są stosunkowo delikatne. Podczas procesu usuwania odpadów-wykrojnikami wytrzymałość krawędzi odpadów na rozciąganie jest niższa niż napięcie wywierane przez sprzęt, co ułatwia ich złamanie.
W takich przypadkach konieczne jest zminimalizowanie napięcia podczas usuwania odpadów ze sprzętu. Jeżeli naprężenie zostało już ustawione na minimum, a problem nadal występuje, to na wczesnym etapie projektowania procesu należy zaprojektować szerszą krawędź odpadu, aby zapobiec częstemu pękaniu krawędzi odpadu podczas-wykrawania.
02 Nierozsądny projekt procesu / zbyt wąska krawędź odpadu powodująca pękanie
Wiele etykiet stosowanych obecnie na rynku do drukowania informacji zmiennych posiada linie podziału, które można odrywać. Niektóre-firmy zajmujące się przetwarzaniem etykiet samoprzylepnych, ze względu na ograniczenia sprzętowe, muszą umieszczać linie nacięć i nacięcia brzegowe na tej samej-stacji wycinania. Dodatkowo, biorąc pod uwagę czynniki kosztowe i cenowe, krawędź odpadu jest często zaprojektowana jako bardzo wąska, zwykle o szerokości zaledwie 1 mm. Ten proces-wykrawania wymaga niezwykle wysokiej jakości materiału, a nawet drobne problemy mogą prowadzić do złamania krawędzi odpadu, wpływając na wydajność produkcji.
Autor sugeruje, że jeśli to możliwe, firmy-przetwarzające etykiety samoprzylepne powinny wycinać-linie podziału, które można odrywać, oddzielnie od krawędzi etykiet. To nie tylko zmniejsza częstotliwość pękania krawędzi odpadu, ale także znacznie zwiększa-szybkość wycinania matrycy. Firmy, które nie mają ku temu odpowiednich warunków, mogą rozwiązać ten problem, dostosowując skalę linii nacięcia lub usuwając fragmenty linii nacięcia wystające poza granice etykiety.
03 Wady surowca powodujące pękanie krawędzi odpadu
Wady surowca mogą łatwo doprowadzić do złamania krawędzi odpadu. Problem ten jest stosunkowo łatwy do zidentyfikowania, dlatego nie będzie on tutaj szczegółowo omawiany. Należy zauważyć, że niektóre-materiały samoprzylepne mają drobne wady krawędzi, które nie są łatwo widoczne i których wykrycie wymaga uważnej obserwacji. W przypadku napotkania takich problemów po prostu usuń wadliwy materiał przed wycinaniem-.
04 Nadmierna płynność kleju lub nadmierna powłoka powodująca pękanie krawędzi odpadu
Ilość powłoki klejącej na materiałach-samoprzylepnych ma znaczący wpływ na ich wydajność-wykrawania. Ogólnie rzecz biorąc, w sprzęcie-do wykrawania materiał-samoprzylepny nie jest usuwany natychmiast po cięciu, ale przemieszcza się do przodu na niewielką odległość, zanim dotrze do stacji usuwania odpadów. Jeśli klej zostanie pokryty zbyt grubo, podczas przenoszenia ze stanowiska-wykrojenia do stanowiska usuwania odpadów klej może odpłynąć, powodując ponowne sklejenie już wyciętego materiału, co prowadzi do złamania krawędzi odpadu podczas ciągnięcia.
Ogólnie rzecz biorąc, ilość powłoki w przypadku wodnych-klejów akrylowych powinna wynosić od 18 do 22 gramów na metr kwadratowy, natomiast w przypadku klejów topliwych-na gorąco powinna wynosić od 15 do 18 gramów na metr kwadratowy. Przekroczenie tego zakresu znacznie zwiększa prawdopodobieństwo złamania krawędzi odpadu. Niektóre kleje, nawet stosowane w małych ilościach, mogą również powodować sklejanie się odpadów ze względu na ich dużą płynność.
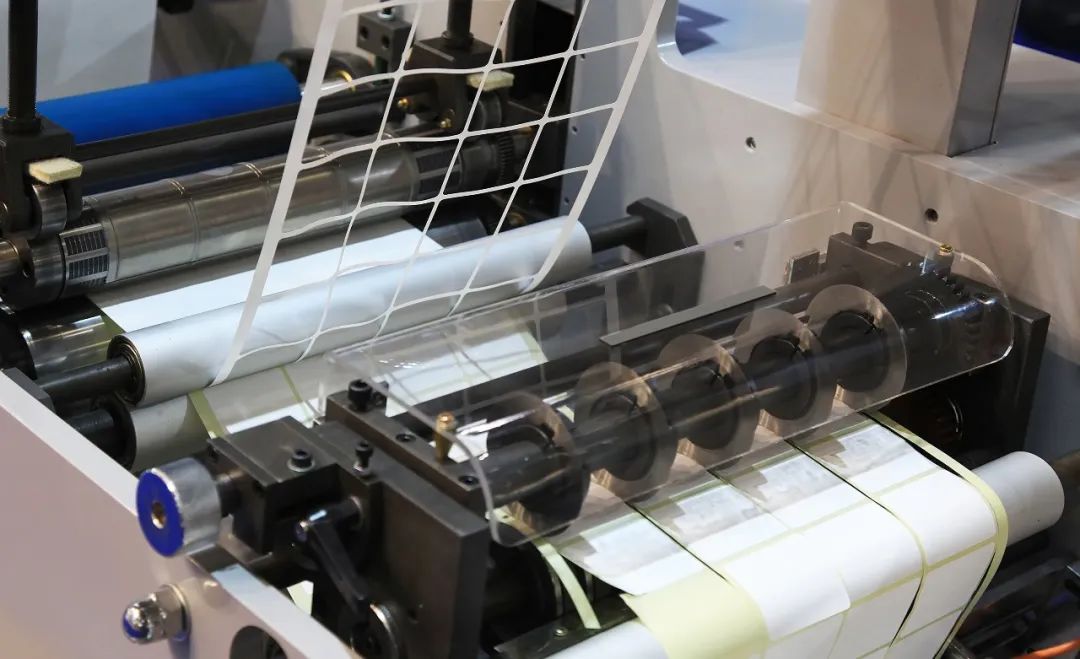
W przypadku napotkania takich problemów można najpierw zaobserwować, czy pomiędzy krawędzią odpadu a etykietą występuje stosunkowo silne zjawisko nitkowania. Jeśli nitkowanie jest stosunkowo silne, oznacza to, że ilość kleju jest duża lub jego płynność jest duża. Problem ten można rozwiązać, nakładając na matrycę dodatek oleju silikonowego lub podgrzewając ją za pomocą elektrycznego pręta grzejnego. Dodatek oleju silikonowego może skutecznie spowolnić cofanie się kleju, a podgrzanie materiału-samoprzylepnego może szybko zmiękczyć klej, zmniejszając w ten sposób stopień nitkowania.
05 Wady narzędzia matrycowego prowadzące do złamania krawędzi odpadu
Wadliwe narzędzia matrycowe mogą również łatwo powodować pękanie krawędzi odpadów. Na przykład małe nacięcia na krawędzi ostrza mogą uniemożliwić całkowite przecięcie klejącego materiału wierzchniego. Na nieodciętą część działa bardziej skoncentrowana siła w porównaniu z innymi częściami, co czyni ją bardziej podatną na pękanie. Zjawisko to jest stosunkowo łatwe do określenia, ponieważ miejsce pęknięcia jest stałe. W takich przypadkach uszkodzoną matrycę należy naprawić przed użyciem-wykroju.